Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Alüminyum bobin işleme nadiren dramatik bir şekilde başarısız olur. Kayma nedeniyle başarısız oluyor: üst kaplama hedefin iki mikron üzerine çıkıyor, fırın bobinler arasında dört derece kaybediyor, hat dakikada 45 metreyi geçtiğinde akümülatör yetersiz kalıyor ve altı hafta sonra bir cephe paneli sahada katmanlara ayrılıyor. Sürecin kendisi sürekli bir zincirdir (açma, birleştirme, ön işlem, kaplama, kürleme, laminasyon, soğutma ve geri sarma) ve içindeki her bağlantı saniyeler ve mikronlarla ölçülür. Pratik nokta şu: Bir bobin hattı yalnızca en yavaş aşaması, kürleme penceresi ve bobin değiştirme rutini kadar güvenilirdir. Kromsuz ön işlemden silindirli tesviyeye kadar diğer her şey bu üç şeyi tolerans dahilinde tutmak için mevcuttur.
Bobin Açıcıdan Geri Sarıcıya: Alüminyum Rulo İşleme Neleri Kapsar?
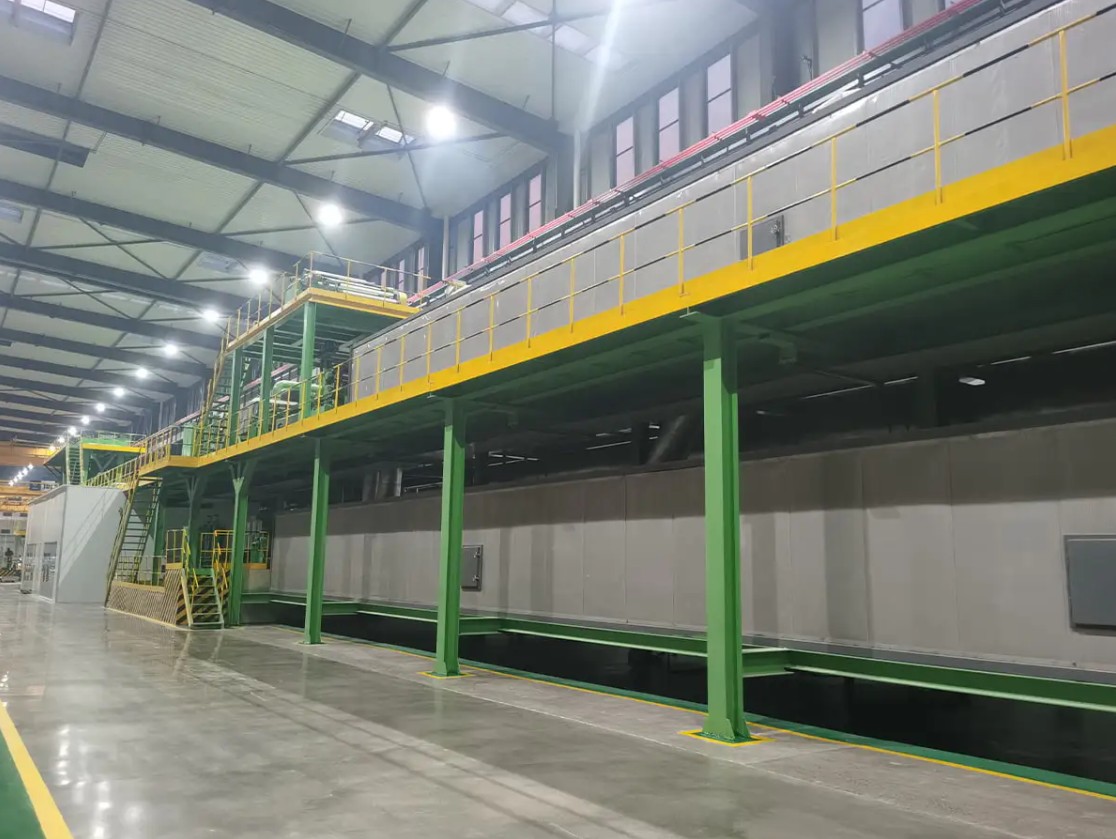
Bir kaplama hattı şeridi bir yönde hareket ettirir. Bobin açıcı bobinin parasını öder, bir makas kuyruğu keser ve bir ekleyici yeni bobini eski bobine dikerken, akümülatör bu durma sırasında hattın çalışmaya devam etmesi için yeterli miktarda şerit depolar. Şerit daha sonra ön işleme tabi tutulur: alkalin temizleme, aşamalı durulama ve kontrollü sıcaklıkta uygulanan dönüşüm kaplaması, ardından astar silindiri yüzeye temas etmeden önce her türlü nem izini gidermek zorunda olan bir kurutma fırını gelir.
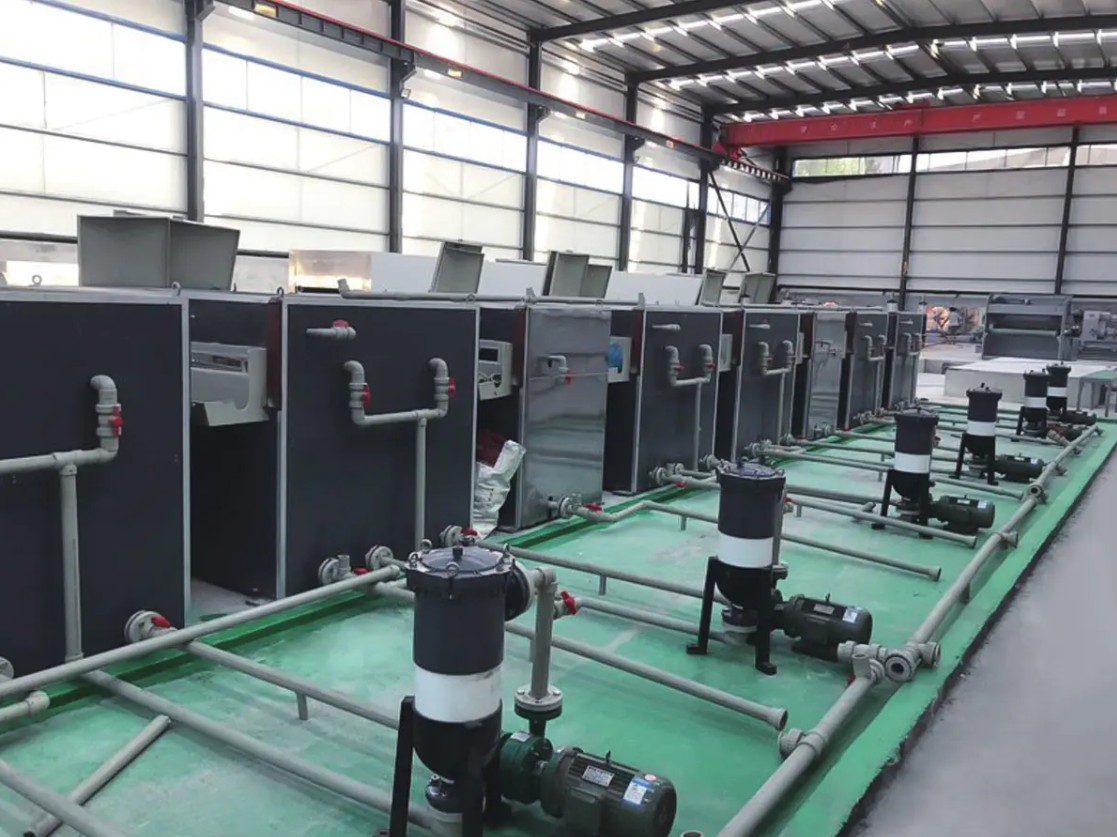
Bu ilk aşama saygıyı hak ediyor çünkü kurtarılamaz. Bir mikron artık haddeleme yağı veya kötü durulanmış bir alkali film, son kat uygulanmadan çok önce yapışmayı zayıflatacak ve hiçbir kürleme onu geri getirmeyecektir. Bu hakkı elde eden inşaatçılar, ön işleme, kaplayıcının girişine cıvatalanmış bir aksesuar yerine, kendi tahrikleri, kimyasal dozajı ve kontrol noktaları olan, başlı başına bir makine gibi davranırlar.
 Ön Arıtma Temizleme Hattı Metal yüzeylerin temizliği ve kimyasal dönüşüm kaplamalarının kalitesi, korozyon direncini, boya yapışmasını ve nihai ürün kalitesini doğrudan belirler. Ürünü Görüntüle →
Kaplama ve sertleştirmeden sonra şerit, koruyucu veya dekoratif bir filmle lamine edilebilir, doku için kabartılabilir, soğutulabilir ve kontrollü gerilim altında yeniden sarılabilir. Gerginlik kontrolü çoğu alıcının beklediğinden daha önemlidir: çok sıkı sarılmış bir bobin, yalnızca büküldükten sonra ortaya çıkan baskı izleri bırakır ve bir bobin, taşıma sırasında çok gevşek sarılmış teleskoplardır.
Hat Hızı Motor Değerini Değil Gerçek Kapasiteyi Belirler
Bobin hattındaki her aşamanın kendi hız tavanı vardır ve en yavaş olanı gerçekte ne göndereceğinize karar verir. Aşağıdaki tablo, orta sınıf bir alüminyum bobin kaplama hattındaki pratik maksimum altı aşamayı karşılaştırmaktadır.
Bu rakamlar pazarlama rakamları değil; bunlar her aşamanın hala satılabilir bir yüzey ürettiği hızlardır. Son kat istasyonu hattı dakikada 42 metre hızla kapatıyor çünkü hem film oluşumu hem de solventin flash-off'u zamana ihtiyaç duyuyor ve bu noktanın aşılması portakal kabuğu dokusuna ve kuruma kenarı kusurlarına neden oluyor. Dakikada 48 metre hızdaki astar ve dakikada 36 metre hızdaki laminatör, yalnızca her ikisinin de aynı anda çalıştırılması durumunda önemlidir; bu, kombine kaplama ve laminasyon hattında da tam olarak geçerlidir. Bu nedenle, dakikada 60 metre olarak fiyatlandırılan bir makine, eğer ürününüzün film laminasyonuna ihtiyacı varsa dakikada 36 metredir ve tabaka tesviye dahil edildiğinde dakikada 25 metreye yakındır. Bu nedenle herhangi bir kapasite rakamının ürün tarifini yanında taşıması gerekir: aynı donanım üç farklı çıktı sağlar. İki teklifi tek bir hız numarası üzerinden karşılaştıran alıcılar aynı şeyi karşılaştırmıyorlar.
 Alüminyum/Çelik Rulo Kaplama ve Baskı Hattı Ekipman Aksesuarları Ürünü Görüntüle →
Bu ödünleşimlerin ticari sonuçlara nasıl dönüştüğüne daha yakından bakmak için şu bilgileri okuyun: metal bobin kaplama hattının getirebileceği üretim avantajları .
Tedavi Penceresi: Çoğu Yapışma Sorununun Başladığı Yer
Kürlenme, havada değil şerit üzerinde ölçülen bir zaman ve sıcaklık ilişkisidir. Aşağıdaki profil, beş bölgeli bir fırında ve ardından soğutma bölümünde neler olduğunu göstermektedir.
Eğri, ilk iki bölgede dik bir şekilde tırmanıyor, üçüncü ve beşinci bölgeler arasında kabaca 226 ila 232 santigrat derece arasında düzleşiyor ve ardından soğutma bölümünde uzaklaşıyor. Bu plato bir öneri değil. Polyester ve PVDF kaplamalar, belirtilen en yüksek metal sıcaklığına ulaşmak için fırın havasına değil metalin kendisine ihtiyaç duyar ve çoğu spesifikasyon, 20 ila 40 saniye bekleme süresiyle 224 ila 232 santigrat derece arasındadır. Şerit sıcaklığı yerine hava sıcaklığını okumak en yaygın devreye alma hatasıdır, çünkü dakikada 42 metre hızla çalışan şerit, ısıyı 28 metrede çalışan şeritten farklı şekilde emer. Yetersiz kürleme filmi yumuşak ve yapışma marjinal bırakır, aşırı kürleme ise onu kırılgan hale getirir, dolayısıyla kalem sertliği mükemmel görünse bile kaplama sıkı bir bükülmede çatlar. Bu profili devreye alma sırasında bir kez değil, her bobin için kaydedin.
Aslında Yanlış Giden Ne: Bobin Hatlarındaki Kusur Modelleri
Kaplamalı bobin üzerindeki kalite iddiaları oldukça istikrarlı bir model izler ve bu model size enstrümantasyon bütçenizi nereye harcayacağınızı söyler.
Yapışma kaybı ve film yapısı sapması birlikte burada gösterilen iddiaların yarısını oluşturur ve her ikisi de aynı iki değişkene dayanır: ön işlem kalitesi ve kür kontrolü. Renk ve parlaklık uyumsuzluğu genellikle bobin değişiminden sonra, yeni bir alaşım partisinde, farklı bir astar partisinde veya daha soğuk bir şeritte renk tonu birkaç birim değiştiğinde ortaya çıkar. Düzlük şikayetleri daha sonra, genellikle tesviye sonrasında veya paneller kesilip lamine edildikten sonra ortaya çıkar; bu da onları düzeltilmesi en pahalı kategori haline getirir. Kenar ve ekleme hasarı en küçük dilimdir ancak düzeltilmesi en hızlı olanıdır çünkü bu bir kimya probleminden ziyade mekanik bir ayardır. Altı kategoriden dördü, operatörün kararı yerine enstrümantasyonla (şerit sıcaklığı, film ağırlığı, renk ölçümü ve gerginlik kaydı) savunulabilir. Bu, ölçümün sonradan akla gelen bir düşünce olarak değil, hattın bir parçası olarak satın alınmasının argümanıdır.
Çizgiyi Ürünle Eşleştirme: Standart Kaplama ve A2 Yangına Dayanıklı Bobin
Tamamen farklı ürünler için benzer fiyata sahip iki bobin hattı oluşturulabilir. Aşağıdaki karşılaştırma, alıcıların genellikle birbirlerine göre değerlendirdiği altı boyutu puanlıyor.
Radar, standart bir PE veya PVDF bobin kaplama hattını, altı boyutta 0'dan 10'a kadar puan alan, A2 yangına dayanıklı bobin kompozit üretimi için yapılandırılmış bir hatla karşılaştırır. Standart hat, daha basit kimyayla çalıştığı ve tarifleri daha hızlı değiştirdiği için hat hızı, film oluşturma esnekliği ve enerji verimliliği açısından kazanır. A2 konfigürasyonu, tipik olarak yangına dayanıklı çekirdeği alüminyum kaplamayla tek geçişte birleştirdiğinden, yangın performansı ve geçiş esnekliği açısından avantajlıdır. Her iki şekil de mutlak anlamda daha iyi değildir; sadece farklı ürünleri ve farklı pazarları tanımlarlar. Teklif aşamasında önemli olan, altı eksenin genel bir kıyaslama yerine kendi ürün karışımınıza göre puanlanmasıdır, çünkü dış cephe kaplaması için optimize edilmiş bir çizgi, her vardiyada renk değiştiren bir tesis için zayıf bir eşleşmedir. Yol haritanızda yangına dayanıklı paneller varsa, mineral dolgulu sistemlerin düz polyesterden farklı davrandığı düşük film ağırlıklarında yapışma eksenini en sert şekilde test edin.
 A2 Bobin Üretim Hattı / A2 ACP Kompozit Hattı Ekipman Aksesuarları Ürünü Görüntüle →
Sözleşmeye Kilitlenmeye Değer Toleranslar
Yalnızca hız ve bobin genişliğini listeleyen bir teklif, pahalı değişkenleri açıkta bırakıyor. Aşağıdaki tablo, doğrulanmış kabul kriterleri olarak yazılmaya değer parametreleri ve her birini kontrol etmek için kullanılan yöntemi göstermektedir.
| Parametre | Pratik bant | Neden önemli? | Nasıl doğrulanır? |
|---|---|---|---|
| Kaplama filmi yapısı | Hedef artı veya eksi 2 mikron | Parlaklığı, rengi ve garanti ömrünü ayarlar | Şerit ağırlık testi veya XRF |
| Tepe metal sıcaklığı | 224 ila 232 santigrat derece | Yetersiz kürleme yapışmayı zayıflatır, aşırı kürleme filmi kırılganlaştırır | Her bobinde termoetiket şeridi |
| Hat hızı stability | Ayarlanan hızın yüzde 3'ü dahilinde | Hız değişimleri film yapımını ve bekleme süresini değiştirir | Trend günlüğünü 8 saatten fazla sürdürün |
| Tesviyeden sonra düzlüğü soyun | 0 ila 3 I-birimi | Dalgalanma ancak bükme ve laminasyon sonrasında ortaya çıkar | Düz bir plaka üzerinde düz kenar |
| Birleştirici döngü süresi | Tam hızda 45 ila 90 saniye | Hurda uzunluğunu ve akümülatör hacmini belirler | Kabul sırasında zamanlı çalıştırma |
Burada listelenmeyen herhangi bir şey hala pazarlığa açıktır, ancak ilk bobin takılmadan önce pazarlık yapmak çok daha kolaydır.
Kısa Bir Ön Sipariş Kontrol Listesi
Kapsam ister kaplama hattı, ister kompozit hat, ister tek bir ilgili makine olsun, herhangi bir tedarikçiyi kısa listeye almadan önce aşağıdaki listeyi filtre olarak kullanın.
- Yalnızca haddeleme sertifikalarını değil, çalıştırmayı planladığınız alaşım ve temperlemeyi de içeren gerçek rulo numuneleri gönderin.
- Bir değil, üç hat hızında kaydedilmiş bir şerit sıcaklık profili isteyin.
- En sık kullandığınız iki ürün arasındaki tarif değiştirme süresini onaylayın.
- Sevkiyattan önce film yapımı, yapışma ve renk için kabul yöntemi üzerinde anlaşın.
- Hangi yedek parçaların yerel olarak tutulduğunu ve uzaktan desteğin nasıl sağlandığını kontrol edin.
- Tek bir kaynak, devreye alma döngüsünü kısaltacağından, bir tedarikçinin A2 göbek, kaplamalı alüminyum bobin ve yapıştırma filmi de sağlayıp sağlayamayacağını doğrulayın.
Bu soruları sormak için en iyi an, satın alma siparişinden önce, mühendislerin hala avantaja ve seçeneklere sahip olduğu zamandır. Belirli bir ürün (kaplamalı bobin, yangına dayanıklı kompozit bobin, döşeme veya deri hatlar) hakkında ikinci bir görüş almak istiyorsanız en hızlı yol, Hedef spesifikasyonunuzu proses mühendislerimize gönderin ve katalog sayfası yerine süreç rotasıyla yanıt vermelerine izin verin.