Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Baş ucu yüzde iki ağır, kuyruk kısmı ise yüzde bir hafif gelen haddelenmiş alüminyum bobinin maliyeti, reddedilen bir bobinden çok daha fazladır. Kaplamacı kürlenmeyi sürdürmek için hat hızını kovalamaya başlar, fırın sürüklenir ve aynı bobinin zıt uçlarından kesilen paneller, hiç kimsenin müşteriye açıklayamayacağı gözle görülür bir renk farklılığıyla sonuçlanır. Alüminyum haddehaneleri, sonraki her makinenin miras aldığı ölçü, düzlük, bombe ve yüzey koşullarını belirler; bu nedenle rulo kalitesi bir satın alma detayından ziyade bir üretim meselesidir.
İlk olarak sonuç: haddehane bir kalınlık azaltma makinesidir, ancak alıcının aslında satın aldığı şey tekrarlanabilirliktir. Her bobin üzerinde sıkı toleranslar bulunduran bir değirmen, kaplama veya kompozit hattının sabit bir tarifle çalışmasını sağlar. Her vardiyayı manuel düzeltme egzersizine dönüştürmeyen bir değirmen. Takip eden sayfalarda sıcak, soğuk ve folyo haddelemenin ne kadar farklı olduğu, satın alma spesifikasyonunda hangi bobin parametrelerinin yer aldığı ve bu parametrelerin kaplama, laminasyon ve panel kaplama işlemlerinde nasıl ilerlediği açıklanmaktadır.
Bir alüminyum haddehanesinin gerçekte neyi değiştirdiği
Bir haddehane, metali bir veya daha fazla merdane çifti arasından geçirir. Her geçiş kalınlığı azaltır ve aynı zamanda tane yapısını, kıvamını, düzlüğünü ve yüzey dokusunu yeniden yazar. Sıcak haddeleme, kabaca 300 ila 500 Celsius'ta döküm levhadan başlar ve külçeyi bir transfer ölçüsüne getirir. Genellikle tersinir veya tandem haddede yapılan soğuk haddeleme, nihai kalınlığı müşterinin sipariş ettiği mekanik özelliklerle birlikte sunar. Folyo haddeleme, yüzey kalitesinin mukavemetten daha önemli olduğu mikron cinsinden ölçülen kalınlıklara ulaşmak için istiflenmiş rulolar kullanır.
Gelen kalınlığın payı tek geçişte kaldırıldı
Çubuklar, her aşamada tek geçişte gelen kalınlığın ne kadarının kaybolduğunu gösteriyor ve farklılıklar, alt alıcıların neden sıcak haddelenmiş ve soğuk haddelenmiş ruloları aynı malzemenin farklı boyutları yerine farklı malzemeler olarak ele alması gerektiğini açıklıyor. Sıcak haddeleme, geçiş başına büyük miktarda metali ortadan kaldırır, ancak hala pul, yuvarlanma izleri ve fark edilir derecede daha geniş bir ölçüm bandı taşıyan bir yüzey bırakır. Soğuk haddeleme mutlak anlamda geçiş başına daha az metal çıkarır, ancak bu, ölçü toleransı ve düzlüğün gerçekte yaratıldığı aşamadır, bu nedenle soğuk haddelenmiş rulo, kaplama ve laminasyon hatları için normal hammaddedir. Folyo haddeleme, tüm yöntemler arasında en ağır azalma yüzdesini alır, ancak bunun nedeni, şeridin zaten ince olması ve rulo istifinin onu her iki taraftan da yakından desteklemesidir. Bir spesifikasyonda bir tolerans sınıfı belirtilmeden yalnızca soğuk haddelenmiş dendiğinde, fabrika bu geniş bant içindeki herhangi bir yere teslimat yapmakta özgürdür ve kaplama hattı, hurda ve yeniden işleme yoluyla farkı sessizce emer.
Aşağı akış verimini belirleyen bobin parametreleri
Kaydıklarında en fazla hasarı altı rakam verir. Aşağıdaki tablo, bunları, iyi kontrol edilen bir değirmenin normalde tutabileceği değerlerle birlikte, bandın dışına çıktıklarında üretim alanında ortaya çıkan belirtilerle birlikte listelemektedir.
| Parametre | Pratik hedef | Sürüklendiğinde aşağı akış semptomu |
|---|---|---|
| Gösterge toleransı | Bobin genelinde nominalin yüzde 1'i dahilinde | Kaplama ağırlığı ve sertleşme değişimi, bobin başına hat hızı ayarlı |
| Taç | Şerit genişliğinin yüzde 1'inin altında | Şerit izleme hataları, düzensiz laminasyon basıncı, kenar dalgası |
| Düzlük | 10 I birim dahilinde | Akümülatörde kırışıklıklar, kılavuz makaralarda çizikler |
| kamber | 3 mm'nin altında 2 m'nin üzerinde uzunluk | Çizgi üzerinde çapraz sapma, basılı yüzeylerde kötü kayıt |
| Yüzey kalıntısı | Metrekare başına 20 mg'ın altında yağ | Yapışma kaybı, kürlenme sonrasında kabarma, kaplamanın kalkması |
| Bobin iç çapı ve ağırlığı | Açıcı ve mandrele uyumlu | Geri sarma duruşları, teleskopik hareket, güvenli olmayan kullanım |
On bobin haddeleme kampanyasındaki ölçüm sapması
İki çizgi, on bobinlik bir kampanya boyunca gösterge sapmasını takip ediyor ve eğrilerin şekli herhangi bir tek okumadan daha önemli. Üst çizgi, vals değişimleri arasında uzun kampanyalar yürüten bir değirmeni temsil eder, bu nedenle sapma tolerans dahilinde başlar ve iş valsleri aşındıkça ve termal taç oluştukça istikrarlı bir şekilde tırmanır. Alt çizgi, daha sık rulo değiştiren bir fabrikaya ait, bu da sapmayı sabit tutuyor ve müşterinin onuncu bobinde birinci bobindekiyle hemen hemen aynı ürünü alması anlamına geliyor. Bir kaplama hattı bu iki fabrika arasındaki farkı tek bir numuneden anlayamaz çünkü her ikisi de bir kampanyanın ilk bobininde gelen muayeneyi geçebilir. Fark yalnızca bir ay boyunca hurda oranında görülebilir; bu nedenle, gelen denetimin, bir bobini kapsamlı bir şekilde test etmek yerine, aynı kampanyadan alınan birkaç bobinin baş, orta ve kuyruk kısımlarından numune alması gerekir.
Haddelenmiş rulonun kaplama ve laminasyon hattına girdiği yer
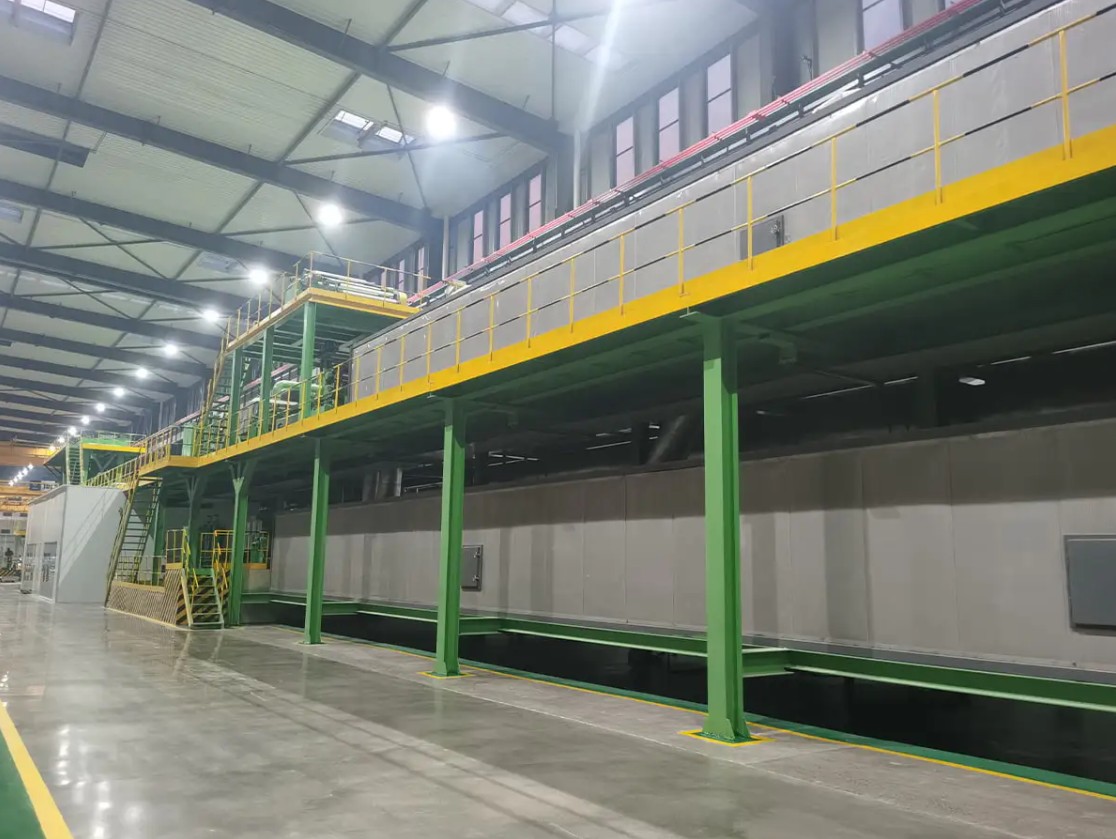
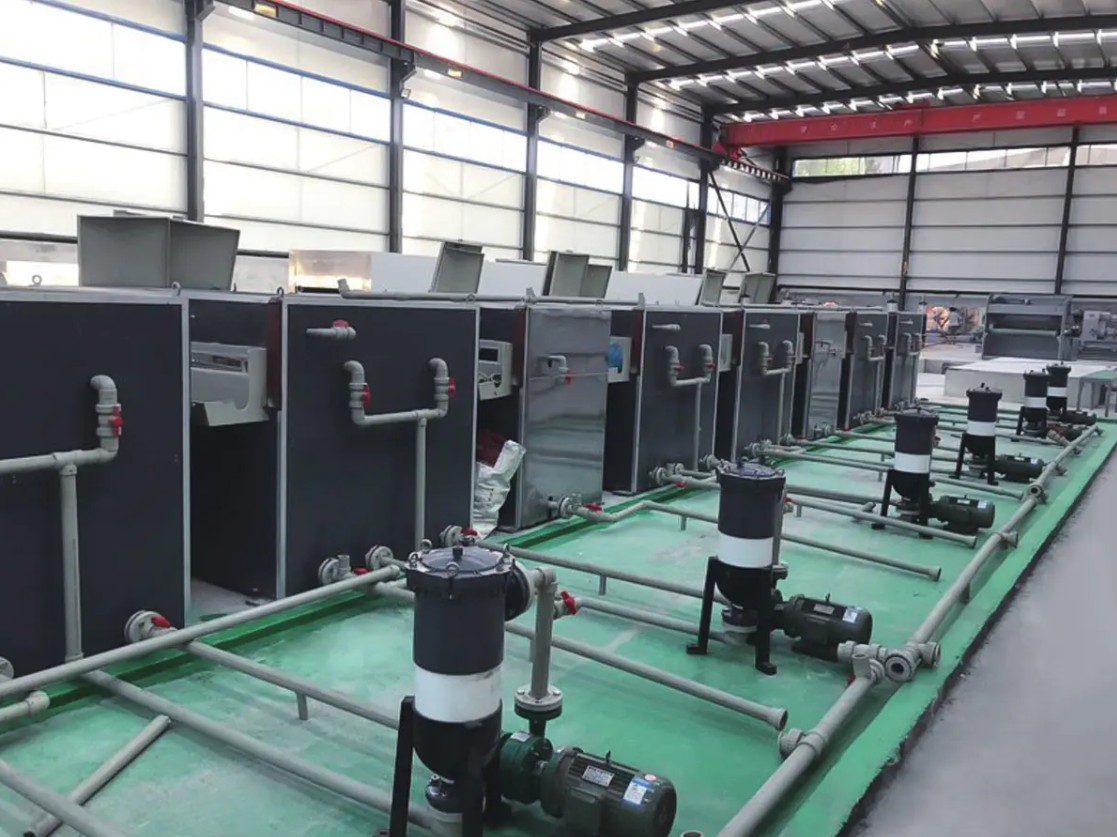
Çoğu mimari ve taşımacılık uygulamasında haddelenmiş rulo nihai ürün değildir. İlk önce bir kaplama hattından geçer: alkali temizleme, dönüşüm kaplaması, astar, ardından fırında kürlenen üst kaplama, geri tepmeden önce isteğe bağlı baskı veya film laminasyonu ile. Bu adımların her biri, değirmenin teslim ettiği metal yüzeye tepki verir; bu, modern bir kaplama kurulumunda ön işlemin bu kadar dikkatli bir şekilde belirlenmesinin pratik nedenidir.
 Alüminyum/Çelik Rulo Kaplama ve Baskı Hattı Ekipman Aksesuarları Ürünü Görüntüle →
Bir haddeleme makinesinin damgalama için tamamen kabul edilebilir olduğu düşünülen artık haddeleme yağı, rulonun boyandığı anda yapışma riski haline gelir. Emülsiyon taşınması, oksit lekeleri ve tutarsız pürüzlülük, iyi bir temizleme bölümünün bir süre gizleyebileceği ve daha sonra hat hızı arttığında hiç gizleyemeyeceği ıslatma kusurları olarak ortaya çıkar. Kaplama hattı spesifikasyonlarının genellikle hem ön işlemin kimyasını hem de bobinin gelen yüzey temizliğini belirtmesinin nedeni budur, çünkü bir hat hiçbir zaman tamamen temizlemediği bir yüzeyi telafi edemez.
Kaplama hattında bobinle ilgili aksama nedenleri
Sütun grafiği, bir bobin kaplama hattının durmasının veya yavaşlamasının nedenlerini, hattın kendisinden ziyade yalnızca gelen bobine kadar uzanan nedenlere dayalı olarak sıralar. Kenar hasarı en büyük etkendir, çünkü bobin kenarları kesitin en ince kısmını oluşturur ve taşıma ve taşıma sırasında en kolay göçen kısımlardır. Gösterge değişimi ikinci sırada gelir: Farklı bir ortalama göstergeye sahip her yeni bobin, yeni bir hız ve fırın ayar noktasını zorlar ve geçiş bobinleri genellikle hurdaya döner. Yüzey kalıntısı üçüncü sırada yer alır ve grup içinde en yanıltıcı olanıdır, çünkü bobin zeminde temiz görünür ve arıza yalnızca sertleştikten sonra veya bitmiş panel büküldükten sonra ortaya çıkar. Kavis ve sarmalar birlikte vakaların kabaca dörtte birini oluşturuyor ve her ikisi de yuvarlanma sorunları olduğu kadar nakliye, depolama ve elleçleme sorunları da yaratıyor.
Kaplamalı bobinden bitmiş kompozit panele
Bobin boyandıktan sonra, kompozit panel hattı onu bir çekirdeğe lamine eder ve cephelerde, tabelalarda, ulaşım iç mekanlarında ve kaplama sistemlerinde kullanılan düz levhayı üretir. A2 ve B1 paneller gibi yangına dayanıklı ürünler, mineral dolgulu bir çekirdek ve kontrollü bir yapışkan katman gerektirir ve hattın, üretim hızında kalınlığı ve yapışma gücünü aynı anda tutması gerekir. Haddehanenin katkısı bu aşamada dolaylı hale gelir ancak görünür kalır: ölçü tekdüzeliği her iki kaplamanın aynı gerilimde lamine edilip edilmeyeceğini belirler ve düzlük, bitmiş panelin soğutma bölümünden sonra hala düz olup olmadığını belirler. Ekipman seçeneklerini tartıyorsanız, bu kılavuz yüksek performanslı metal kompozit panel üretim hattı nasıl seçilir Bobin kalitesinin üstünde yer alan hat seviyesindeki ödünleşimleri açıklıyor.
 A2 Metal Kompozit Panel Üretim Hattı 2012 yılında bağımsız olarak, özellikle Cl üretimi için tasarlanmış ikinci nesil sürekli laminasyon hattı olan A2 Metal Kompozit Panel Üretim Hattını geliştirdik. Ürünü Görüntüle →
Bu hatlardaki pratik deneyimler tekrar tekrar aynı sonuca işaret ediyor: Hat işletmeye alınmadan önce rulo toleranslarını sabitleyen alıcılar ilk yıllarını verimi artırmak için harcarken, ruloyu bir emtia olarak gören alıcılar bunu yangınla mücadele için harcıyorlar. Bir bobini içeri doğru reddetmek, cephedeki bitmiş bir paneli reddetmekten daha ucuzdur.
İmzalamadan önce bobin kaynaklarını karşılaştırma
Çoğu üretici birden fazla kaynaktan satın alır ve profiller yalnızca üretim baskısı altında ortaya çıkacak şekilde farklılık gösterir.
Beş satın alma kriterine göre bobin kaynağı profili
Radar grafiği, iki ortak bobin kaynağını, bir kaplama veya laminasyon hattı için en önemli olan beş kritere göre karşılaştırır; dış halka, sınıfının en iyi performansını temsil eder. Koyu şekil, tek bir tesisten döküm, haddeleme ve sevkıyat yapan entegre bir değirmendir ve haddeleme programı ve metalurji tek bir ekip tarafından yönetildiği için ölçüm kontrolünde güçlü puanlar alır. Daha hafif şekil, açık piyasadan rulo satın alan ve yeniden satan bir tüccar veya servis merkezidir ve profili, geçiş programı üzerinde hiçbir etkisi olmadığı için ölçü kontrolü ve yataylık açısından doğal olarak daha zayıftır. Teslimat tutarlılığı, bir servis merkezinin genellikle stok tutması ve tek bir ruloyu bir fabrikanın kampanya planlayabileceğinden daha hızlı sevk edebilmesi nedeniyle, tüccarın fabrikayı eşleştirebileceği veya yenebileceği tek eksendir. Pratik okuma basittir: tüccarlar küçük miktarlarda ve acil olarak değiştirilen bobinlere uygunken, yangına dayanıklı cepheler, baskılı kaplamalar ve yapısal paneller genellikle belgelenmiş bir haddeleme geçmişi ile daha yüksek rulo fiyatını haklı çıkarır.
- Isı numarası, alaşım, temper ve belirtilen ölçü tolerans bandını içeren bobin sertifikasını isteyin.
- Bir bobini iyice test etmek yerine, aynı kampanyadaki en az iki bobinin baş, orta ve kuyruk örneklerini alın.
- Kampanyanın liste değişiklikleri arasında ne kadar süreceğini sorun, çünkü bu tek yanıt gösterge kaymasını tahmin eder.
- İlk teslimattan önce bobin iç çapını, ağırlığını ve göz yönünü rulo açıcınıza göre doğrulayın.
- Kamberi makinede değil, zeminde düz bir kenarla kontrol edin, böylece taşıma hasarı onu gizlemez.
Spesifikasyonları fabrikaya değil, hattınıza göre oluşturmak
Haddelenmiş alüminyumla ilgili anlaşmazlıkların çoğu, bitiş hattının gerçekliğinden ziyade haddehanenin rahatlığı için yazılmış spesifikasyonlardan kaynaklanmaktadır. Genel bir imalatçıya uygun olan bir tolerans bandı, sabit bir kaplama tarifini sabit hızda çalıştıran bir hatta uymayacaktır ve aradaki boşluğun bedeli her zaman sürecin sonunda ödenir. Bunun tersi de doğrudur, çünkü küçük parçalara kesilecek bir üründe ölçü ve düzlüğün aşırı belirtilmesi, verimi artırmadan maliyeti artırır.
 Bobin Yeniden Haddeleme Üretim Hattı Ürün tanıtımı: Bobin malzemelerinin sonradan işlenmesi ve bitirilmesi, ürün kalitesini sağlamak için önemli bağlantılardır. Geri sarma hattı üretim hattı özel bir... Ürünü Görüntüle →
Ayrıca kusurlu bobini göz ardı etmek yerine planlamaya değer. Gelen malzemenin düzenli olarak bobin seti, teleskopik veya dengesiz bir sargı ile geldiği durumlarda, gerginlik profilini eski haline getiren bir yeniden haddeleme adımı, genellikle bitmiş panellerin hurdaya çıkarılmasından veya kaplama hattının tüm vardiya boyunca düşük hızda çalıştırılmasından daha ucuzdur. Aynı mantık kenar durumu için de geçerlidir: çevrimiçi bir düzeltme ve kenar ayırma istasyonu, kusurun rastgele değil tutarlı olması koşuluyla, aksi takdirde kalitesi düşecek olan malzemeyi kurtarabilir.
Çalıştığımız her malzemede geçerli olan desen budur. Haddeleme kalitesi verim tavanını belirler, ekipman kalitesi gerçekte bu tavana ne kadar yakın koştuğunuzu belirler ve ikisinin birlikte belirtilmesi gerekir. Yeni bir kaplama veya kompozit hattını mevcut bir bobin kaynağıyla eşleştiriyorsanız veya tam tersi durumdaysanız, mühendislerimizle konuşun satın alma siparişi verilmeden önce, çünkü tolerans uyumsuzluğunu düzeltmek için en ucuz an herhangi bir çelik veya alüminyumun kesilmesinden önceki zamandır.