
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Aynı ayda iki satın alma görüşmesi gerçekleşebilir ve kulağa neredeyse aynı gelebilir. Bir döşeme üreticisi, PVC bileşiğini ve mineral dolguyu kilometrelerce 4 mm'lik SPC çekirdek levhaya dönüştüren ve vardiya sonunda başlangıçtakiyle aynı kesite sahip bir hat istiyor. Üç yüz kilometre uzaktaki bir cihaz tedarikçisi, her biri nervürlü, geçmeli ve iki kalıplanmış parçaya sahip olan günde kırk bin menteşe muhafazasına ihtiyaç duyuyor. Her iki alıcı da satın almayı plastik işleme makinesi satın almak olarak tanımlıyor ancak tamamen farklı platformlara ihtiyaçları var.
Önce sonuç ortaya çıkıyor: ekstrüzyon ve enjeksiyonlu kalıplama aynı işin iki versiyonu değildir. Ekstrüzyon süreklidir. Eriyik bir kalıp içinden itilir ve ürün, hat çalıştığı sürece o kalıbın kesitini korur. Enjeksiyon kalıplama döngüseldir. Eriyik kapalı bir boşluğu doldurur ve her döngü sabit sayıda ayrı üç boyutlu parça sağlar. Ekstrüzyon için uzun ve düzgün noktalar. Şekillendirilmiş ve parçalar halinde sayılmış olması enjeksiyon kalıplamaya işaret eder. Takım maliyeti, tolerans, hurda oranı ve operatör becerisinin tümü bu tek farktan kaynaklanmaktadır.
Ekstrüzyon Nasıl Çalışır, Adım Adım
Bir ekstrüzyon hattında granüller veya toz, bir besleme hunisinden ısıtılmış bir fıçıya beslenir, dönen bir vidayla iletilir ve eritilir, ardından açıklığı profili tanımlayan bir kalıptan geçirilir. Sıcak şekil soğutulur ve kalibre edilir, bir çekme ünitesi tarafından çekilir ve uzunlamasına kesilir. Vida parçalar arasında durmaz çünkü parça yoktur, sadece metre vardır. Çıkış, kalıpta saatte kilogram, hattın sonunda ise dakikada metre olarak ölçülür.
- Kesit makine yönü boyunca sabit kalır ve uzunluk yalnızca taşıma ve paketleme ile sınırlıdır.
- Bir kalıbın maliyeti, enjeksiyon kalıbının bir kısmı kadardır ve profil hafifçe değiştiğinde kalıp ayarlanabilir, cilalanabilir veya yeniden işlenebilir.
- Çok katmanlı yapılar, bir kalıp bloğunu besleyen iki veya üç ekstrüder ile birlikte ekstrüzyon yoluyla neredeyse serbest hale gelir.
- Aşağı akış ekipmanı, kalibrasyon, soğutma, çekme ve kesme, ekstrüderin kendisi kadar son boyut kalitesini de etkiler.
- Tipik ürünler: SPC çekirdek levhaları, deri için PVC bazlı film, sürekli fiber takviyeli termoplastik bant, boru, pencere profilleri ve kablo yalıtımı.
Enjeksiyon Kalıplama Nasıl Çalışır, Adım Adım
Enjeksiyon kalıplama benzer bir polimeri eritir ancak daha sonra ölçülü bir atış yaparak kapalı ve sıkıştırılmış bir kalıba yüksek basınçta enjekte eder. Boşluk paketlenir ve büzülmeyi telafi etmek için tutulur, soğutulur, açılır ve kalıp tekrar kapanmadan önce ejektör pimleri parçayı dışarı iter. Her döngü, sürekli bir uzunluk değil, sabit sayıda bitmiş parça üretir ve döngü süresi birim maliyet etkenidir.
- Geometri özgürlüğü ana avantajdır: kaburgalar, çıkıntılar, dişler, hareketli menteşeler ve metal ekler tek seferde oluşturulabilir.
- Toleranslar sıkı ve tekrarlanabilirdir; kritik boyutlarda genellikle artı veya eksi milimetrenin onda biri kadardır.
- Kalıp parçaya özeldir. Bileşen üzerindeki tasarım değişikliği genellikle kalıp ayarı değil, yeni bir kalıp anlamına gelir.
- Hurdaların çoğunu yolluklar, yolluklar ve başlangıçtaki atıklar oluşturur ve yeniden öğütme genellikle kontrollü bir oranda harmanlanır.
- Tipik ürünler: muhafazalar, kapaklar, konektörler, otomotiv iç parçaları ve tek kullanımlık tıbbi cihazlar.
Ekstrüzyon ve Enjeksiyon Kalıplamanın Karşılaştırılması
| Görünüş | Ekstrüzyon | Enjeksiyon kalıplama |
|---|---|---|
| Çıkış formu | Sabit kesitli sürekli uzunluk | Üç boyutlu parçaları ayırın |
| Takımlama | Kalıp artı kalibrasyon ve alt üniteler | Soğutmalı ve çıkarmalı hassas çelik kalıp |
| Takımlama cost | Daha düşük ve değiştirilmesi daha kolay | Daha yüksek ve tek parçalı tasarıma bağlı |
| Ritim | Sürekli, çevrim süresi yok | Atış başına saniye ila bir dakika |
| Geometri | Basit profil, alttan kesme yok | Karmaşık şekiller, nervürler, çıkıntılar ve ekler |
| Hoşgörü | Kalibrasyon, soğutma ve çekme stabilitesi ile ayarlanır | Çok sıkı ve tekrarlanabilir parçadan parçaya |
| Hurda | Çalıştırma ve değiştirme trimi | Koşucular, yolluklar ve reddedilenler |
| Ekonomik hacim | Bir profilin uzun süreli çalışmaları | Bir bileşenin yüksek parça sayısı |
| Lif bileşikleri | Lifler makine yönü boyunca hizalanır | Fiber uzunluğu vida ve valf hareketi ile azaltılabilir |
Araç Gereçleri ve Maliyet Yapısı: Paranın Gerçekte Nereye Harcadığı
Maliyet dağılımı, ilk kez alıcıların çoğunun şaşırdığı yerdir. Bir enjeksiyon projesi, kelepçe kuvvetine dayanması, ısıyı dikkatlice yerleştirilmiş kanallar aracılığıyla aktarması ve bir parçayı işaretlemeden çıkarması gereken, hassas işlenmiş bir blok olan kalıba önden yükler. Bu yatırım yüz binlerce döngüde geri kazanılıyor, bu nedenle enjeksiyonlu kalıplama belirli bir yıllık hacmin altında kalıyor.
Bir ekstrüzyon projesi parayı farklı şekilde önden yükler. Kalıp nispeten mütevazıdır, ancak hat bir makineler zinciridir: ekstruder, elek değiştirici, kalibrasyon masası, soğutma tankı, çekme, kesici ve istifleme. Zayıf bir halka tüm hattın tavanını belirler. Çekme işlemi dengesiz bir şekilde yapılıyorsa veya soğutma tankı kısaysa, mükemmel şekilde dengelenmiş bir kalıp yine de kalınlıkta kayan bir profil üretir ve alıcı, malzeme için alete bir kez gitmek yerine her metrede ödeme yapar.
Malzeme Davranışı ve Termal Geçmiş
Her iki işlem de polimeri eritir ancak termal ve kayma geçmişi keskin bir şekilde farklılık gösterir. Ekstrüzyonda malzeme, vida boyunca nispeten yumuşak, iyi dağıtılmış bir kesmeye maruz kalır ve kalıpta kısa bir süre kalır. Enjeksiyon kalıplamada eriyik çok yüksek kesme kuvvetiyle dar bir geçitten geçer ve daha sonra basınç altında paketlenir, böylece moleküler yönelim ve iç gerilim parçaya kilitlenir. Aynı polimer sınıfının iki işlemde farklı davranabilmesinin nedeni budur ve çarpıklık neden kalıplanmış parçalarda yaygın bir şikayettir, ancak ekstrüzyon profillerinde nadirdir.
Elyaf takviyeli bileşikler için bu ayrım daha da önemlidir. Ekstrüzyon, fiberleri makine yönünde hizalama eğilimindedir ve bu da o yöndeki sertliği destekler. Enjeksiyon kalıplama daha karmaşık bir yüzey ve çekirdek yönelimi üretir ve eriyik vidalardan, valflerden ve geçitlerden geçerken lif uzunluğu düşebilir. Bitmiş parçanın darbe performansı için fiber uzunluğuna bağlı olması durumunda bu bir ayrıntı değil, spesifikasyon noktasıdır.
İki Süreç Arasında Seçim Yapmak
Aşağıdaki noktaları sırayla inceleyin; yanıt genellikle ikinci sorudan önce belli olur.
- Ürün bir kesitle mi yoksa bir şekille mi tanımlanıyor? Kesit, ekstrüzyon anlamına gelir.
- Uzunluk fonksiyona mı yoksa elleçlemeye mi bağlı? Sınırsız uzunluk, ekstrüzyonu güçlü bir şekilde destekler.
- Parçanın alttan kesmelere, yan işlemlere, dişlere veya kesici uçlara ihtiyacı var mı? O halde enjeksiyon kalıplama gerçekçi yoldur.
- Bir tasarıma hangi yıllık hacim uygulanır? Çok yüksek parça sayıları kalıp yatırımını, uzun profil çalışmaları ise hat yatırımını haklı çıkarır.
- Kritik tolerans ne kadar sıkı? Kalıplanmış parçalar dar boyutları daha kolay tutar, ekstrüde profiller iyi bir kalibrasyona ve çekme kontrolüne ihtiyaç duyar.
- Evde ne kadar hurda yeniden işlenebilir? Ekstrüde kesim genellikle doğrudan yeniden kullanılabilir; kalıplanmış yollukların yeniden taşlanması ve kurutulması gerekebilir.
Panel ve Kompozit Üretimde Sürekli Ekstrüzyon Hatlarının Uygun Olduğu Yer
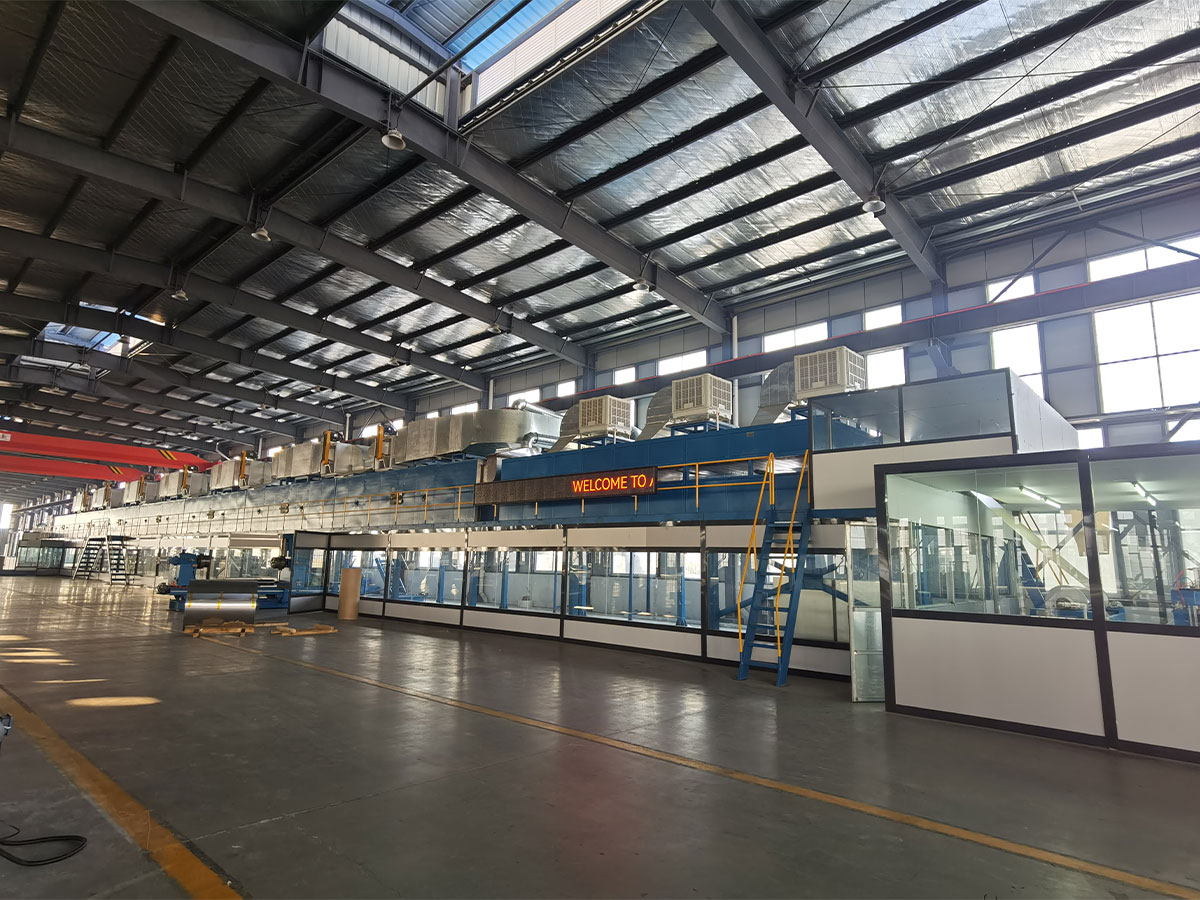
Kalıplanmış ürünlere benzeyen birçok yapı ve iç malzeme aslında sürekli bir hat üzerinde ekstrüde edilir veya kaplanır. SPC döşeme bunun en açık örneğidir. Sert çekirdek ekstrüde edilir, ardından dekoratif bir film ve bir aşınma tabakası ile lamine edilir, böylece ekstrüder tüm levha boyunca düzlüğü, yoğunluğu ve kalınlık tutarlılığını belirler.
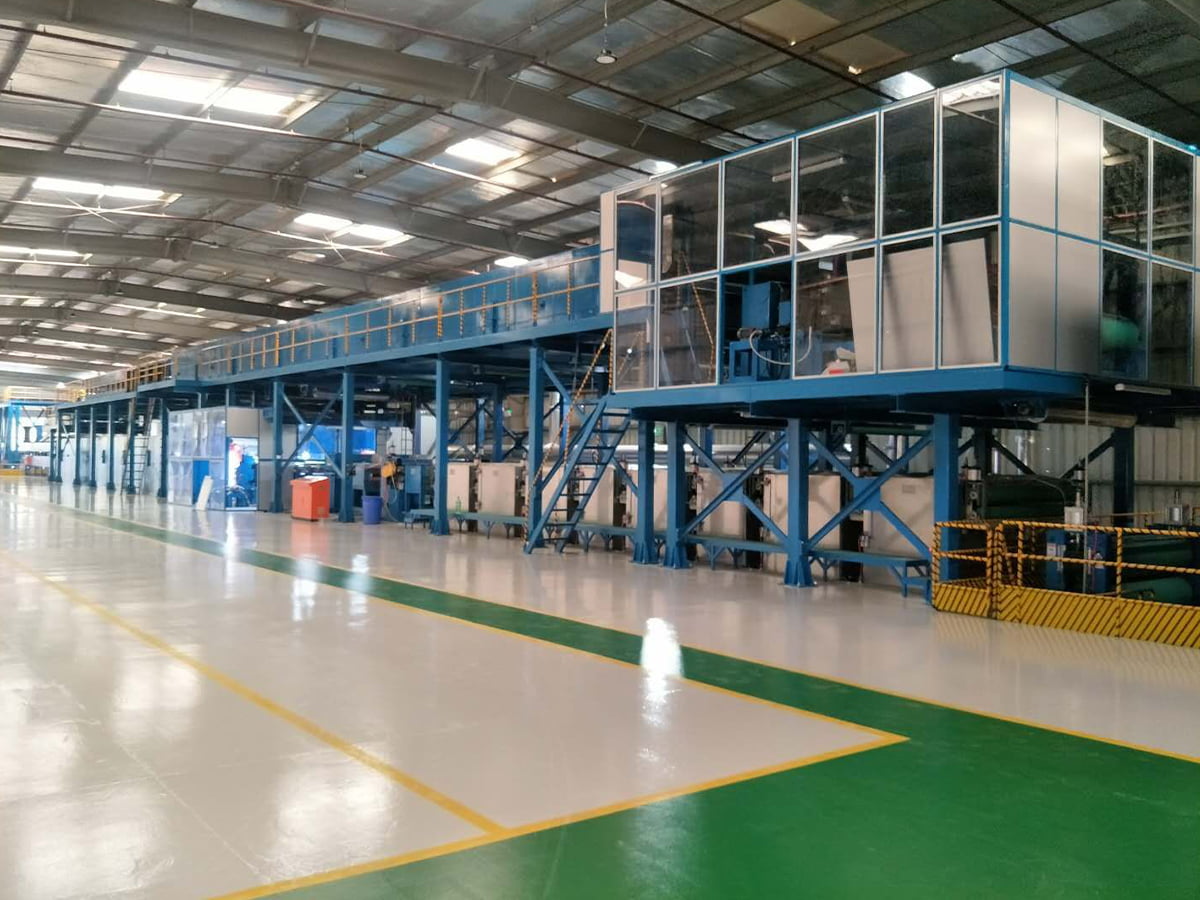
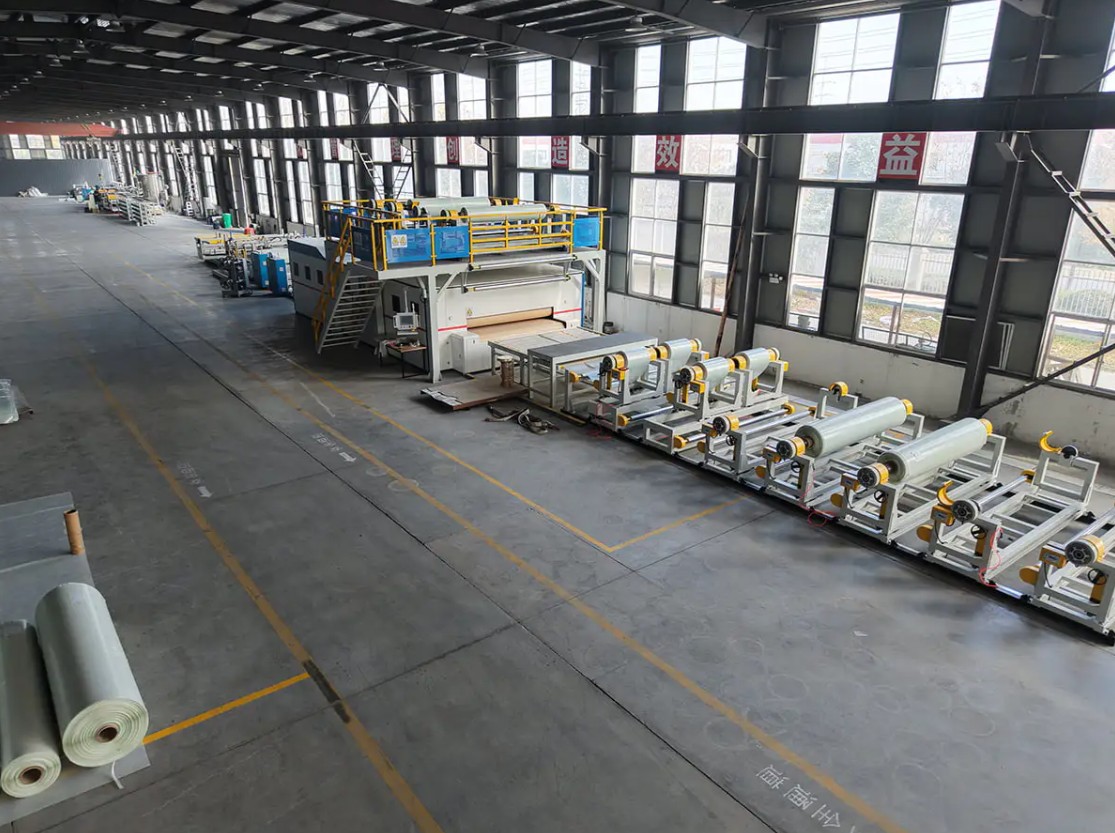
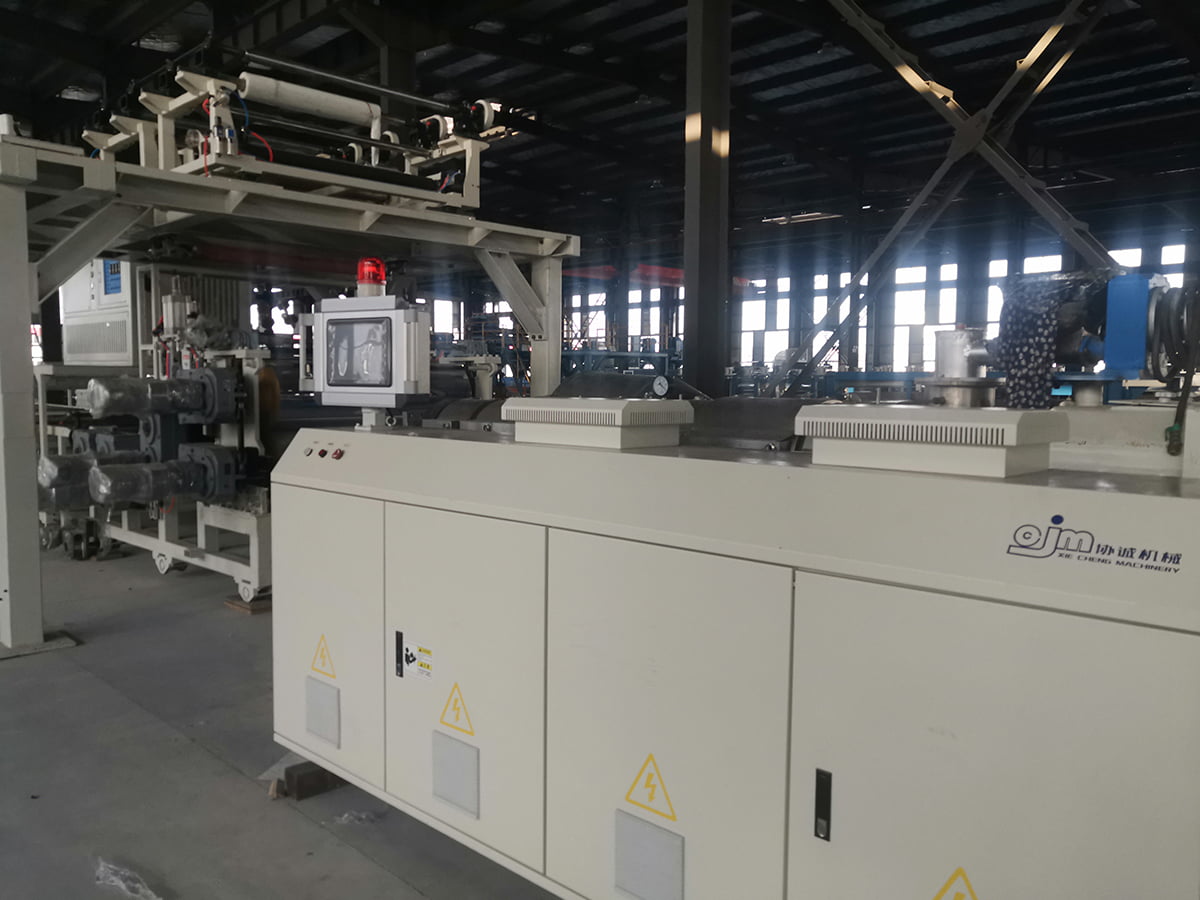 Taş Plastik Döşeme için PVC / WPC / SPC Döşeme Üretim Hattı Otomatik SPC döşeme çıktısı için ekstrüzyon, film laminasyonu, UV kaplama, kabartma ve çevrimiçi denetimin nasıl bir araya geldiğini görmek için bu hattı görüntüleyin. Ürünü Görüntüle →
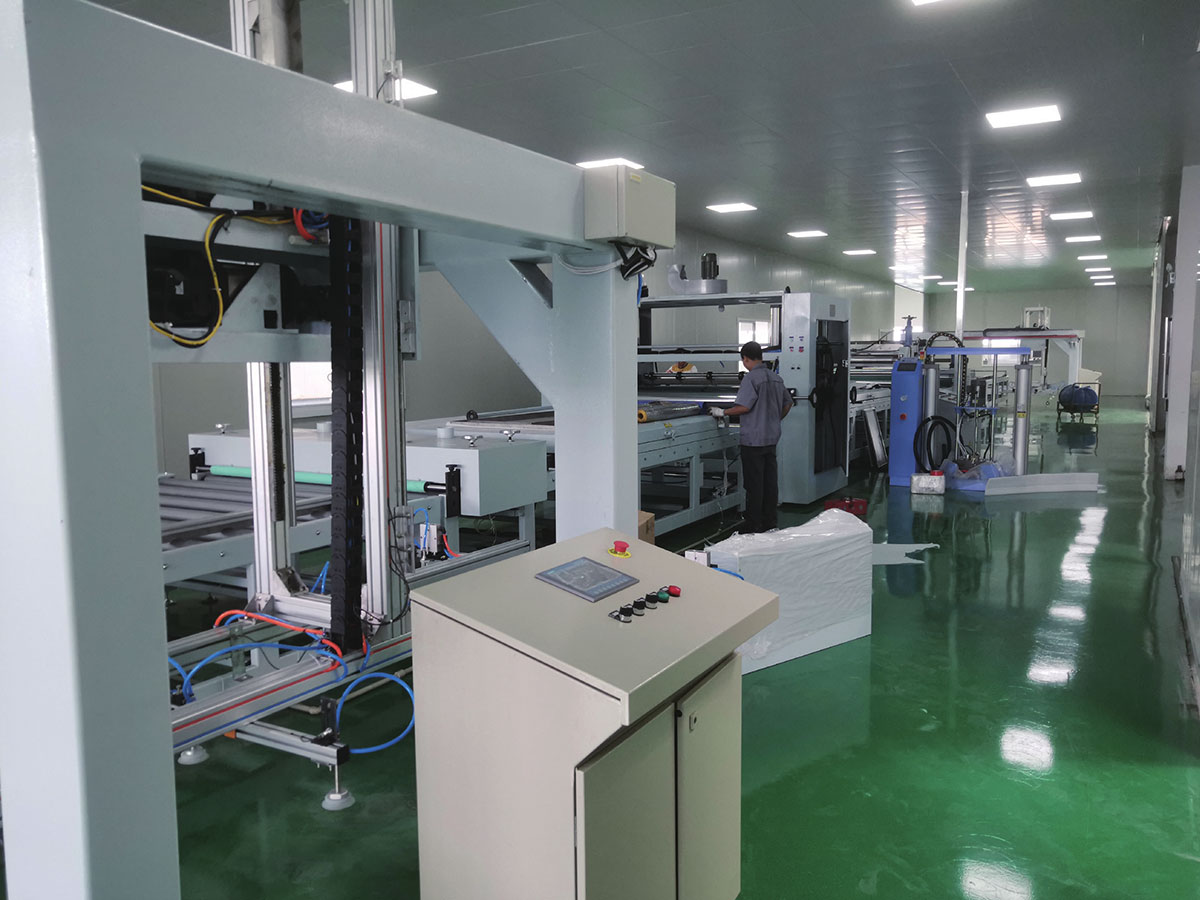
Aynı mantık sürekli fiber takviyeli termoplastik kompozitler için de geçerlidir. PET veya PP CFRT hattı, sürekli bir işlemle polimer eriyiğini takviye elyafı veya kumaşla birleştirir ve bitmiş levha veya bant daha sonra üç boyutlu bir şekle preslenir veya ısıyla şekillendirilir. Fiberin ıslanmasına ve kalınlık homojenliğine kalıplama presi değil, ekstrüzyon aşaması karar verir. Alıcılar genellikle tedarikçileri karşılaştırmadan önce tam bir PVC laminat panel hattının ne içerdiğini sorarlar ve dürüst cevap, ekstruderin birbiriyle eşleşmesi gereken birçok istasyondan yalnızca biri olduğudur.
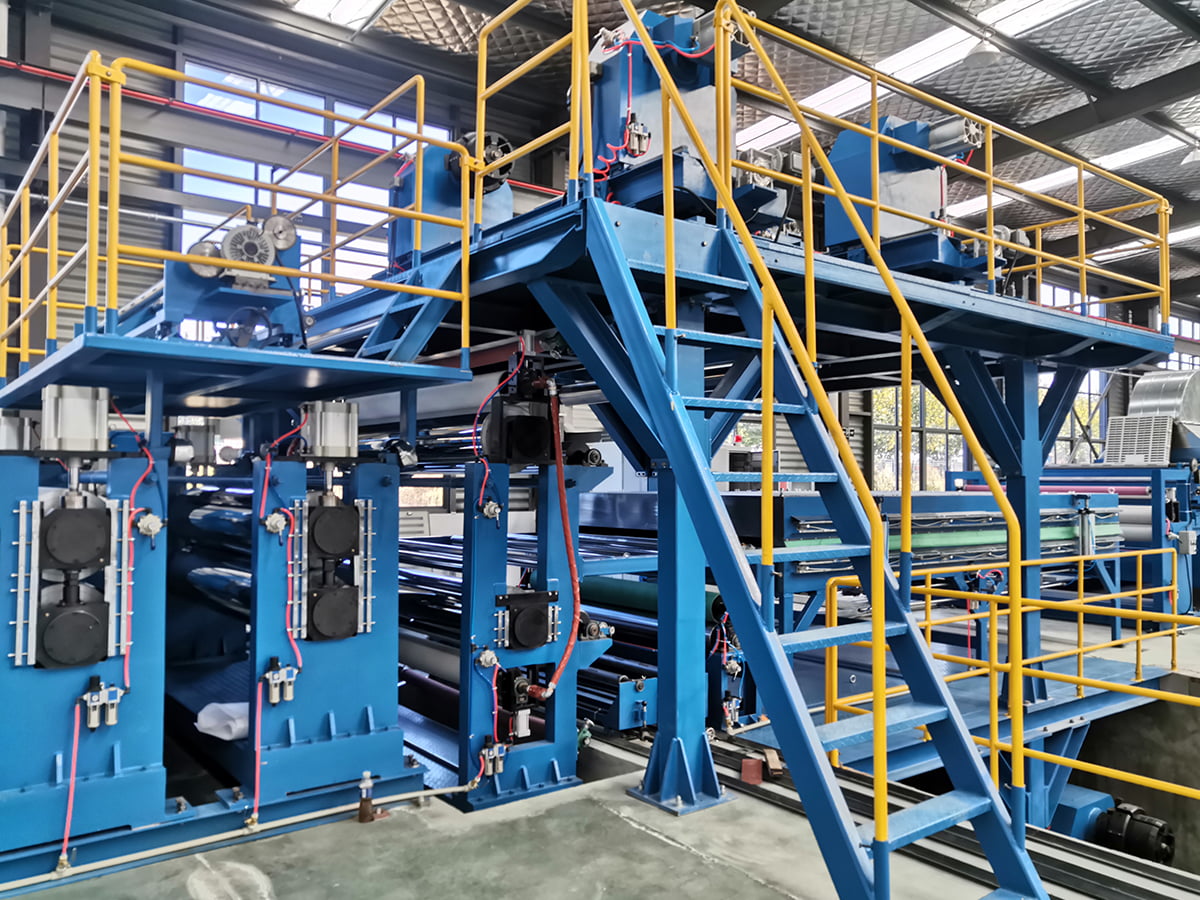
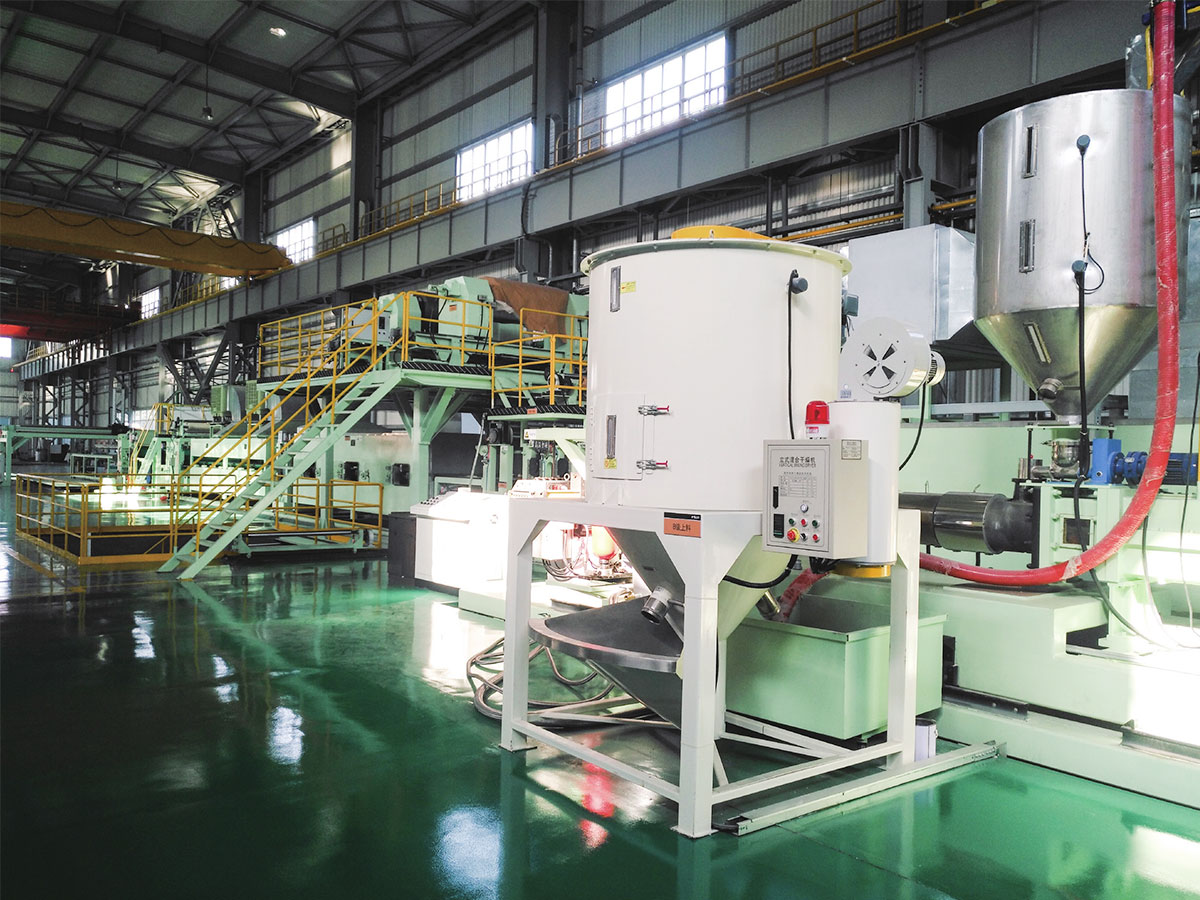 PET/PP CFRT Kompozit Malzeme Üretim Hattı Mevcut servis ve fiyat teklifi seçenekleriyle sürekli fiber takviyeli termoplastik kompozit üretimine yönelik bu OEM CFRT hattını keşfedin. Ürünü Görüntüle →
PVC ve PU deri, bir taban katmanının sürekli olarak üretildiği ve daha sonra sıralı olarak kaplandığı, kabartıldığı ve soğutulduğu üçüncü bir modeli izler. Yüzey dokusu bir boşluktan değil, bir kabartma rulosundan gelir; bu nedenle proses, parçaya özel bir kalıp olmadan uzun tirajlara ölçeklenir.
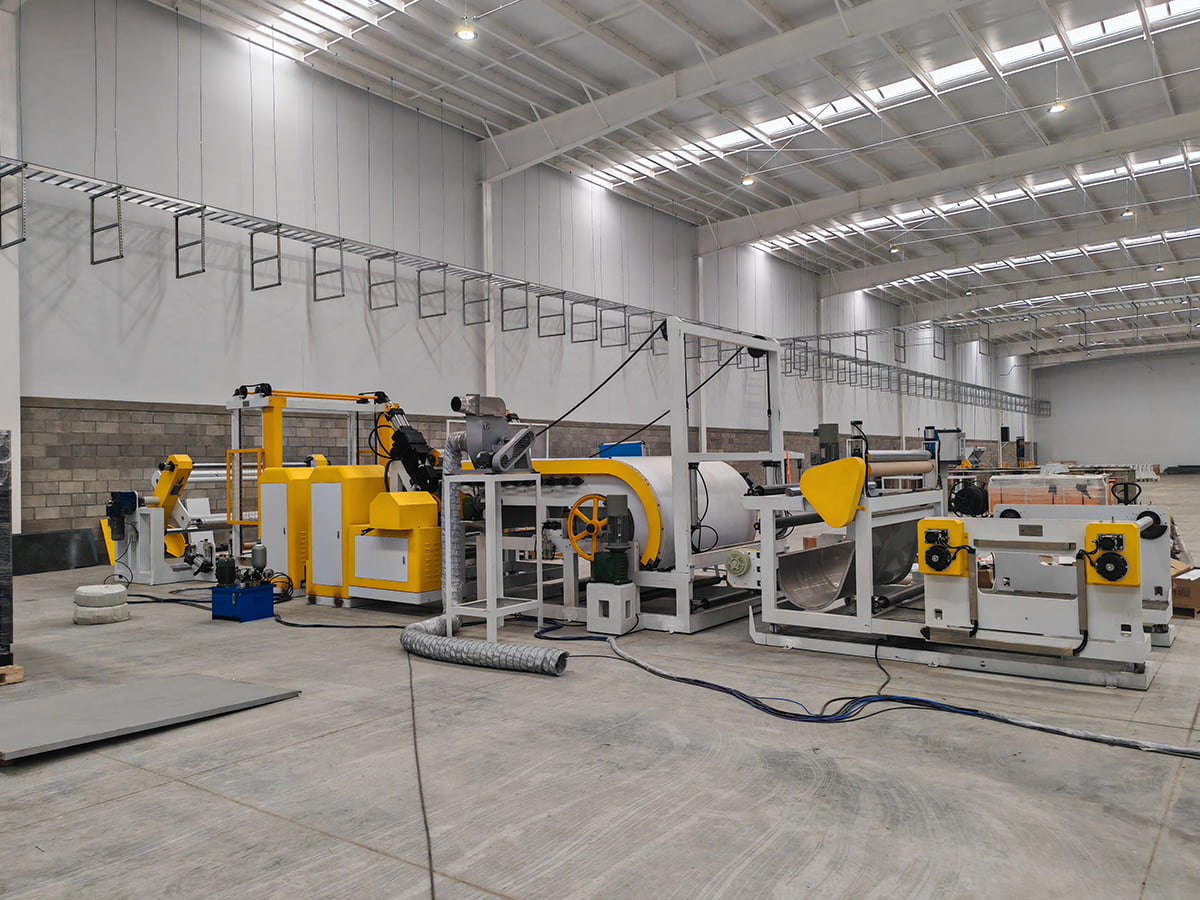 PVC/PU Deri Kompozit, Kabartma ve Kaplama Hattı Özelleştirilebilir OEM hizmet seçenekleriyle sürekli PVC/PU deri taban üretimi, hat içi kaplama, kabartma ve soğutma için bu hattı inceleyin. Ürünü Görüntüle →
Ekstrüzyon Tabanlı Hat Satın Almadan Önce Nelerin Kontrol Edilmesi Gerekir?
- Gerçekte çalıştırmayı düşündüğünüz polimer ve dolgu içeriğiyle eşleşen vida çapı ve uzunluk-çap oranı.
- Hat hızına karşı çıkış hızı, dolayısıyla çekme ve soğutma uzunluğu darboğaz değildir.
- Kalınlık ve genişlik toleransı sadece bir vaat değil, bir ölçüm yöntemiyle sözleşmeye yazılır.
- Ürün planınızdaki en ağır profil için soğutma kapasitesi ve kalibrasyon tasarımı.
- Sorumluluğun tedarikçiler arasında paylaştırılması devreye almayı zorlaştırdığından, alt ekipmanlar da aynı kapsama dahil edilir.
- Servis modeli: uzaktan destek, saha kurulumu, yedek parça bulunabilirliği ve operatör eğitimi.
Ürün planınız bir profil ile şekillendirilmiş bir parça arasında bir yerde bulunuyorsa, pratik yol genellikle yarı mamul bir levhayı ekstrüde etmek veya lamine etmek ve ardından onu oluşturmaktır. İmzalamadan önce tüm süreç zincirini anlamak, kullanamayacağınız kapasitenin satın alınmasını önler. İnceleyebilirsiniz PVC laminat panel üretim hattı neler içerir? istasyonların birbirine nasıl uyduğuna dair çalışılmış bir örnek için.
Kısa Versiyon
Ekstrüzyon, sabit kesitli sürekli ürünler üretir ve parasını uzun çalışmalardan, düşük takım maliyetinden ve basit geometriden kazanır. Enjeksiyon kalıplama ayrık üç boyutlu parçalar üretir ve parasını tekrarlanabilirlik, karmaşık özellikler ve yüksek parça sayılarından kazanır. Hiçbiri diğerinden daha gelişmiş değil. Bunlar yalnızca farklı sorular için oluşturulmuştur ve riski azaltmanın en hızlı yolu, fiyatları karşılaştırmadan önce ürününüzü, yıllık hacminizi ve kritik toleransınızı bir ekipman mühendisine açıklamaktır. Eğer bu konuşmayı istiyorsan, Ürün spesifikasyonunuzu ve kapasite hedefinizi ekibe gönderin ve hangi platformun sizin durumunuza uygun olduğunu onaylayın.