
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

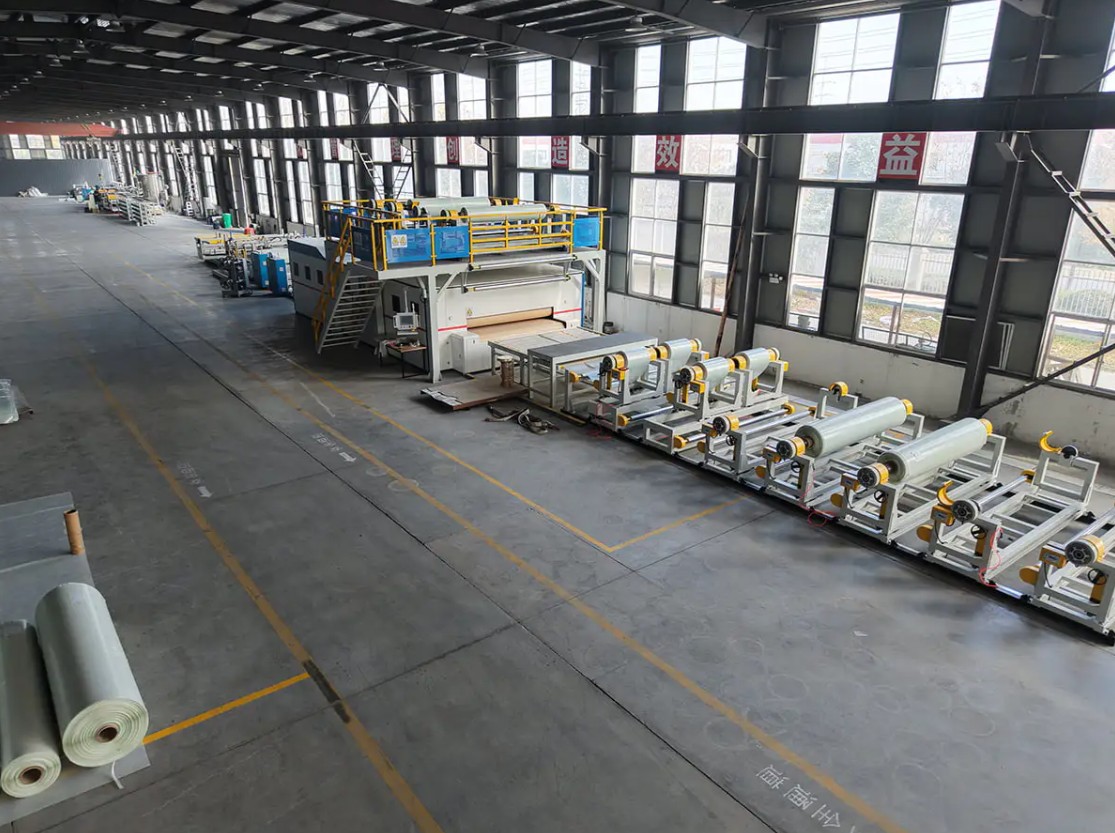
İki PET/PP CFRT kompozit hattı aynı fiyatı, aynı çalışma genişliğini ve 1.200 kg/saat'e kadar aynı vaadi taşıyabilir ve yine de atölyede çok farklı davranabilir. Fark genellikle ekstrüzyon sisteminde yatmaktadır: vida çapı ve uzunluk/çap oranı, bir eriyik pompasının basıncı stabilize edip etmediği, kalıp dudaklarının nasıl ayarlandığı ve rulo yığınının ısıyı nasıl uzaklaştırdığı. Elyafın ıslatılmasından sarım gerilimine kadar aşağı yöndeki her aşama, yalnızca ekstruderin sunduğu kaliteyi koruyabilir.
Bu nedenle pratik kural basittir: önce ekstrüzyon sistemini tanımlayın ve etrafındaki hattın geri kalanını boyutlandırın. Ekstruderin besleyebileceğinden daha hızlı bir kaplama, laminasyon veya kabartma aşaması, parasını ödediğiniz ve asla kullanmadığınız kapasitedir. Çıktıya göre boyutlandırılmış ancak gerçekte çalıştırdığınız malzemeye göre olmayan bir ekstruder, makinenin ömrü boyunca kaymayı, jel noktalarını ve erken vida aşınmasını ölçecektir. Bu makale, bir ekstrüzyon sisteminin bir kompozit hatta neler içerdiğini, bunun PET, PP, PVC ve dolgulu bileşiklerle nasıl eşleştirileceğini, hangi toleransların ticari ağırlık taşıdığını ve son ödemeden önce nelerin test edilmesi gerektiğini kapsar.
Kompozit Hat Üzerinde Ekstrüzyon Sistemi Olarak Neler Önemlidir?
Kompozit üretim hattında ekstrüzyon sistemi tek bir makine değil, aynı ayar noktasını bir arada tutması gereken birimler zinciridir: malzeme taşıma ve kurutma, vida ve kovan, eritme pompası veya basınç kontrol döngüsü, kalıp, rulo yığını veya soğutma bölümü ve hat hızını ayarlayan çekme. Kalıpta kalınlık oluşturulur, soğutma aşamasında dondurulur ve daha sonra lamine edilir, kabartılır veya kaplanır.
Görev ürüne göre değişir. Bir CFRT hattı, sürekli elyafı ıslatması gereken ince, sıcak bir eriyik ekstrüzyon yaparken, bir döşeme hattı, daha sonra son ölçüye perdahlanacak olan yoğun şekilde doldurulmuş bir tabakayı ekstrüzyon yapar. Aşağıdaki tablo aynı donanım kategorisinin önceliğinin üründen ürüne nasıl değiştiğini göstermektedir.
| Hat tipi | Ekstrüzyon görevi | Tipik polimer | İlk önce doğrulayın |
|---|---|---|---|
| PET/PP CFRT kompozit hattı | Sürekli elyafın eritilerek emprenye edilmesi, ardından tabaka şekillendirme ve laminasyon | PET, PP, bazen PA | Kalıp genişliği boyunca eriyik sıcaklığı homojenliği ve hedef hat hızında elyafın ıslatılması |
| SPC döşeme üretim hattı | Dolgulu PVC levhanın ekstrüzyonu, perdahlanması ve aşınma katmanına laminasyonu | Kalsiyum karbonat dolgulu PVC | Vida ve kovan aşınma direnci, kalıp genişliği başına çıkış, perdahlama sonrası mastar kontrolü |
| PVC/PU deri kabartma ve kaplama hattı | Yapışkanlı kağıt veya kumaş üzerine bileşik plastikleştirme ve kaplama | PVC bileşiği, PU | Kaplama kalınlığı tekrarlanabilirliği, rulo sıcaklığı stabilitesi, yüzey kusur oranı |
| Metal kompozit ve bobin kaplama hatları | Toplu ekstrüzyon yerine yapışkan ve kaplama katmanları | PE, PUR, film yapıştırıcıları | Çekirdek tabakanın satın alınıp alınmadığı veya şirket içinde üretilip üretilmediği ve yapışmanın nasıl doğrulandığı |
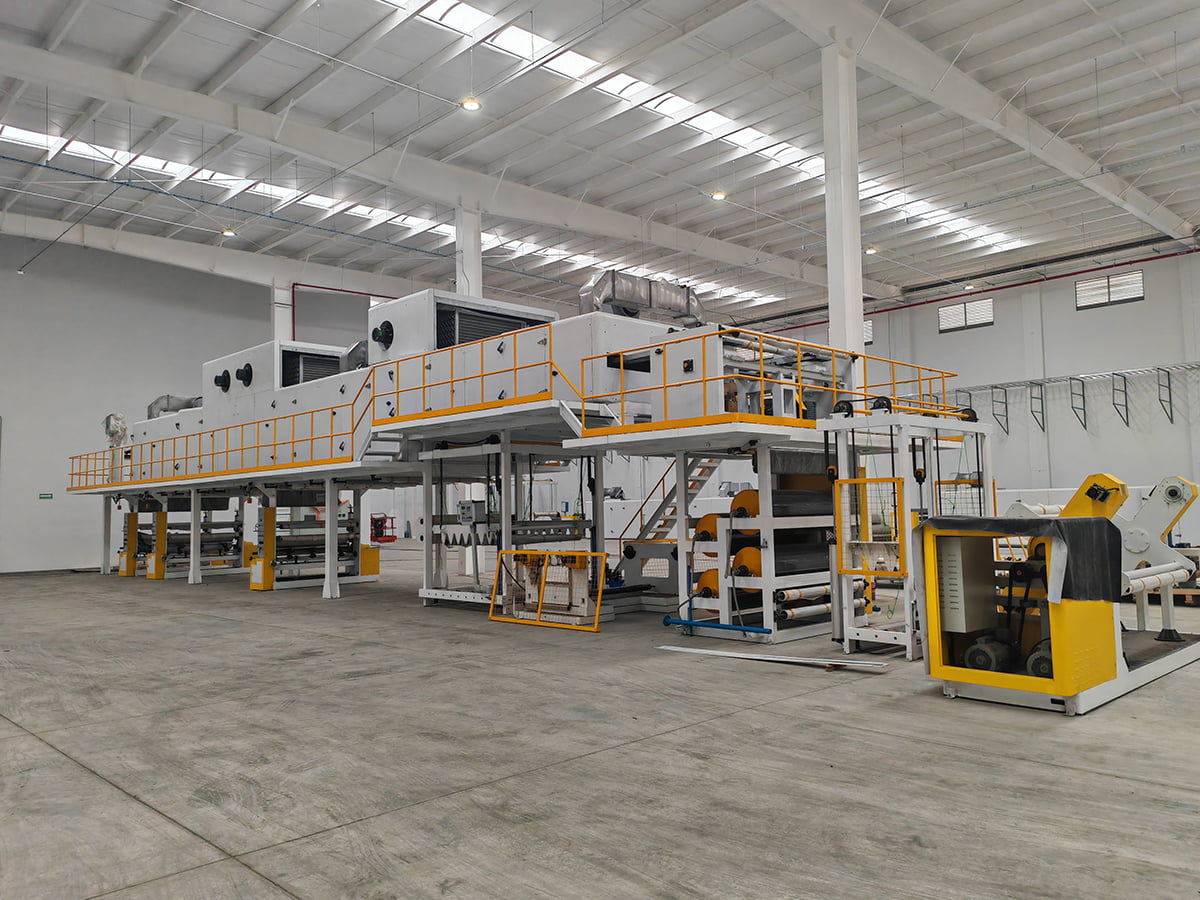
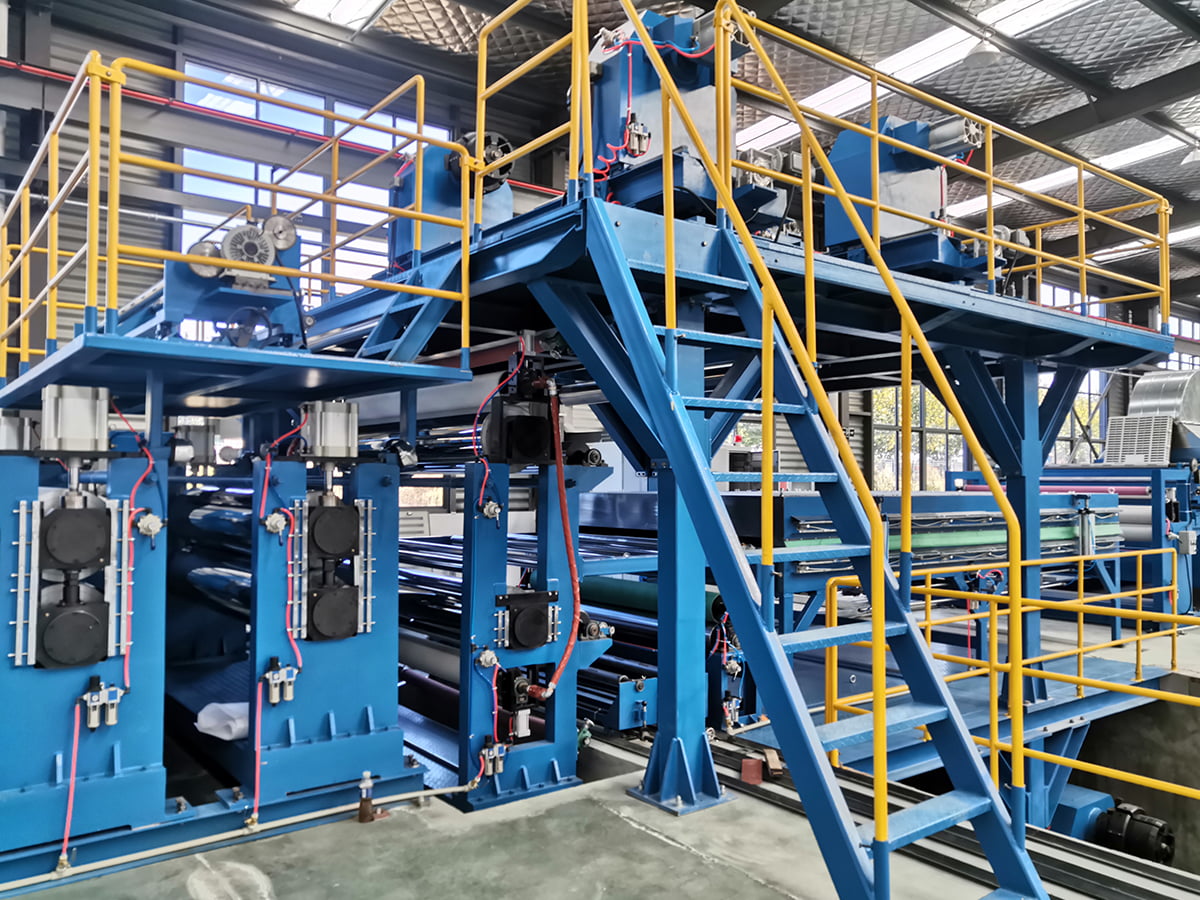
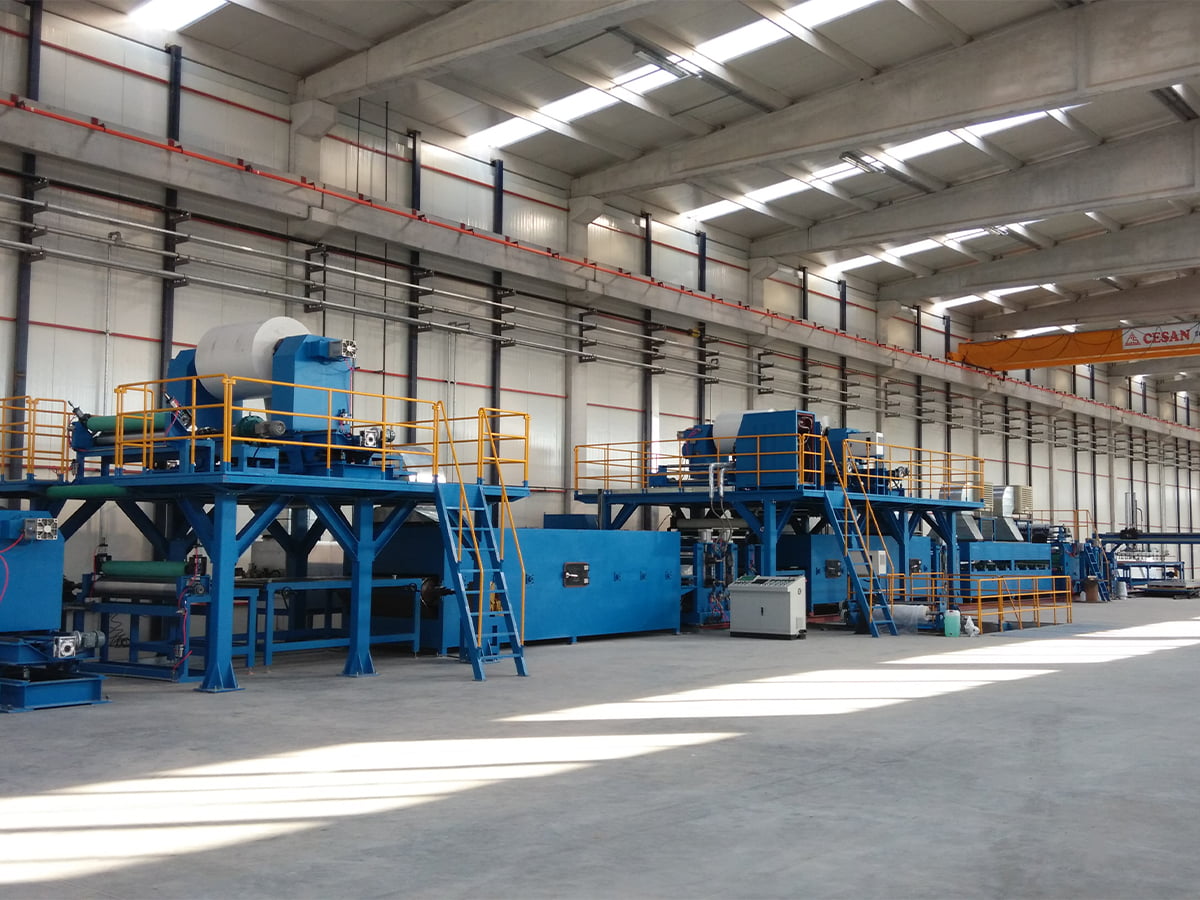
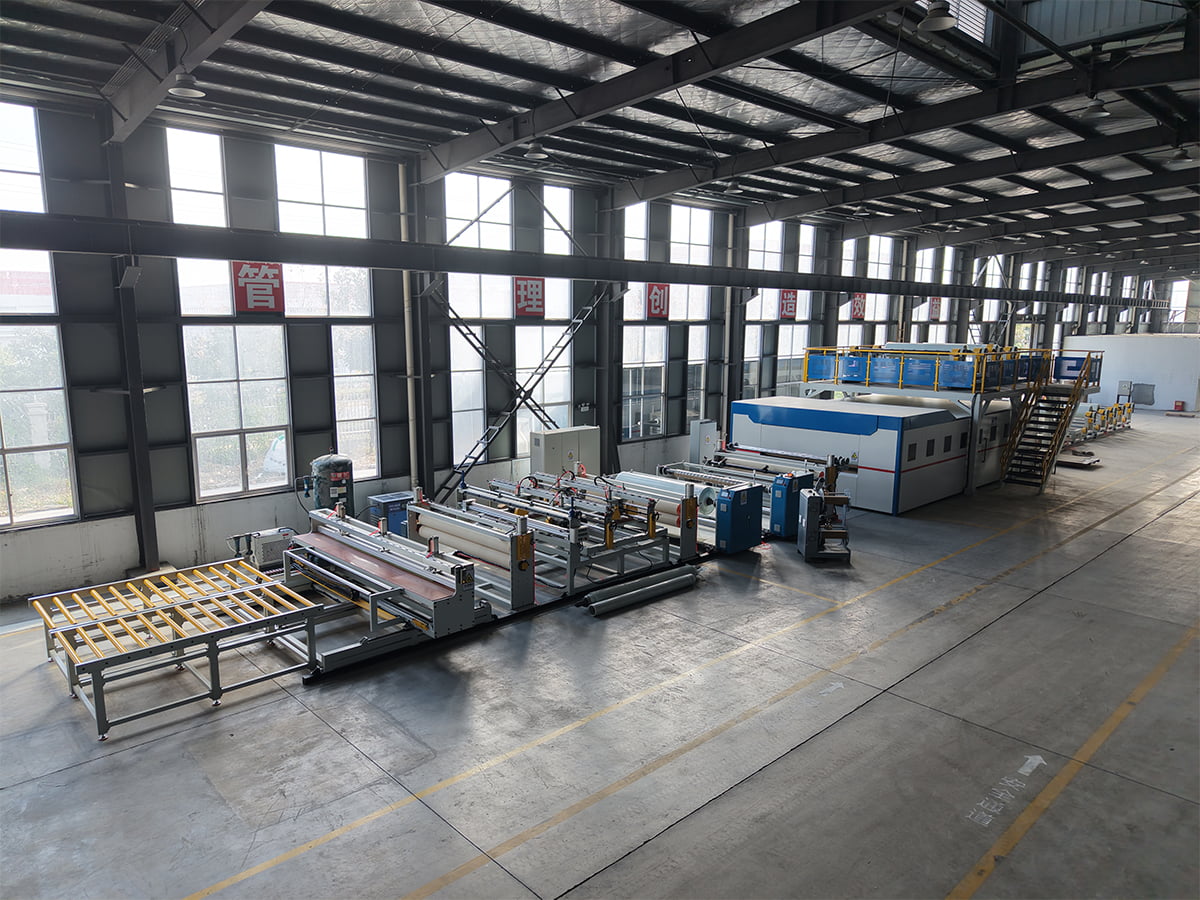 PET/PP CFRT Kompozit Malzeme Üretim Hattı PET/PP için bir CFRT kompozit hattı, ekstrüzyon görevinin dolgulu döşeme levhası yerine sürekli elyafı ıslatması gerektiğinde uygundur. Ürünü Görüntüle →
Ekstruderi Yalnızca Çıktıyla Değil Malzeme Davranışıyla da Eşleştirin
Fiyat teklifleri genellikle saat başına kilogram üzerinden karşılaştırılır. Bu sayı yalnızca belirli bir polimer, belirli bir vida geometrisi ve belirli bir ürün kalınlığı için belirtildiğinde anlamlıdır. PET'i rahatça çalıştıran bir vida, doldurulmuş bir PVC bileşiği üzerinde yetersiz kalabilir ve doldurulmuş bileşikler için optimize edilmiş bir vida, ısıya duyarlı bir eriyiği aşırı kesebilir.
Ekstruderin çalışıp çalışmadığına karar veren noktalar
- Besleme ve kurutma: PET nemi emer ve kontrollü bir çiğlenme noktasına kadar kurutulmalıdır, aksi takdirde hidroliz, mukavemet kaybı ve kabarcıklar olarak ortaya çıkar. PP çok daha az kurumaya ihtiyaç duyar ancak eriyik sıcaklığındaki ani artışlara karşı daha hassastır.
- Vida geometrisi: sıkıştırma oranı, bariyer bölümleri ve karıştırma elemanları, eriyik viskozitesini ve dolgu yükünü takip eder. Sadece çapı değil vida çizimini de isteyin.
- Aşınmaya karşı koruma: Kalsiyum karbonat, cam elyafı ve mineral dolgular aşındırıcıdır. Bimetalik kovanlar ve sertleştirilmiş vidalar çalışma ömrünü uzatır ve fark, iki veya üç yıl içinde ölçü tutarlılığında ortaya çıkar.
- Basınç stabilitesi: Ekstrüder ile kalıp arasındaki bir eriyik pompası, kalınlık değişimini daraltır ve kalıp basıncını vida hızı dalgalanmalarından ayırır. İnce, yüksek değerli kağıt üzerinde bu genellikle yatırıma değer.
- Kalıp tasarımı: Bireysel olarak ayarlanabilen dudaklara sahip bir elbise askısı kalıbı geniş levhalara uygundur, daha sıkı iç geometriye sahip yarık kalıp ise ince kaplamalara uygundur. Kalıp genişliği, bitmiş genişlik artı trim payı ile eşleşmelidir.
Sipariş onaylanmadan önce kendi reçineniz ve dolgunuzla hedef kalınlığınızda bir deneme yapın. Tedarikçi referans malzemesindeki vida performansı size istediğinizden daha az şey anlatır.
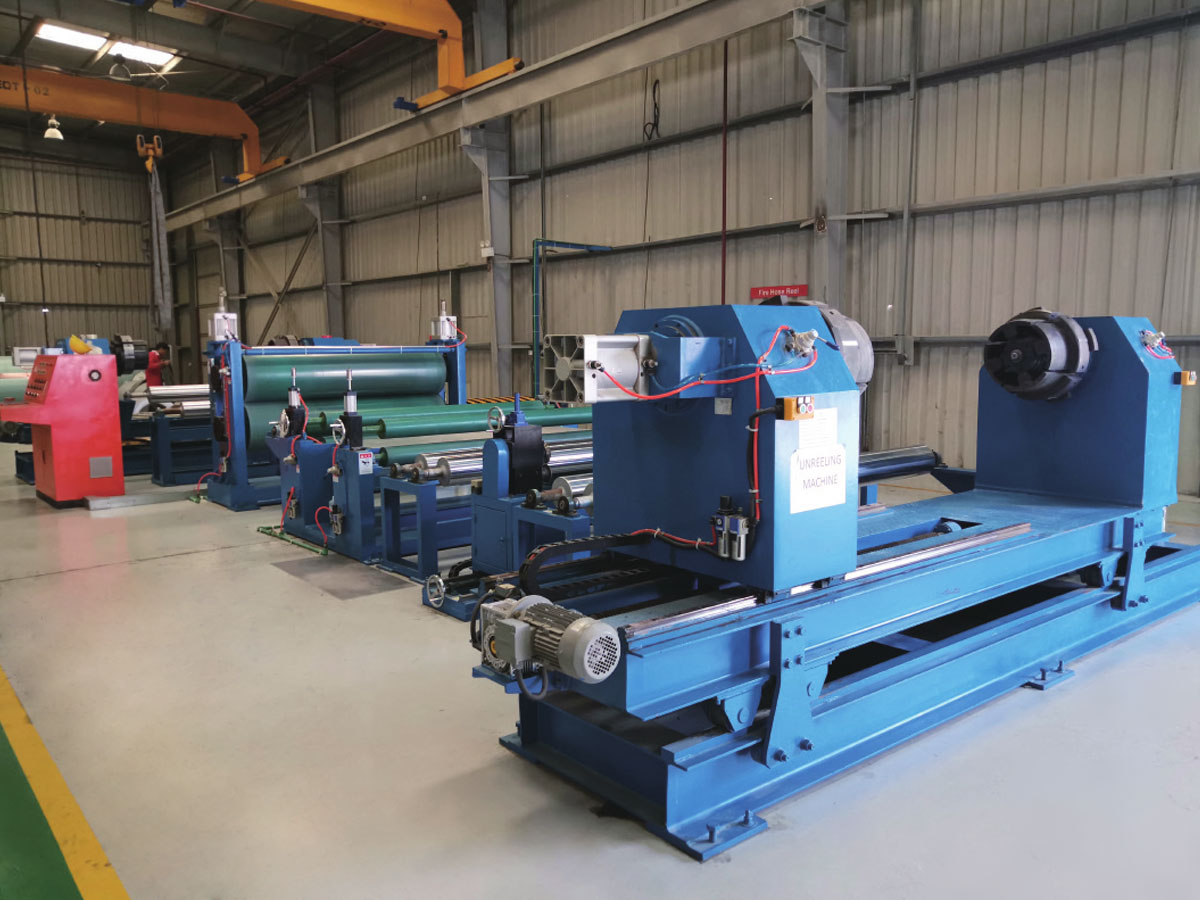
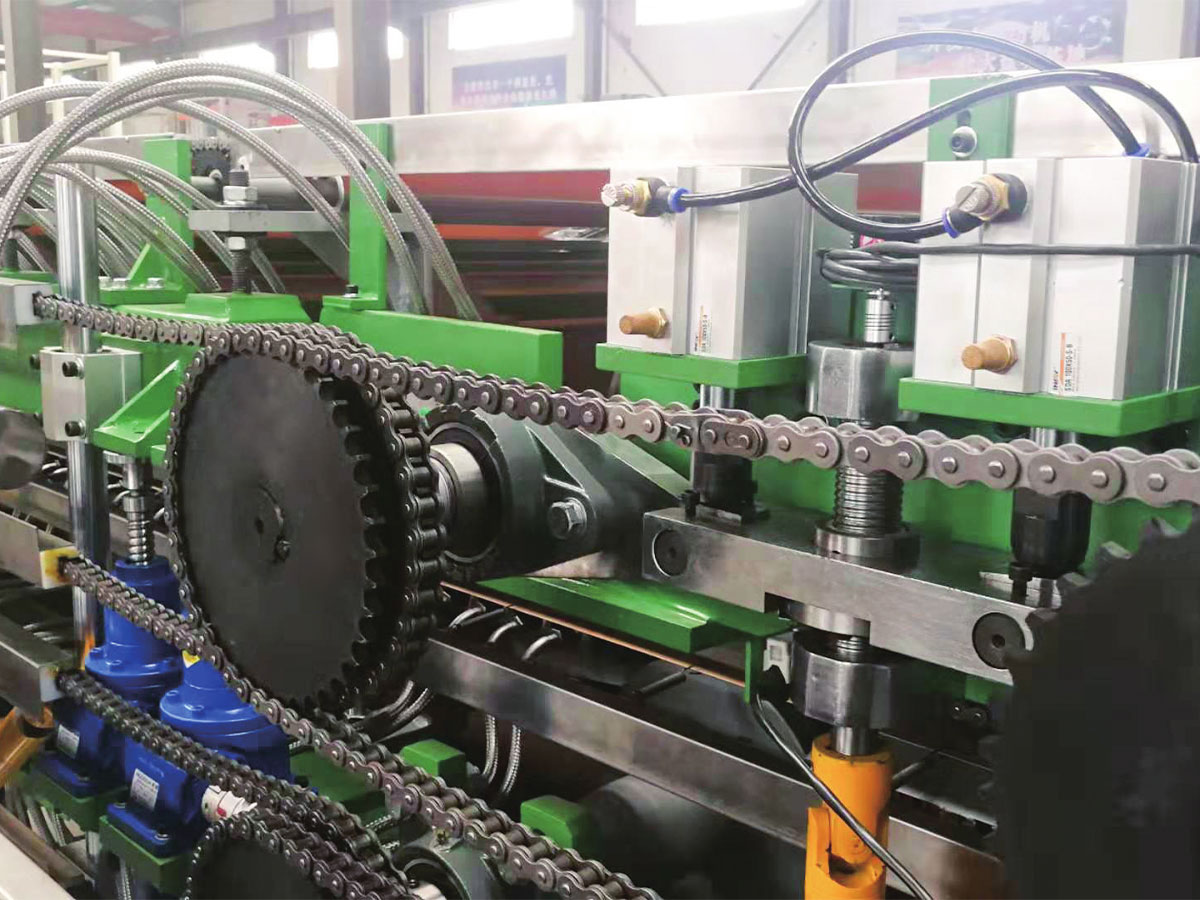
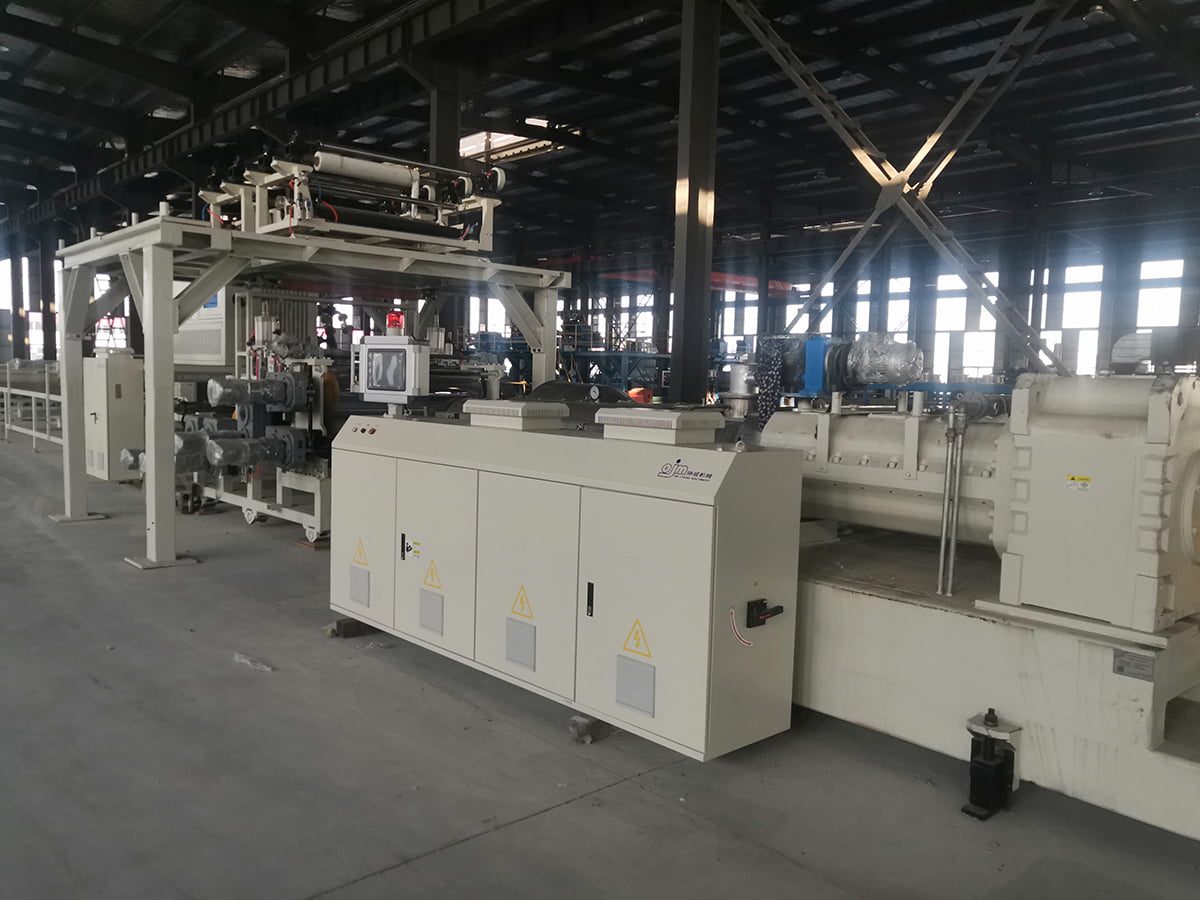 SPC Taş Plastik Döşeme Kompozit Üretim Hattı PVC ve kalsiyum karbonat çekirdeği ekstrüde eden SPC döşeme kompozit hattı, ardından filmi laminasyon, aşınma tabakası ve kabartma; gösterge kontrolü malzeme kullanımını etkiler. Ürünü Görüntüle →
Malzeme Maliyetini Belirleyen Toleranslar
Kalınlık toleransı, ekstrüzyon kalitesinin paraya dönüştüğü yerdir. Nominal ölçüsü 1,0 mm olan ve santimetreküp başına yaklaşık 1,4 gram yoğunluğa sahip doldurulmuş bir PVC levha alın: bir metrekarelik iyi levhanın ağırlığı yaklaşık 1,4 kg'dır. Ekstruder ve rulo yığını artı veya eksi yüzde 2 tutarsa ortalama tüketim nominal tüketime yakın kalır. Değişim artı veya eksi yüzde 5 oranında gerçekleşirse ve operatörler ince noktalardan kaçınmak için bandın üst yarısını hedeflerse, ortalama ağırlık yüzde 3 civarında artar. Reçine fiyatı, navlun ve onu eritmek için kullanılan enerjiden önce, yıllık 1.000.000 metrekarelik üretimde, bu da yaklaşık 42 ton ekstra bileşik demektir.
Genişlikteki değişim ortalama kalınlık kadar önemlidir. Ortası ölçülü ve her iki kenarı da ince olan bir levha sizi daha geniş kesmeye zorlar ve kesilen malzeme satamayacağınız bitmiş üründür. Kalıp dudağı ayar aralığı, iç akış dengesi ve yuvarlanma tepesi genel nedenlerdir ve bunların spesifikasyon aşamasında düzeltilmesi en ucuz olanlardır.
Başlangıç davranışı aynı zamanda maliyet de taşır. Hızlı termal yanıta ve sabit basınç kontrolüne sahip bir ekstrüzyon sistemi, değişimden sonra satılabilir ürüne daha kısa sürede ulaşır, bu da kısa tirajlarda hurdayı azaltır ve özel kalitelerin küçük seri üretimini ticari olarak makul hale getirir.
Aşağı Akış Aşamaları Ekstrudere Göre Boyutlandırılmalıdır
Ekstrüzyon sistemi tempoyu belirler ancak işi tek başına bitiremez. Isıyı çok yavaş uzaklaştıran bir soğutma rulosu yığını sizi hattı yavaşlatmaya zorlar, bu da eriyik kalma süresini artırır ve bozulma riski taşır. Laminasyon kıskaçları, kalıptan sarıcıya kadar gerilimin sabit kalması için çekme hızıyla senkronize edilmelidir ve hat içi kalınlık ölçer, yalnızca kontrol döngüsünün gerçekten vida hızını veya kalıp cıvatalarını soruna yetecek kadar hızlı ayarlayabilmesi durumunda kullanışlıdır.
Döşeme için kabartma ve aşınma katmanı adımları yüzey kalitesini ve kayma direncini tanımlar, bu nedenle sıcaklık kontrollerinin ekstrüderinki kadar sıkı olması gerekir. PVC ve PU deri için kaplama kalınlığının tekrarlanabilirliği ve rulo sıcaklığı stabilitesi hem görünümü hem de malzeme kullanımını yönlendirir; bu nedenle bu parametreler bir broşür yerine kabul testinde yer alır. Bir döşeme veya panel projesini daha geniş bir şekilde ele alıyorsanız, bunu anlamanıza yardımcı olur. PVC laminat panel üretim hattının içeriği Ekstrüzyon kapasitesini sabitlemeden önce.
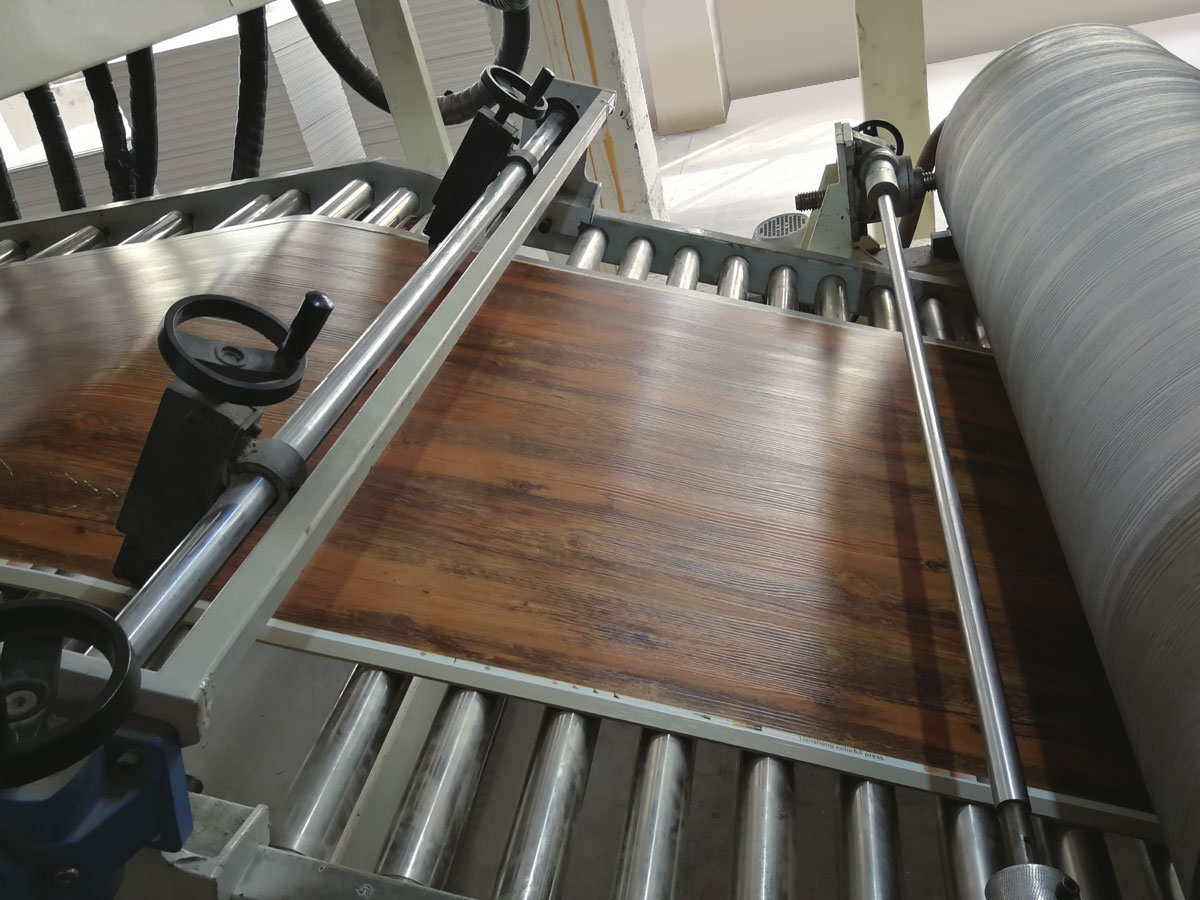
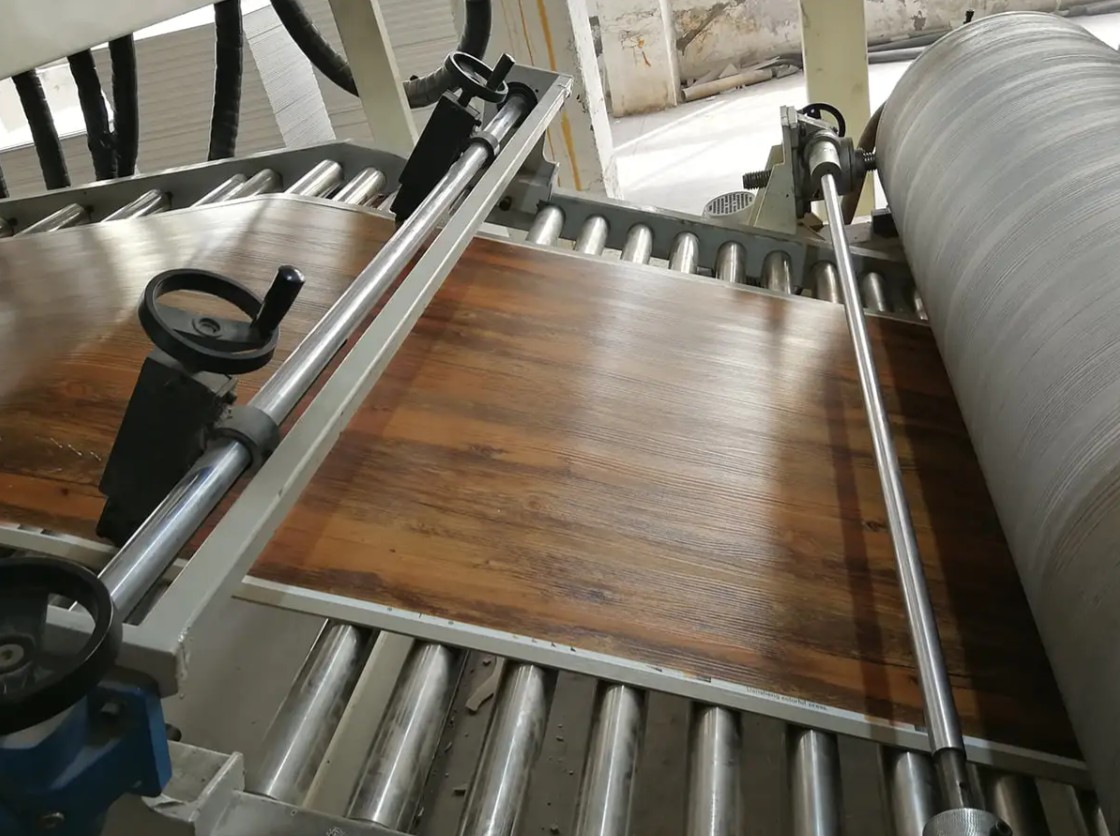
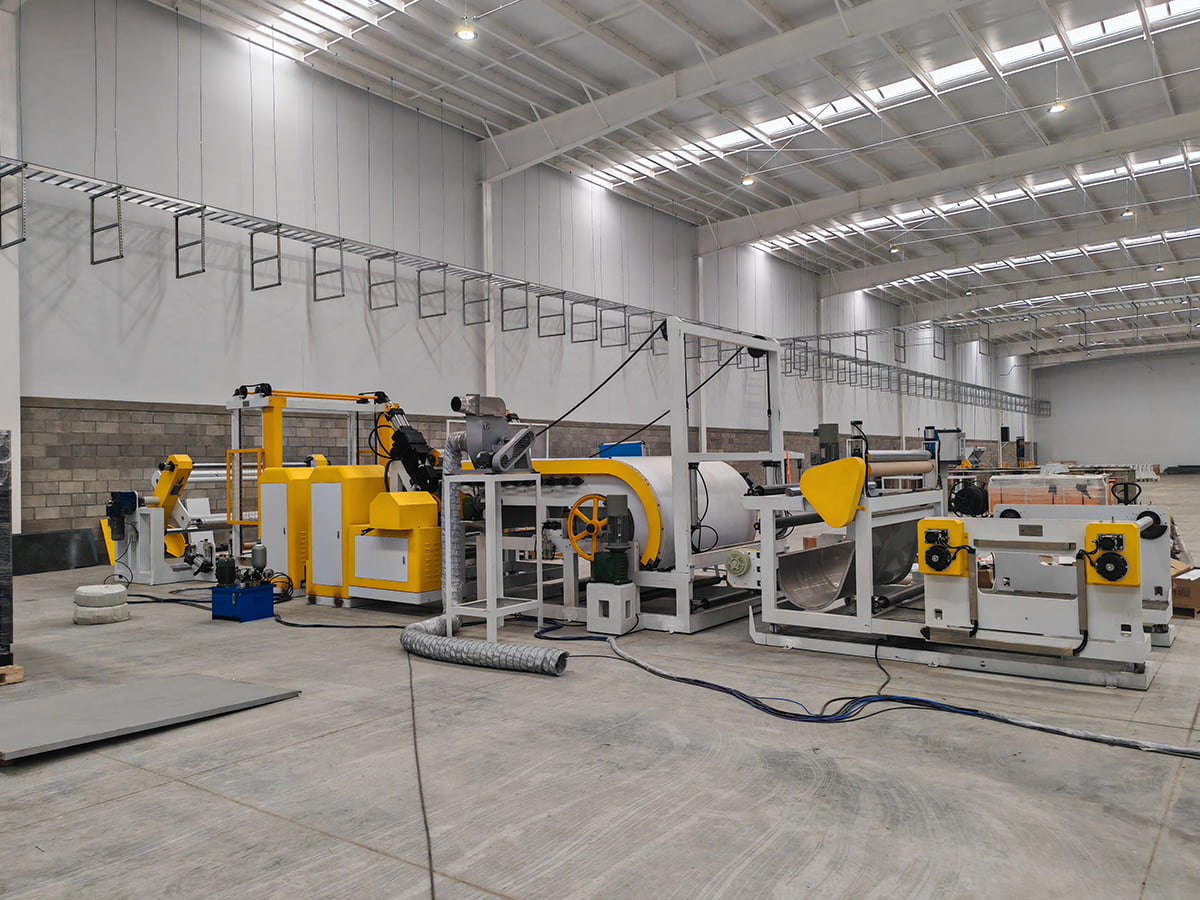 PVC/PU Deri Kompozit Kabartma ve Kaplama Hattı Kaplama kalınlığının tekrarlanabilirliği ve rulo sıcaklığı stabilitesi açısından uygun bir PVC/PU deri kompozit, kabartma ve kaplama hattı, spesifikasyondan önce kontrol edilmelidir. Ürünü Görüntüle →
Tedarik ve Kabul Kontrol Listesi
Yeni bir hat belirlerken veya artık mastarı tutmayan bir ekstrüderi değiştirirken aşağıdaki sırayı kullanın.
- Polimer, dolgu maddesi ve katkı maddesi paketini eriyik akışı veya viskozite verileriyle birlikte belirtin.
- Bitmiş kalınlığı ve tolerans bandını, ayrıca genişlik ve kesim payını belirtin.
- Bu kalınlıkta gerekli çıktıyı ve buna ulaşmak için gereken hat hızını belirtin.
- Vida ve kovan çizimlerini, uzunluk/çap oranını, sıkıştırma oranını ve aşınma korumasını isteyin.
- Kalıp genişliğini, dudak ayar aralığını ve iç akış tasarımını doğrulayın.
- Soğutma kapasitesini ve rulo yığını yapılandırmasını maksimum hat hızında doğrulayın.
- Kendi malzemenizle ve bir numune alma planıyla bir deneme üzerinde anlaşın: genişlik boyunca kalınlık, çıktı, kilogram başına enerji, yüzey kusurları ve başlangıçtaki hurda oranı.
- Vidalar, kovanlar, kalıp dudakları ve merdane kapakları için yedek parça kapsamı ve teslim süreleri üzerinde anlaşmaya varın.
- Hizmet kapsamını kabul edin: uzaktan destek, yerinde devreye alma, operatör eğitimi ve garanti koşulları.
Özel Hatlar, Servis ve Yedek Parçalar
Standart bir konfigürasyon nadiren her ürünü kapsar. Müşterinin farklı bir katman yapısına, alışılmadık bir genişliğe veya özel bir ko-ekstrüzyon düzenlemesine ihtiyacı olduğunda, özel olarak oluşturulmuş bir çizgi, bir katalog modelinden ödün vermekten daha mantıklıdır. Jiangsu, Huai'an'daki Jinhu Ekonomik Kalkınma Bölgesi'nde bulunan Jiangsu XieCheng Akıllı Ekipman, hem standart hem de standart olmayan üretim hatları inşa ediyor. Ait olduğu grup, A2 yangına dayanıklı alüminyum kompozit paneller ve bunların üretim ekipmanları için bir eyalet mühendislik araştırma merkezi ve AA dereceli kaliteli bir kredi kuruluşu olarak tanınmıştır; bu, yalnızca fiyattan ziyade mühendislik derinliğini değerlendirirken yararlı bir bağlamdır.
Teslimattan sonra destek, teknik özellikler belgesinden daha önemlidir. Uzaktan yardım, yerinde servis ve yedek parça tedariği, bir vida aşındığında veya kalıp dudağının değiştirilmesi gerektiğinde hattın çalışır durumda kalmasını sağlar ve bu yanıt süreleri sözleşmeye yazılmalıdır. Yapabilirsin iletişim sayfasından mühendislik ekibine ulaşın malzeme verileriniz, hedef kalınlığınız ve gerekli çıktınızla birlikte.
Ekstrüzyon sistemleri erken kararları ödüllendirir. Gerçekte kullandığınız malzemeye ve müşterilerinizin gerçekte kabul ettiği toleransa göre vida, kalıp, basınç kontrolü ve soğutma kapasitesini seçin, ardından laminasyon, kabartma ve sarma işlemlerini buna göre boyutlandırın. Bu sıralama, sermaye maliyetini broşür numaraları yerine kullanılabilir çıktıya bağlı tutar ve ölçü, hurda ve malzeme tüketimini ilk üretim vardiyasından itibaren öngörülebilir hale getirir.