
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

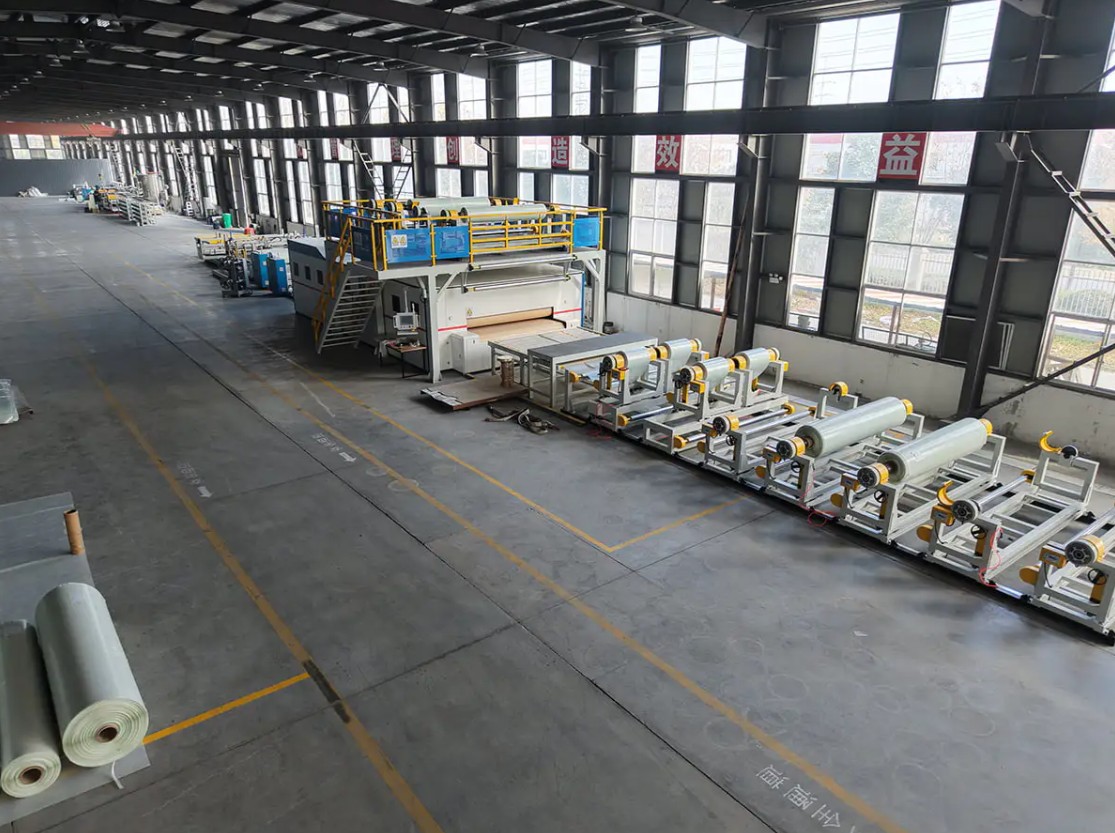
Dakikada beş ila altı metre hızla çalışan beş katmanlı bir SPC döşeme hattı, çıktının yarım vardiyasını kaybedip 0,1 mm kalınlığındaki sapma kadar küçük bir şeye neden olabilir. Operatör bunu kalıpta değil, bitmiş palet üzerinde görüyor ve o zamana kadar ekstruder zaten birkaç yüz metrelik spesifikasyon dışı kalas itmiş oluyor. Aynı desen CFRT bant hatlarında, PVC ve PU deri kaplama hatlarında ve metal kompozit laminasyon hatlarında da görülüyor. Makine şunları yapabilir; süreç yeterince hızlı düzeltilmiyor.
Ekstrüzyon makinesi otomasyonu için gerçek durum budur. Bu, operatörlerin değiştirilmesiyle veya piyasadaki en pahalı kontrol cihazının satın alınmasıyla ilgili değildir. Kalınlığa, yapışmaya ve yüzey kalitesine karar veren ilmeklerin kapatılması ve malzeme israfından önce düzeltmenin gerçekleşmesini sağlayacak kadar hızlı kapatılmasıdır. Aşağıdaki her şey bu tek fikirden kaynaklanmaktadır.
Ekstrüzyon Makine Otomasyonunun Gerçekte Neleri Kapsadığı
Ekstrüzyona dayalı bir kompozit hatta otomasyon, tek bir özellik yerine bir dizi kontrol döngüsünden oluşur. Bir hat tek bir yerde iyi bir şekilde otomatikleştirilebilir ve iki metre aşağı yönde tamamen manuel olarak çalıştırılabilir, bu nedenle benzer ekipmanlarla çalışan iki fabrika çok farklı verimlerle sonuçlanır. En önemli döngüler şunlardır:
- Eriyik besleme ve dozajlama: Reçinenin, dolgu maddesinin ve katkı maddesinin gravimetrik veya hacimsel olarak beslenmesi, dar bir bantta tutulur, böylece vidanın aç kalmış bir boğazı asla telafi etmesine gerek kalmaz.
- Vida hızı ve erime basıncı: kalıp girişindeki basınç, namlunun içinde neler olduğunu ortaya koyan sayıdır ve vida hızını yönlendirmelidir, tersi değil.
- Namlu ve kalıp sıcaklığı: başlatma ve malzeme değişiklikleri de dahil olmak üzere, eriyik viskozitesini uzun vadede sabit tutmak için yeterli çözünürlüğe sahip bölge kontrolü.
- Gösterge kontrolü: Kalıp dudak ayarına, rulo aralığına veya hat hızına geri bildirim sağlayan bir kalınlık veya temel ağırlık göstergesi, böylece düzeltme operatör tarafından başlatılmak yerine otomatik olarak yapılır.
- Hız ve gerginlik senkronizasyonu: çekme, laminasyon silindirleri, kabartma silindirleri ve sarıcılar tek bir ana referansı takip eder, böylece ağ ne gerilir ne de gevşek olur.
- Sarma, kırpma ve kenar kontrolü: Bitmiş rulonun satılabilir kalmasını sağlayan sabit gerilimli sarma ve otomatik kenar düzeltme.
Bu döngüler dört pratik seviyede bulunur. Manuel kontrol, operatörün göstergeleri okumasına ve el çarklarını döndürmesine dayanır. Açık döngülü tarif kontrolü, ürün başına ayarları saklar ancak sapmaya tepki vermez. Bir gösterge veya basınç sensörü ile kapalı devre kontrol, kendi kendine düzeltme yapar. Tam hat denetimi, genellikle müşteri denetiminin görmek istediği ilk şey olan veri kaydı, alarmlar ve izlenebilirlik sağlar.
Otomasyonun İlk Olarak Geri Kazandığı Yer
Otomasyon bütçeleri sınırlıdır, dolayısıyla harcama sırası toplamdan daha önemlidir. Çoğu kompozit tesisinde ölçüm kontrolü ve gerginlik kontrolü, bilançoda her gün görülen hurdaya ve kalite düşüşüne saldırdığı için maliyetlerini her şeyden daha hızlı amorti eder. Geçiş süresi ve enerji tüketimi genellikle ikinci sırada gelir.
| Kontrol döngüsü | Manuel çalıştırma | Kapalı döngü işlemi | Ana finansal etki |
|---|---|---|---|
| Kalınlık ve taban ağırlığı | Sürüklenme tespit edildikten sonra düzeltme | Gösterge sinyalinden sürekli düzeltme | Daha az hurda, daha az kalite kaybı, daha fazla satılabilir sayaç |
| Eriyik basıncı ve vida hızı | Basınç dalgalanmalarını takip eden ayarlamalar | Kontrol edilen değişken olarak tutulan basınç | Sabit boyutlar, daha az başlangıç reddi |
| Ağ gerilimi | Daha yüksek hızlarda görünür gevşeme veya esneme | Dansçı veya yük hücresi geri bildirimi tarafından tutulan gerilim | Daha az kırışıklık, daha iyi yapışma, daha az kırılma |
| Sıcaklık bölgeleri | Ortam koşulları değiştikçe okumalar da değişiyor | Her bölgede PID kontrolü | Vardiyalar boyunca tutarlı yüzey kalitesi |
| Tarif değişimi | Ahize değerleri, çeşitli deneme ölçüm cihazları | Saklanan parametreler tek adımda çağrılır | Ürün sınıfları arasında daha kısa aksama süresi |
Harcamayı boyutlandırmanın basit bir yolu, bir ay boyunca hurda oranını ve kalite düşürme oranını ölçmek, ardından her birinin ne kadarının kalınlık, gerilim veya sıcaklıktaki değişimden kaynaklandığını tahmin etmektir. Bu varyasyonun yarısını ortadan kaldıran otomasyon, iki veya üç vardiya çalışan bir hatta genellikle iki yıl içinde kendini iyi bir şekilde geri amorti eder.
Otomasyon Düzeyini Yaptığınız Ürünle Eşleştirme
Farklı ekstrüzyon ve laminasyon ürünleri, farklı döngülere öncelik verir. Bir malzeme için ideal olan bir kontrol paketi, başka bir malzeme için büyük boyutlu olabilir veya basitçe yanlış değişkeni hedefleyebilir.
CFRT ve termoplastik kompozit hatlar
PET veya PP bazlı sürekli elyaf takviyeli termoplastik hatlarda, ekstrüderin polimeri plastikleştirmesi ve elyaf fitilini tek geçişte emprenye etmesi gerekir. Erime basıncı stabilitesi ve emprenye sıcaklığı, bandın tamamen ıslanıp ıslanmayacağını belirlerken fitil gerilimi, elyafın yerleştirildiği yerde kalıp kalmayacağına karar verir. Buradaki otomasyon çoğunlukla hat hızı arttıkça üç değişkeni aynı anda sabit tutmakla ve müşteriye teslim edilen bir rulonun arkasındaki süreç penceresini gösterebilmek için bunları günlüğe kaydetmekle ilgilidir.
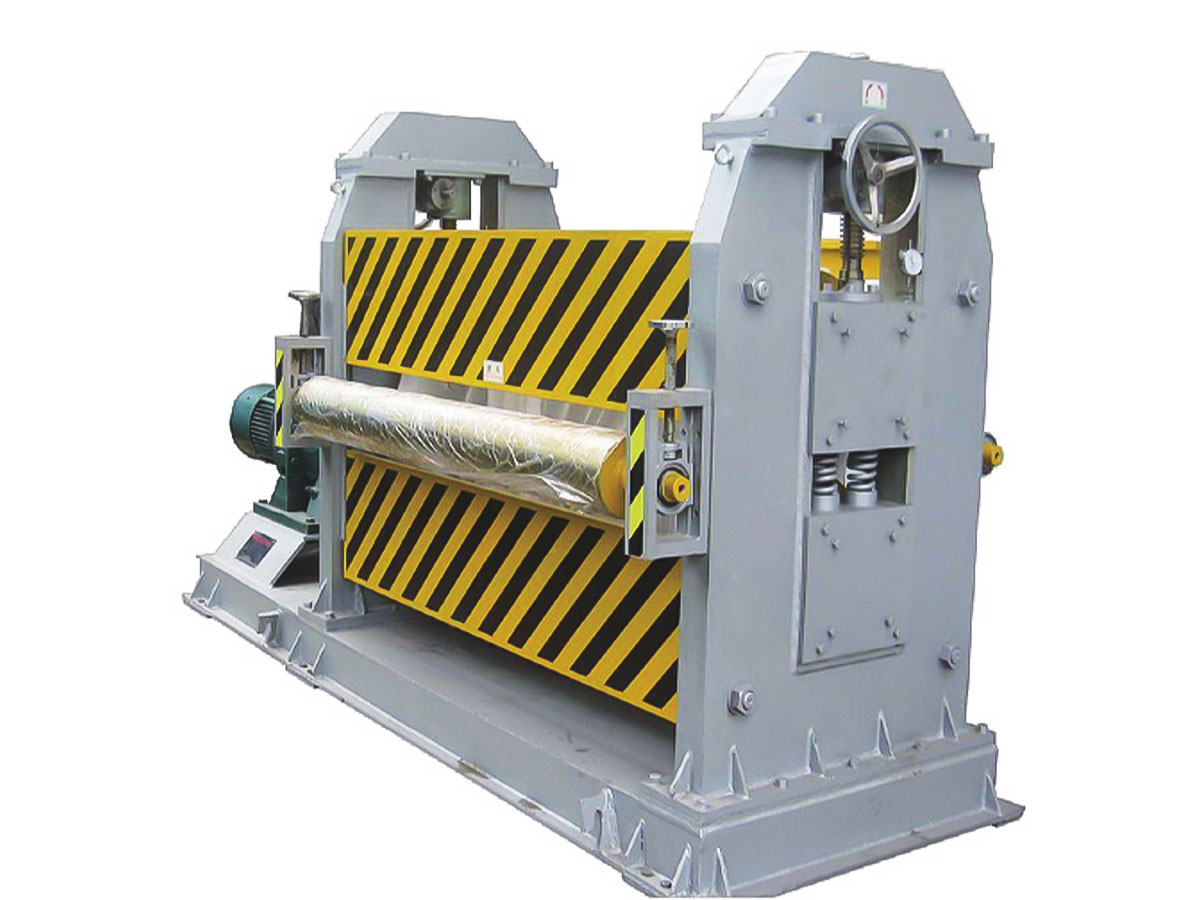
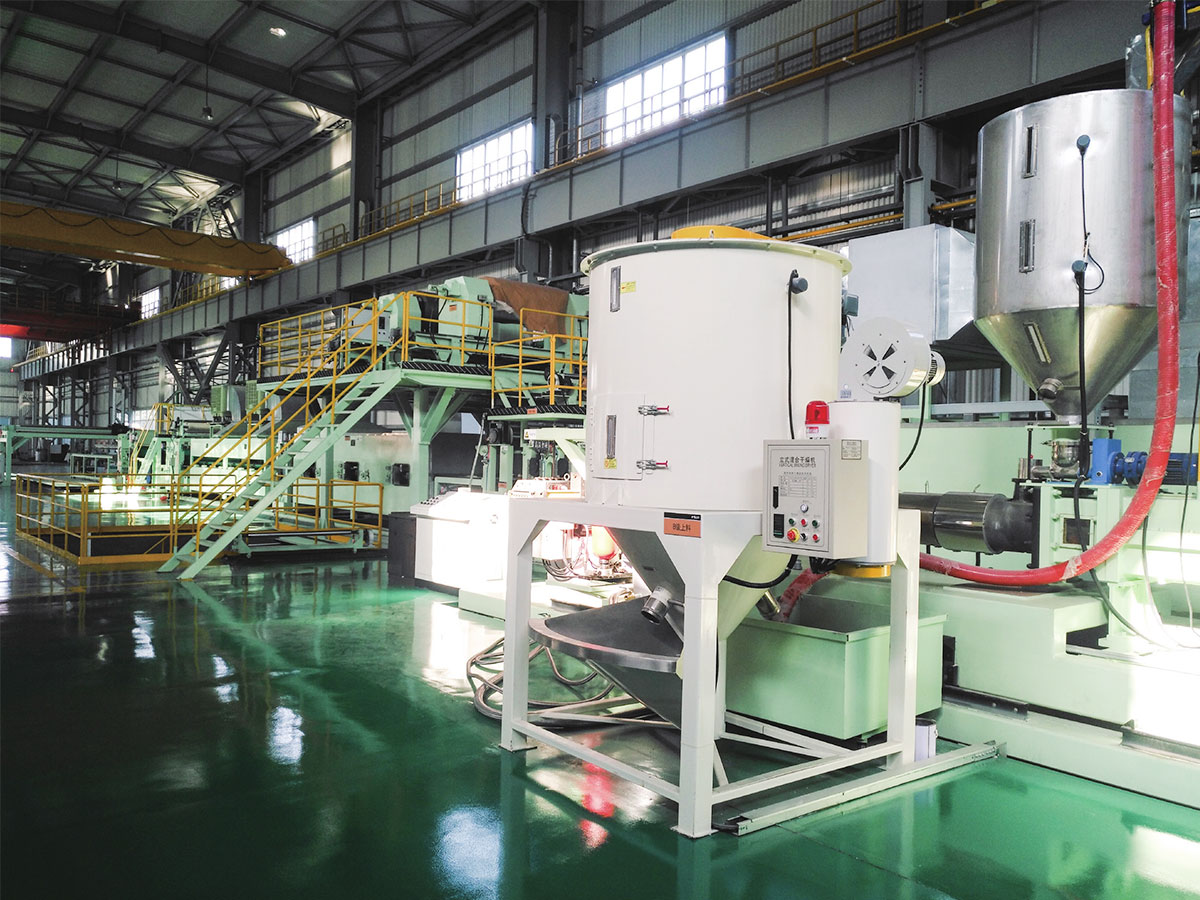
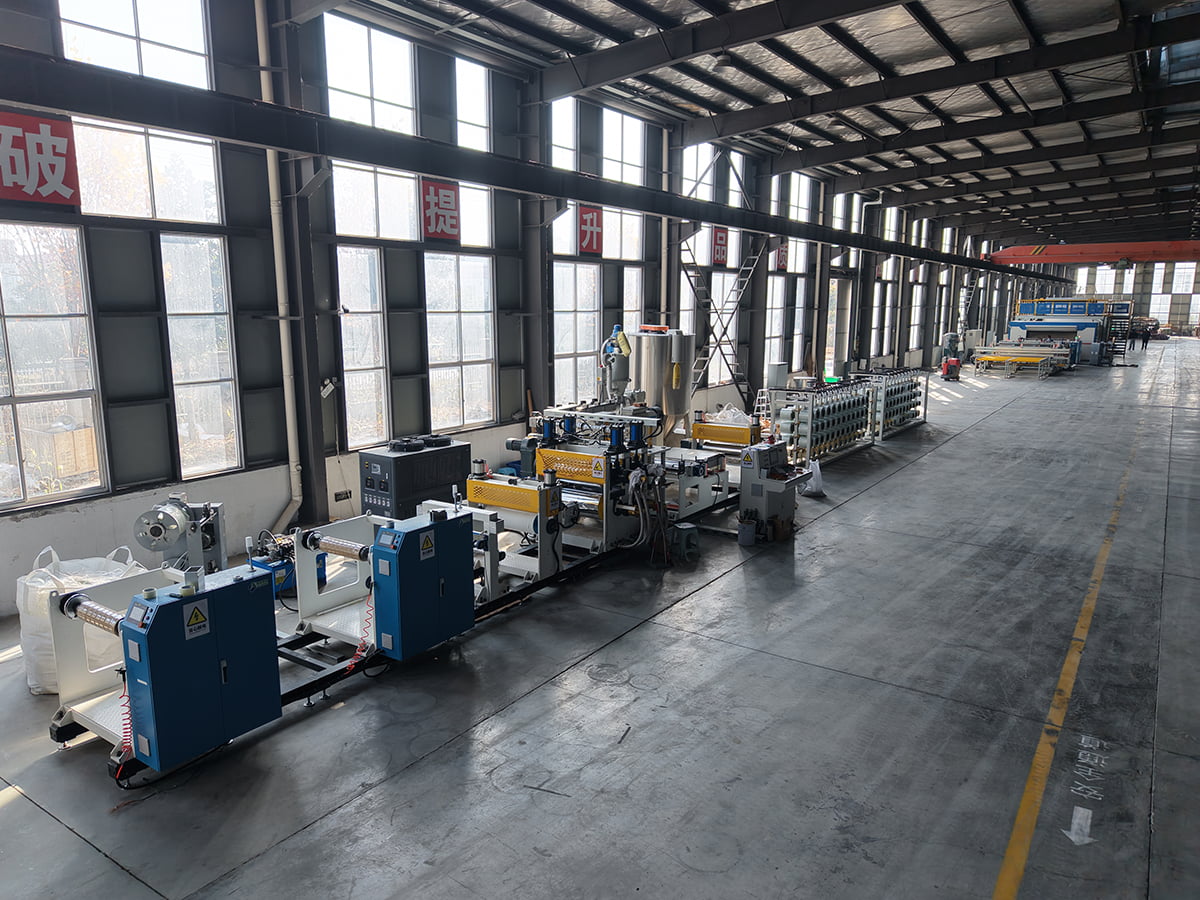 PET/PP CFRT Kompozit Malzeme Üretim Hattı Sabit erime basıncının, emprenye sıcaklığının ve fitil geriliminin tutarlı bant çıkışını desteklediği sürekli elyaf takviyeli termoplastik için bu OEM PET/PP CFRT üretim hattını inceleyin. Ürünü Görüntüle →
SPC döşeme ve PVC laminat hatları
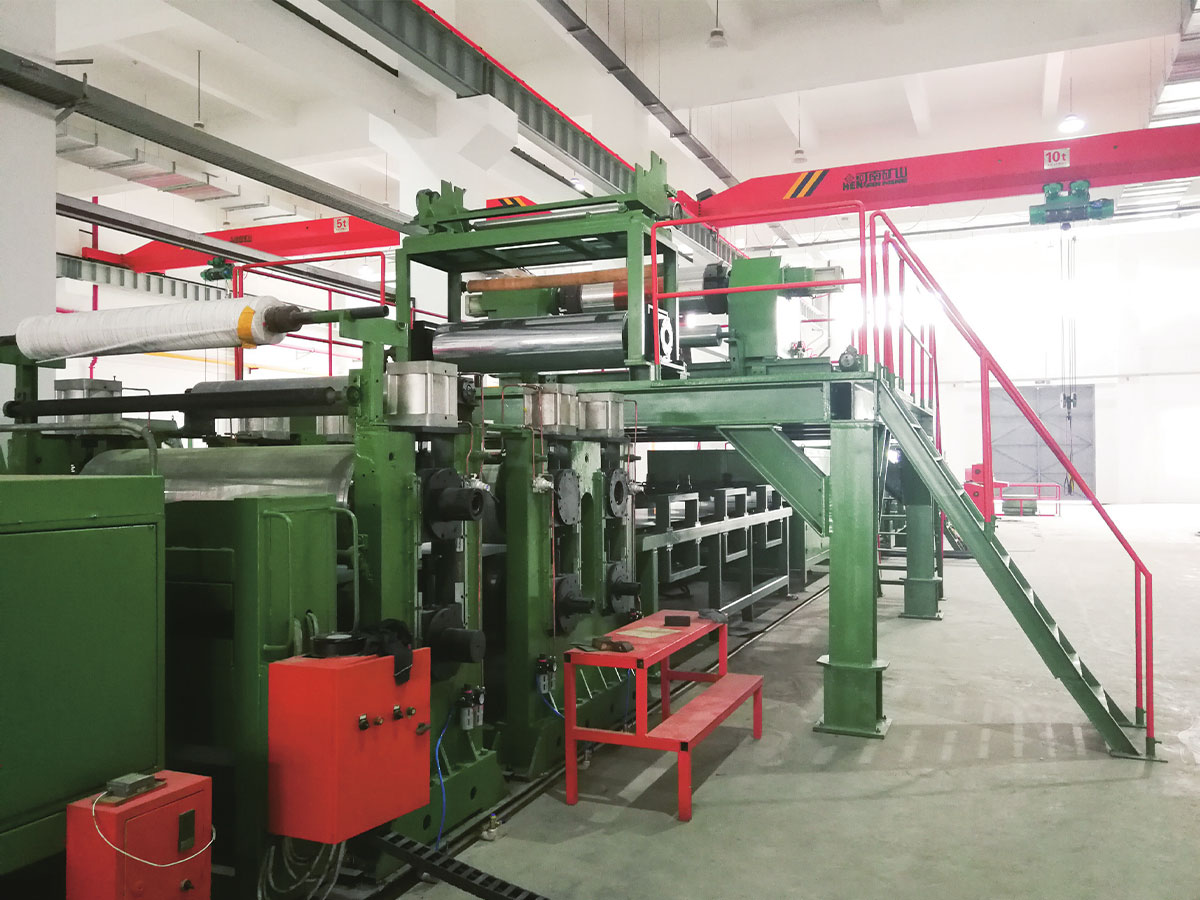
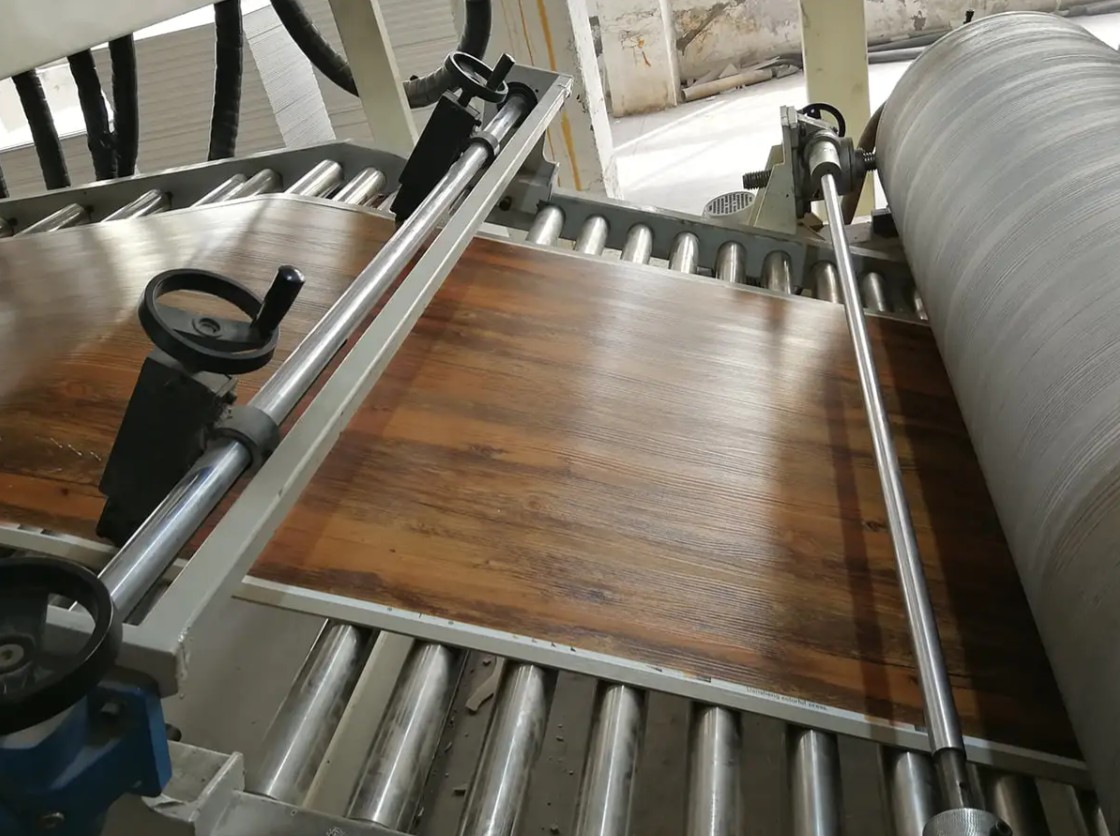
SPC tahta üretimi, bir ekstrüderi bir perdah makinesi ve bir laminasyon bölümü ile birleştirir. Kalınlık kontrolü kalıpta başlar ancak merdane aralığında biter ve ikisinin birlikte ayarlanması gerekir. Yoğunluk değişimi, kabartma derinliği ve laminasyon sıcaklığı döşeme alıcılarının olağan şikayet kaynaklarıdır; bu nedenle kullanışlı otomasyon, rulo aralığını ve laminatör sıcaklığını el çarkı yerine kapalı döngü kontrolü altında tutan türdedir. Yeni bir hat planlayan alıcılar, kontrol kapsamı üzerinde anlaşmaya varmadan önce PVC laminat panel üretim hattına ilişkin bu genel bakışta temel süreç sırasını inceleyebilir.
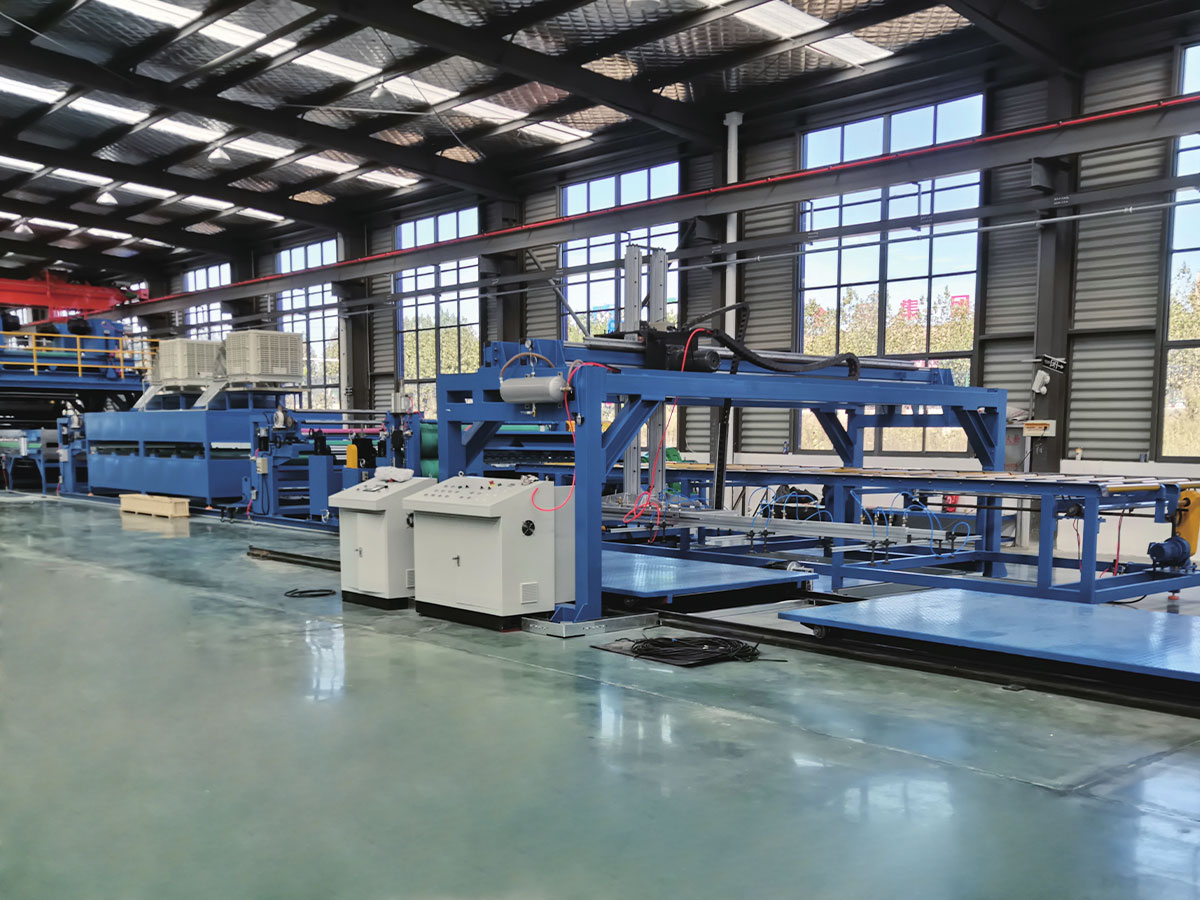
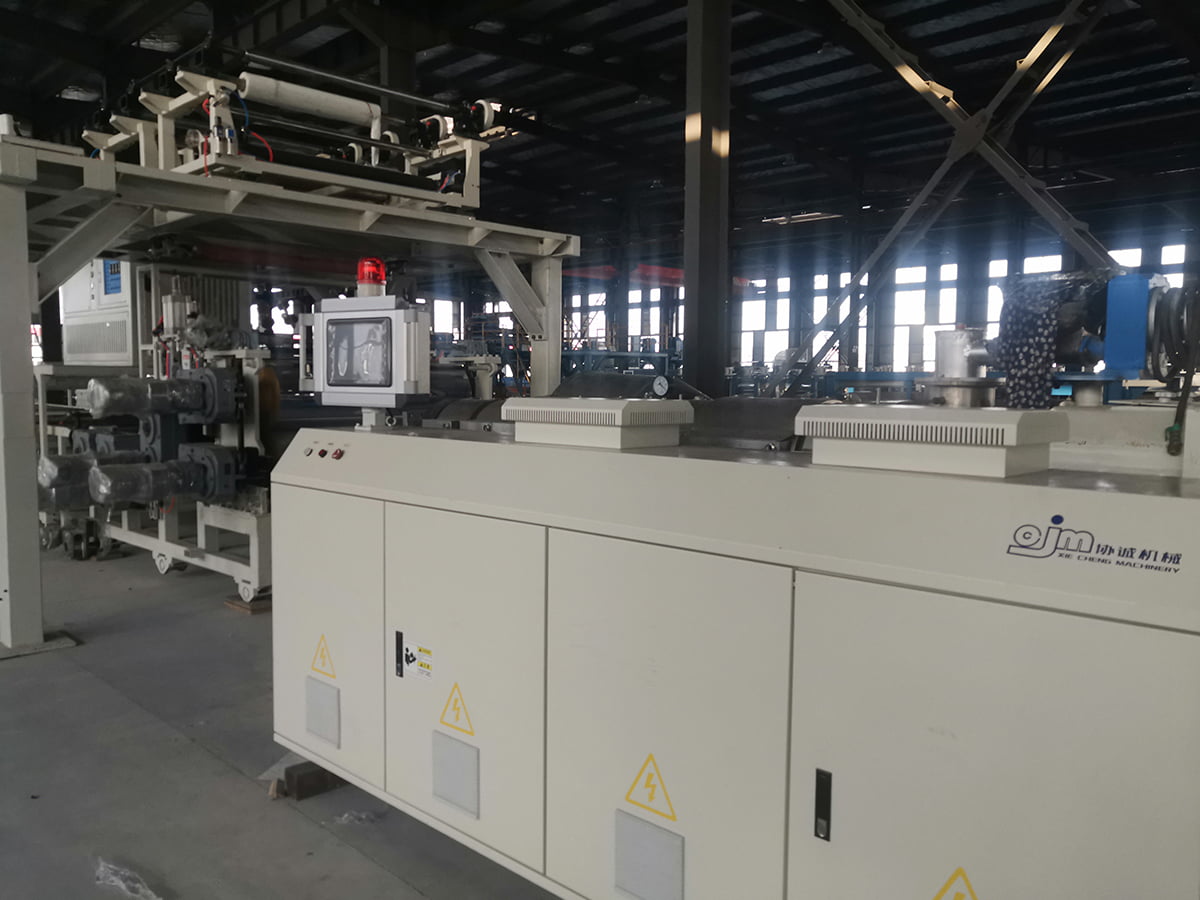 OEM PVC / WPC / SPC Döşeme Üretim Hattı ±0,1 mm taban kalınlığı doğruluğu ve PLC/HMI kontrolü ile entegre ekstrüzyon, kalenderleme, laminasyon ve kabartma için bu OEM SPC döşeme hattını inceleyin. Ürünü Görüntüle →
PVC ve PU deri kaplama hatları
Kaplama ve kabartma hatları, kaplama ağırlığına ve rulo sıcaklığına bağlı olarak yaşar veya ölür. Metrekare başına birkaç gram değişen bir kaplama kafası, kabartma sonrasında görünür gölge farklılıkları üretir ve kayan kağıt gerginliğini serbest bırakarak kayıt hatası üretir. Kapalı devre kaplama ağırlığı, kabartma silindiri sıcaklığı ve çok bölgeli gerginlik kontrolü üzerinde ısrar edilmeye değer üç öğedir.
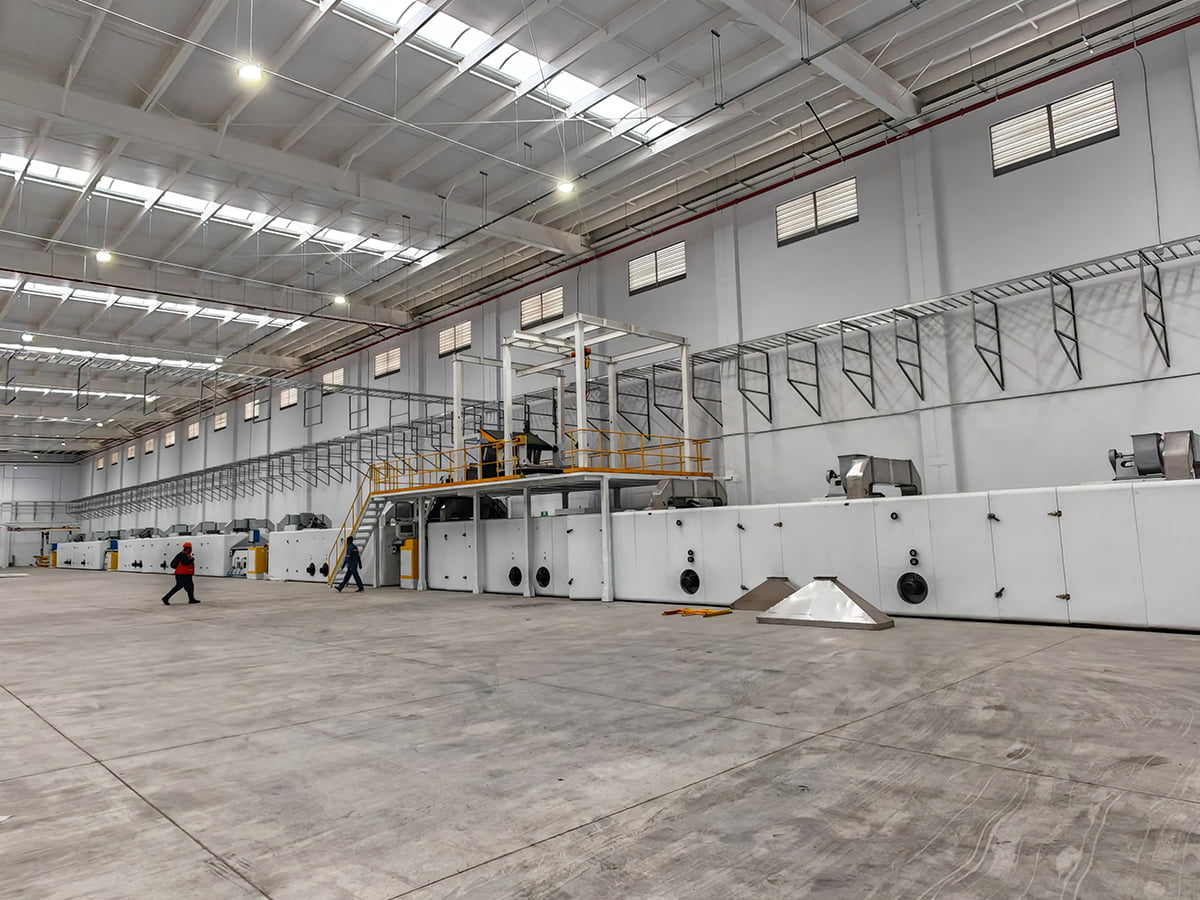 OEM PVC/PU Deri Kabartma ve Kaplama Hattı Bu OEM PVC/PU deri kaplama ve kabartma hattını inceleyin; kaplama ağırlığı, kabartma silindiri sıcaklığı ve çok bölgeli gerilim kontrolü tutarlı çıktının anahtarıdır. Ürünü Görüntüle →
Metal kompozit panel ve bobin kaplama hatları
Bu çizgiler ekstrüzyon yerine laminatlanır ancak kontrol mimarisi aynıdır: laminasyon rulo sıcaklığı, yapışkan film gerilimi, hat hızı ve kalkış senkronizasyonu. Çıktı genellikle yangına dayanıklı bir panel olduğundan, izlenebilirlik tolerans kadar önemlidir. Bobin başına sıcaklık, hız ve gerilimin kayıtlı bir kaydı, genellikle bir müşteri denetimini geçmekle başarısız olmak arasındaki farkı oluşturur.
Satın Alma Sözleşmesine Ne Yazılmalı?
Otomasyon anlaşmazlıklarının çoğu, kontrol cihazı markasının belirtildiği bir spesifikasyondan kaynaklanmaktadır, başka bir şeyden değil. Bu öğeler, sipariş verilmeden önce yazılı olarak tanımlanmaya değerdir:
- Kontrollü değişkenler ve sensörler: Hangi döngülerin kapalı olduğu, hangi sensör tipinin, aralığın ve doğruluğun olduğu.
- Kabul toleransları: belirtilen hızda ve malzemede tanıklı bir çalışma sırasında hattın tutması gereken kalınlık, kaplama ağırlığı veya gergi bandı.
- Gösterim materyali ve süresi: kaç metre, kaç saat, hangi başlatma ve değiştirme sırası ile.
- Tarif yönetimi: Kaç ürün saklanabilir, parametreleri kim düzenleyebilir ve değişikliklerin günlüğe kaydedilip kaydedilmeyeceği.
- Veri çıkışı: Üretim kayıtlarının formatı ve bunların müşteri denetimi için dışa aktarılıp aktarılamayacağı.
- Kontrolörün açıklığı: programın, HMI ekranlarının ve yedek parça listesinin devredilip devredilmediği ve üçüncü taraf entegrasyonuna izin verilip verilmediği.
- Yanıt süreleri ve hatla birlikte sağlanan yedek parçalar da dahil olmak üzere uzaktan erişim ve servis koşulları.
Aylara Mal Olan Entegrasyon Hataları
- Ekstruderin otomatikleştirilmesi ancak çekme kılavuzunun bırakılması, böylece kapalı döngünün aşağı yöndeki kontrolsüz bir bölümle mücadele etmesi sağlanır.
- Göstergenin çalışma aralığı yerine başlangıç aralığına göre boyutlandırılması, çözünürlüğü tam olarak ihtiyaç duyulduğunda sınırlandırır.
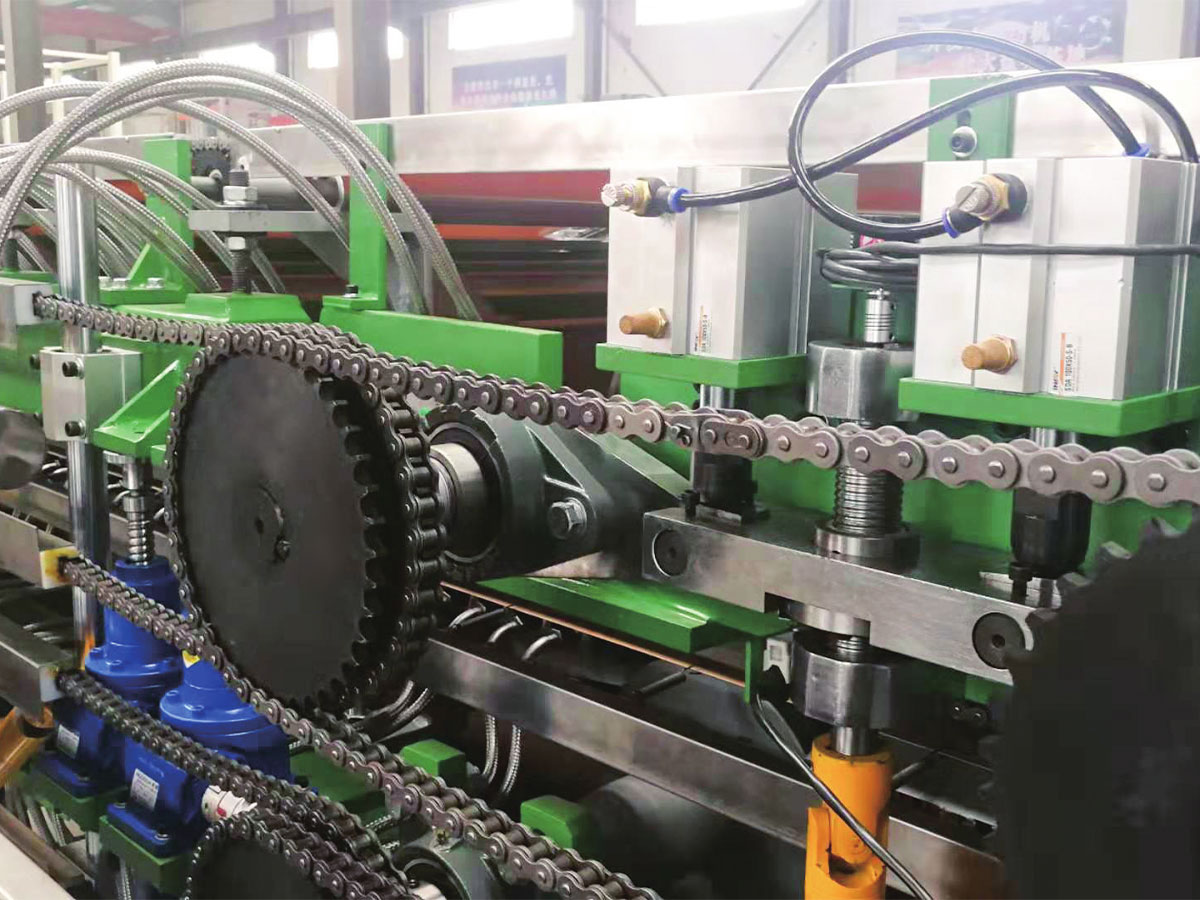
- Mekanik durumu göz ardı etmek: aşınmış bir vida veya gevşek bir tahrik zinciri daha iyi bir yazılımla düzeltilemez.
- Yerel bakım ekibinin servis veremeyeceği bir kontrol cihazının seçilmesi veya hiçbir belge olmadan kilitli bir programın kabul edilmesi.
- Yalnızca bir ürün sınıfında devreye alma, ardından bir sonraki sınıfın sensörlerin karşılayamayacağı bir kontrol aralığına ihtiyaç duyduğunu bulma.
Otomasyon Kontrol Kabininde Bitmiyor
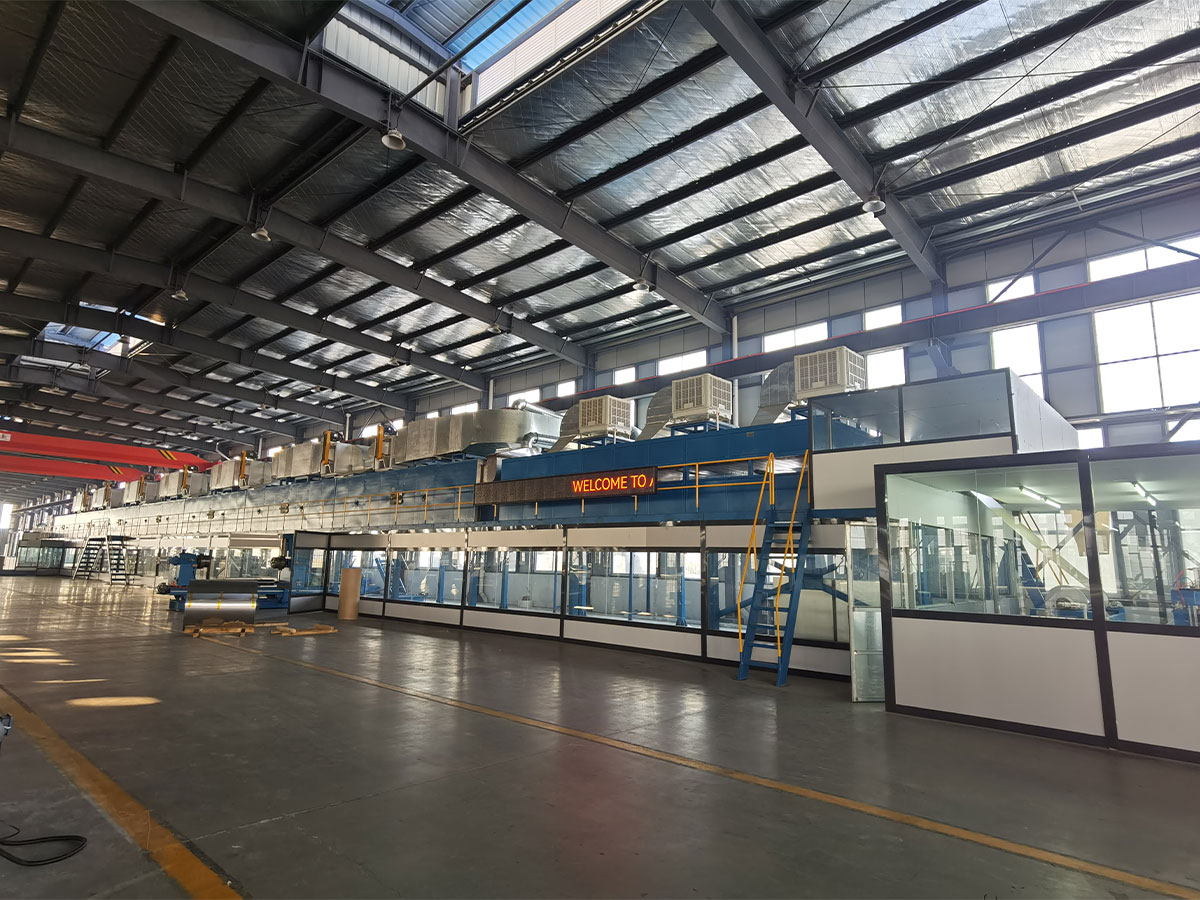
Kontrol paketi ne olursa olsun, bir hat yalnızca mekanik taraf, yedek parçalar ve süreç bilgisi mevcut kaldığında üretken kalır; bu noktada tedarikçi seçimi de donanım kadar önemlidir. JiangSu XieCheng Akıllı Ekipman, Huai'an, Jiangsu'daki Jinhu Ekonomik Kalkınma Bölgesi'ndeki üssünden kompozit ve kaplama hatları inşa ediyor. Ürün yelpazesi, A2 ve B1 metal kompozit panel ekipmanı ve metal bobin kaplama hatlarından CFRT, SPC döşeme ve PVC/PU deri hatlarına ve ayrıca standart makinelerin karşılayamayacağı işlemler için standart dışı ekipmanlara kadar uzanmaktadır. Arkasındaki grup, A2 sınıfı yanmaz alüminyum kompozit paneller ve bunların üretim ekipmanları için bir il mühendislik teknolojisi araştırma merkezi işletmektedir ve A2 alüminyum kompozit panel üretim hattı, il düzeyinde ilk büyük ekipman seti olarak kabul edilmektedir. Şirket ayrıca A2 yanmaz çekirdek bobinler, kaplamalı alüminyum bobinler ve polimer yapışkan filmler de tedarik ediyor; bu, yeni bir hattın deneme yanılma araması yerine eşleşen hammaddelere ihtiyaç duyduğu durumlarda önem taşıyor.
Teslimattan sonra destek, uzaktan teşhis, yerinde servis ve yedek parça tedariği arasında bölünür. Bir hat belirtilmeden önce, ürün özelliklerini, hedef hızı ve gerekli tolerans bandını ekipman tedarikçisine göndermek ve bunlara uygun bir kontrol kapsamı istemek faydalı olacaktır, çünkü bu konuşma genellikle herhangi bir broşürden daha fazlasını ortaya çıkarır. İletişim sayfamızdan başlayabilirsiniz.