
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Ekstrüzyonla şişirilmiş film, ambalajlama, tarım ve endüstriyel uygulamalarda kullanılan plastik filmlerin üretiminde baskın yöntemdir. İşlem tercih edilir çünkü dengeli makine yönü ve enine yön mukavemeti, iyi kapatılabilirlik ve optik berraklığa sahip sürekli bir boru şeklinde film oluşturur. Üflemeli bir film hattı belirliyorsanız veya aşağı yönlü dönüştürme işlemlerini planlıyorsanız, temel mekaniği, ekipman konfigürasyonlarını ve malzeme davranışını anlamak, maliyetli uyumsuzluklardan kaçınmanıza yardımcı olacaktır. Bu makale, şişirilmiş film ekstrüzyonunun nasıl çalıştığını, hangi değişkenlerin önemli olduğunu ve aşağı yöndeki laminasyonun filmin performansını nasıl artırabileceğini açıklamaktadır.
Ekstrüzyon Üflemeli Film Nasıl Çalışır?
Üflemeli film ekstrüzyonu, polimer peletlerin bir hazneye beslenmesiyle başlar. Isıtılmış bir varilin içindeki dönen bir vida, polimeri eritir, karıştırır ve iletir. Eriyik, kirletici maddeleri uzaklaştırmak için bir filtreden geçer ve ardından halka şeklinde (dairesel) bir kalıba girer. Eriyik kalıptan çıktığında kalın duvarlı bir tüp oluşturur. Hava, kalıbın ortasından verilir ve tüp bir baloncuk şeklinde şişirilir. Kabarcık yukarı doğru çekilirken bir hava halkası tarafından soğutulur. Üst kısımda, çöken silindirler kabarcığı düz bir film halinde düzleştirir ve bu daha sonra rulolar halinde sarılır.
- Besleme ve eritme: Peletler ekstrudere girer; ısı ve kesme bunları homojen bir eriyik haline dönüştürür.
- Filtrasyon: Bir elek paketi veya sürekli filtre, jelleri ve yabancı parçacıkları giderir.
- Kalıp ekstrüzyonu: Eriyik, tekdüze bir tüp oluşturmak için spiral bir mandrel veya benzer bir kalıptan akar.
- Kabarcık şişirme: İç hava basıncı tüpü genişletir; harici hava halkası onu soğutur.
- Çöktürme ve sarma: Kılavuz ruloları kabarcığı çökertir; gerekirse film kesilir ve sarılır.
Son kabarcık çapının kalıp çapına oranı olan şişirme oranı (BUR), tipik olarak 1,5 ile 4,0 arasında değişir. Filmin katılaştığı donma çizgisi yüksekliği kristalliği ve optik özellikleri etkiler. Bu iki değişken gücü, bulanıklığı ve çıktıyı dengelemek için ayarlanır.
Yaygın Üflemeli Film Yapılandırmaları
Tek katmanlı hatlar basit filmler için uygun maliyetli olmaya devam ediyor, ancak çok katmanlı birlikte ekstrüzyon zorlu uygulamalar için standart hale geldi. Aşağıdaki tablo tipik konfigürasyonları özetlemektedir.
| Yapılandırma | Tipik Katman Yapısı | Birincil Faydalar |
|---|---|---|
| Tek katmanlı | Bir ekstruder | En düşük maliyet, basit kullanım, genel amaçlı torbalar ve astarlar için uygun |
| ABA (üç katmanlı) | İki ekstruder, biri ortak | Daha düşük malzeme maliyetiyle geliştirilmiş mukavemet ve bariyer; dış katmanlar işlenmemiş reçine olabilir |
| Beş katmanlı | Üç ila beş ekstruder | Bariyer, sızdırmazlık ve dayanıklılık katmanlarının hassas kontrolü; gıda ambalajı ve tıbbi filmler için kullanılır |
| Mini şişirilmiş film | Kompakt tek veya çok katmanlı | Laboratuvar ve küçük seri üretim; malzeme denemeleri için hızlı geçiş |
Bir konfigürasyonun seçilmesi gerekli bariyere, sertliğe, sızdırmazlık davranışına ve bütçeye bağlıdır. Daha fazla katman esneklik katar ama aynı zamanda kalıp tasarımı, hava halkası kontrolü ve bakımında karmaşıklık da sağlar.
Üflemeli Film Ekstrüzyonunda Kullanılan Malzemeler
Reçine seçimi film performansını diğer tüm faktörlerden daha fazla belirler. Ortak notlar şunları içerir:
- LDPE: iyi erime mukavemeti, kolay işlenme, orta derecede berraklık.
- LLDPE: daha yüksek tokluk ve delinme direnci; genellikle LDPE ile harmanlanır.
- HDPE: yüksek sertlik ve nem bariyeri; ince filmler ve torbalar için kullanılır.
- mLLDPE: daha düşük kalınlıkta üstün güç ve sızdırmazlık.
- EVA: Düşük sıcaklıklarda geliştirilmiş esneklik ve sızdırmazlık.
- İyonomer ve özel kopolimerler: gıda ambalajları için mükemmel yağ ve gres direnci.
Kaydırıcı maddeler, antiblok ve antioksidanlar gibi katkı maddeleri genellikle sürtünmeyi, blokajı ve bozulmayı kontrol etmek için reçineye eklenir. Çok katmanlı filmler için, hedef özellik dengesini sağlamak amacıyla her katman farklı bir reçine kullanabilir.
Film Kalitesini Etkileyen Kritik Süreç Değişkenleri
Operatörler, tutarlı film kalitesini korumak için çeşitli değişkenleri ayarlar. Küçük sapmalar kalınlık farklılıklarına, jelleşmelere veya kırışıklıklara neden olabilir.
- Şişirme oranı (BUR): Daha yüksek BUR, enine mukavemeti artırır ancak kabarcık stabilitesini azaltabilir.
- Donma çizgisi yüksekliği (FLH): Daha düşük FLH, berraklığı artırır ancak yırtılma mukavemetini azaltabilir.
- Soğutma hızı: Daha hızlı soğutma kristalliği azaltır, dayanıklılığı ve şeffaflığı artırır.
- Kalkış hızı: Çıktıyı istenen kalınlıkla dengeler; çok yüksek olması rezonansa neden olabilir.
- Kalıp boşluğu ve sıcaklığı: Eriyik basıncını ve film homojenliğini etkiler.
- Dahili kabarcık soğutma (IBC): Çıkışı artırır ve yüksek hızlı hatlar için kabarcığı dengeler.
Kalınlığın bir tarayıcıyla izlenmesi ve hava halkası geometrisinin ayarlanması modern hatlarda standart uygulamalardır. Kapalı devre kontrolü olmadan kalınlık değişimi artı veya eksi yüzde on'u aşabilir, reçine israfına neden olabilir ve aşağı yönde dönüşüm sorunlarına neden olabilir.
Üflemeli Film Uygulamaları
Üflemeli film birçok endüstride kullanılır çünkü farklı kalınlık, berraklık ve dayanıklılık gereksinimlerine göre uyarlanabilir.
- Ambalaj: Taşıma torbaları, astarlar, gıda ambalajı, laminasyon filmleri.
- Tarım: sera filmleri, silaj torbaları, malç filmleri.
- Tıbbi: Steril bariyer filmleri, IV torbaları.
- İnşaat: buhar bariyerleri, geçici muhafazalar.
- Endüstriyel: yüzey koruma filmleri, streç film.
Bu uygulamaların birçoğu ek dönüştürme adımları gerektirir. Baskı, dilme ve laminasyon, basit bir şişirilmiş filmi yüksek performanslı bir ambalaj yapısına dönüştürür.
Üflemeli Filmden Laminasyon ve Kaplamaya
Üflemeli film genellikle çok katmanlı bir yapıda bir alt tabaka veya sızdırmazlık katmanı olarak hizmet eder. Bariyer özellikleri, baskı kalitesi veya mekanik dayanıklılık eklemek için dönüştürücüler filmi diğer malzemelerle lamine eder. Solvent bazlı, solventsiz ve su bazlı yapıştırıcılar kullanılır, ancak PUR (poliüretan reaktif) laminasyon performansı ve daha düşük çevresel etkisi nedeniyle dikkat çekmiştir.
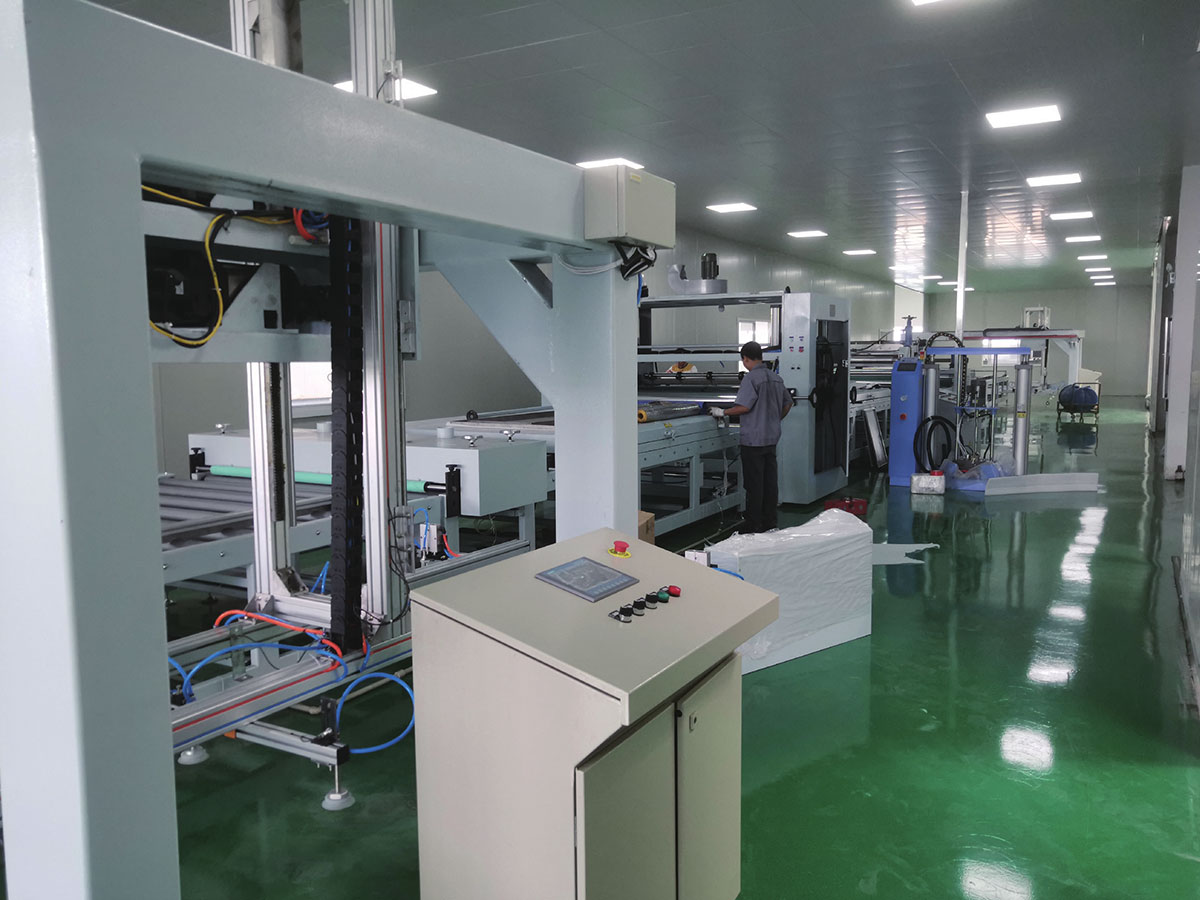
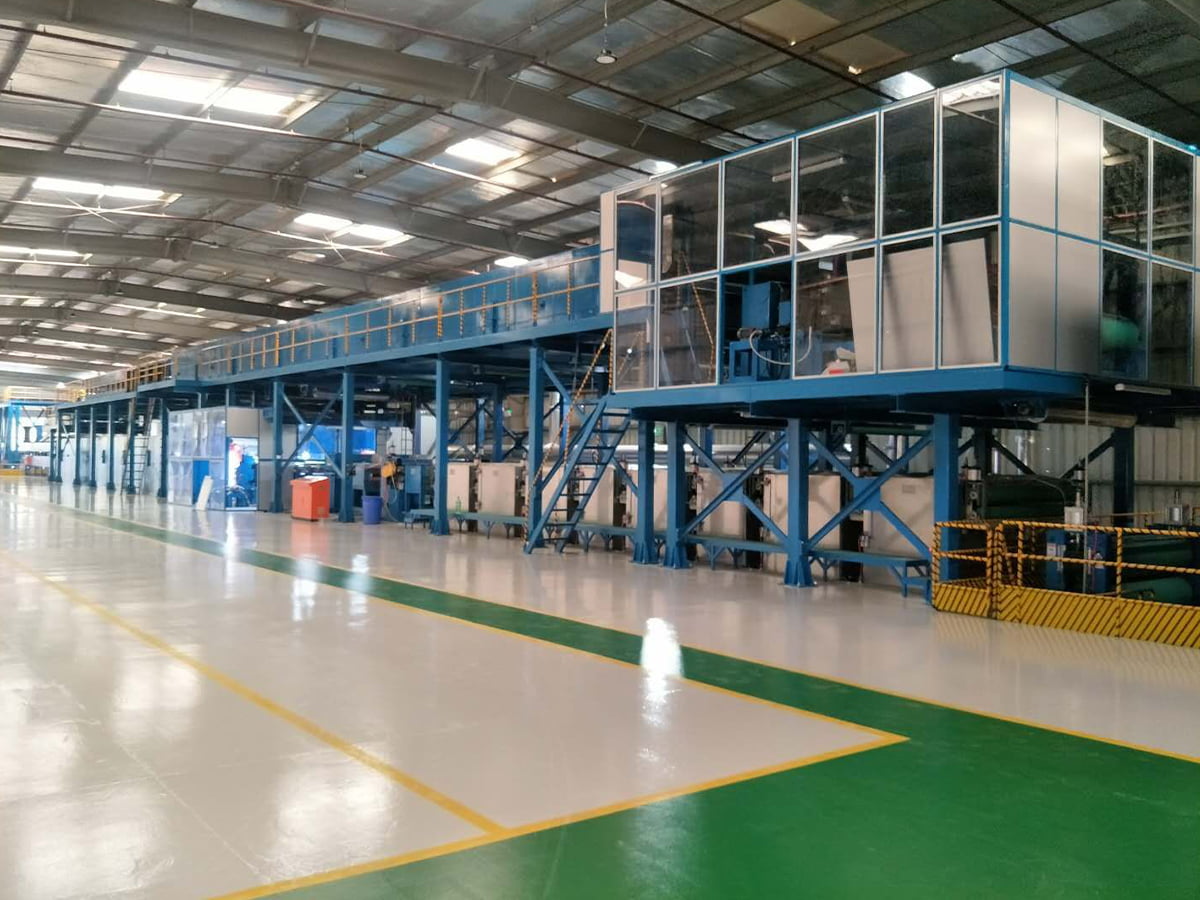
Operasyonunuz film üretiminden esnek ambalajlamaya doğru ilerliyorsa bir PUR ve film laminasyon hattına ihtiyacınız olabilir. Bu hatlar, açma, yapışkan uygulama, kurutma veya sertleştirme ve geri sarma işlemlerini tek bir sürekli işlemde birleştirir.
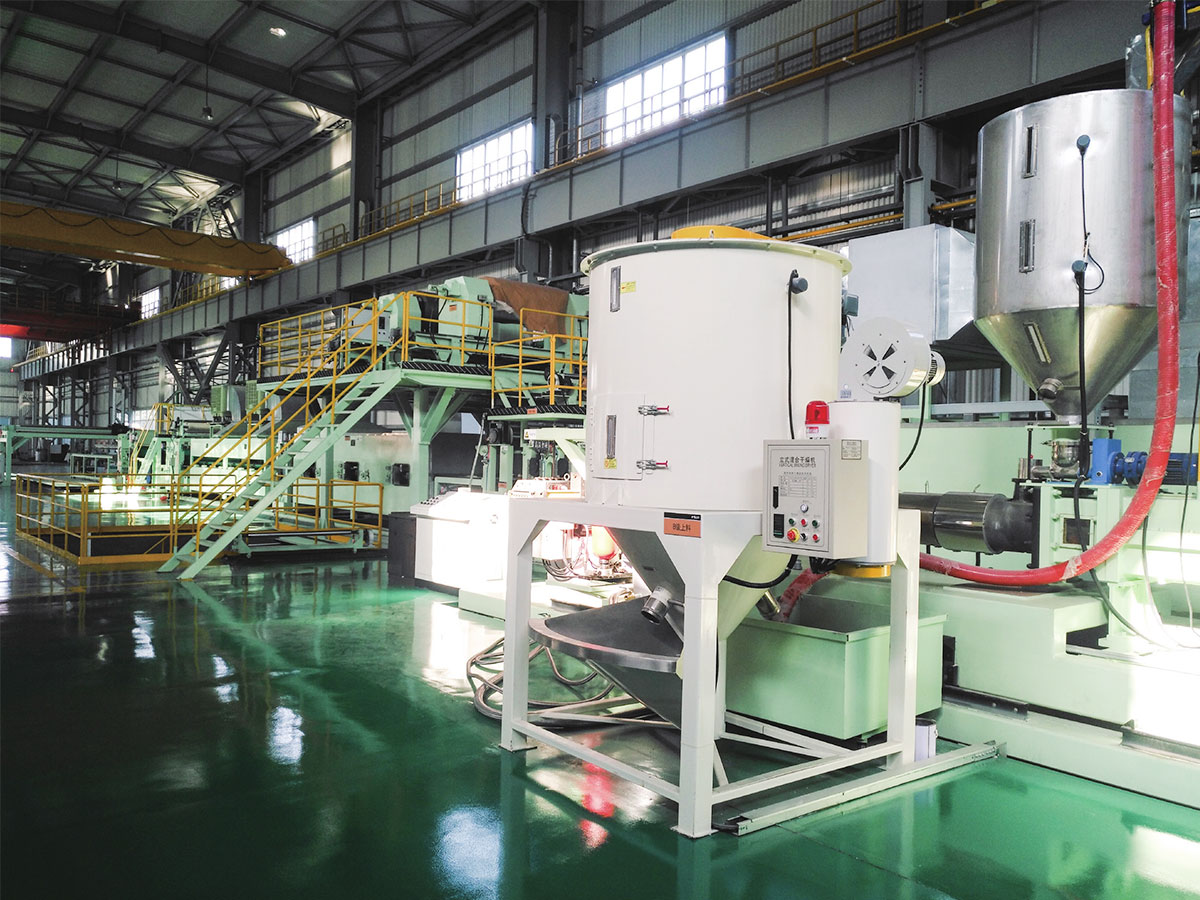
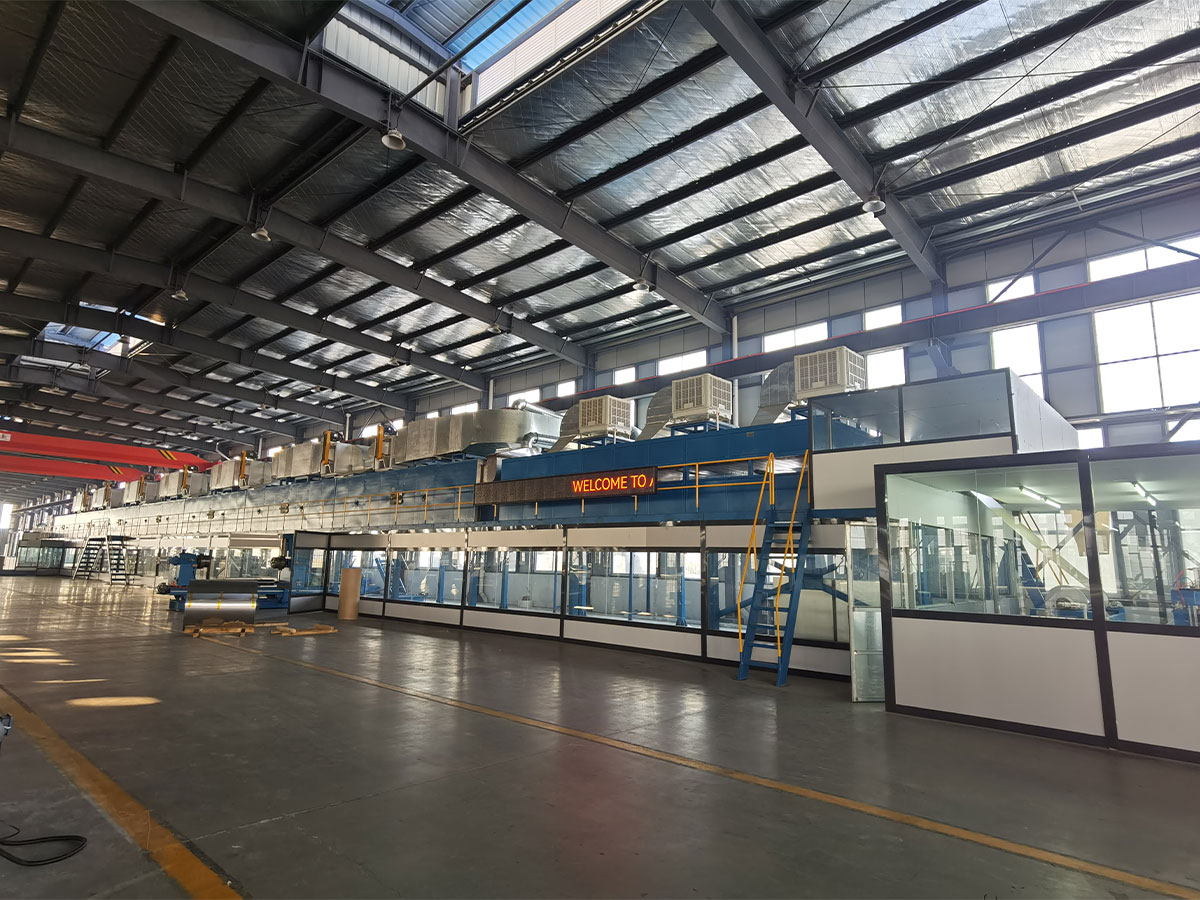
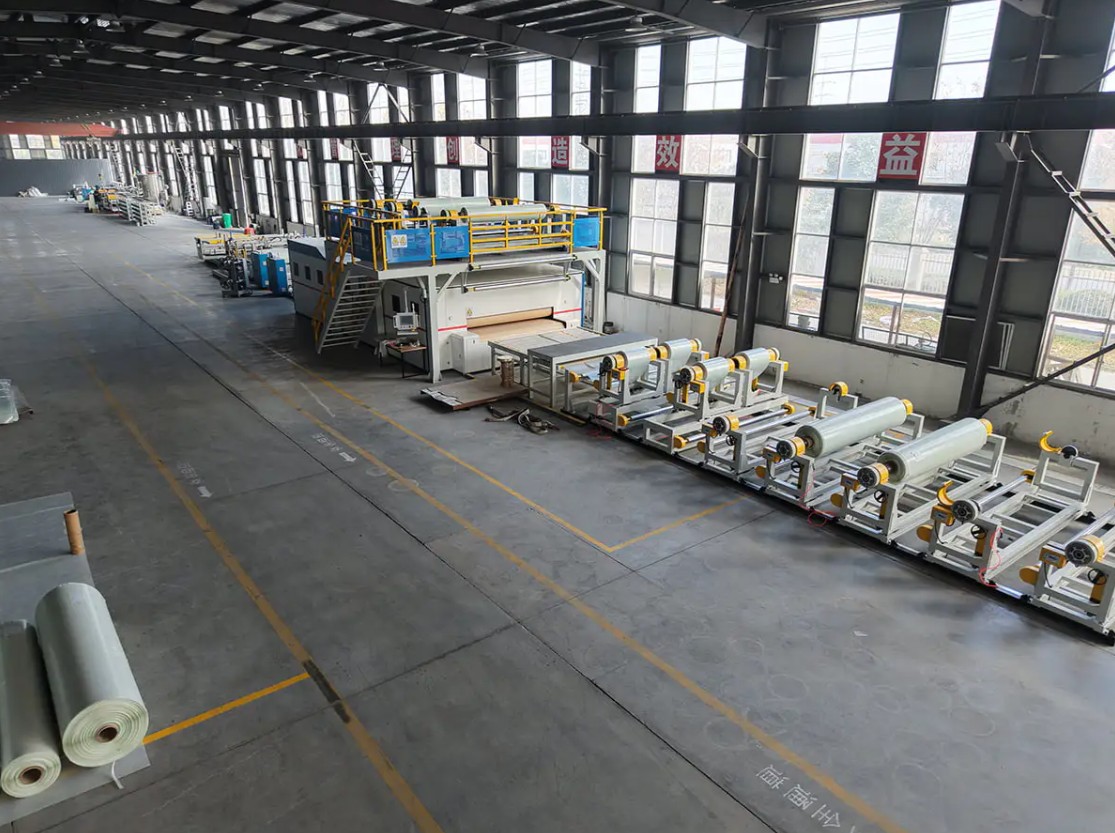
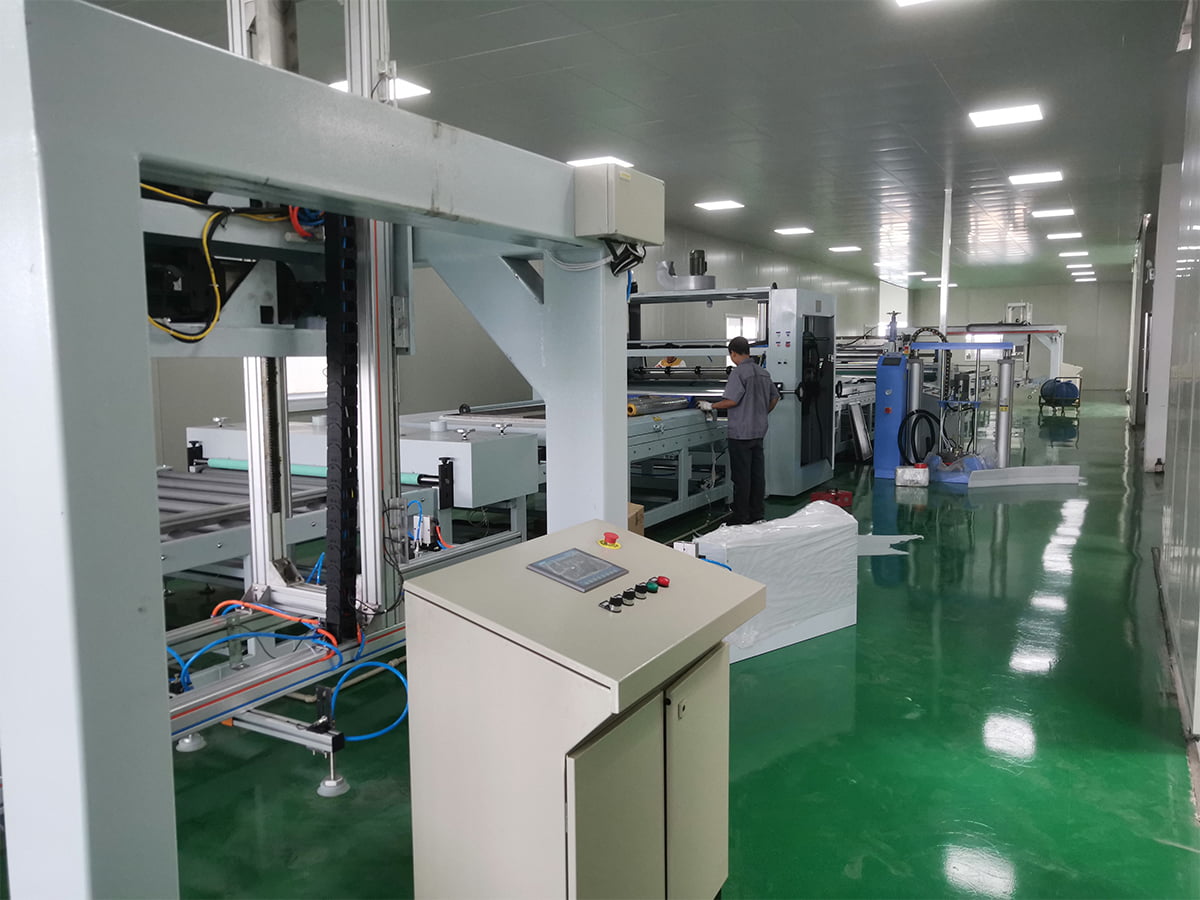 PUR Kaplama ve Film Laminasyon Hattı Dayanıklı panel film laminasyonu için bu PUR serisi, dekoratif, koruyucu veya fonksiyonel filmleri metal, plastik, ahşap veya cama yapıştırmak için nemle sertleşen yapıştırıcı kullanır. Ürünü Görüntüle →
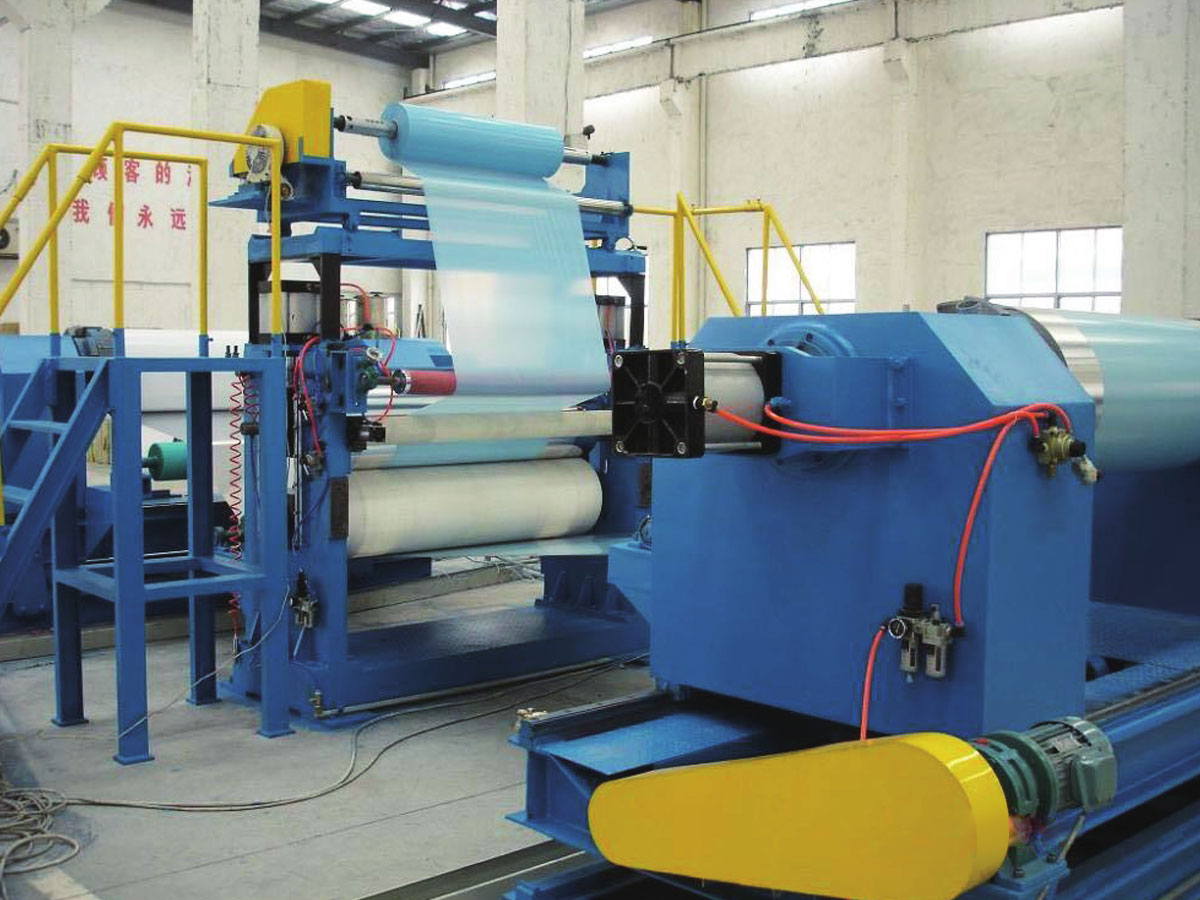
Daha basit yapılar için, özel bir film laminasyon üretim hattı, iki veya daha fazla filmi ısı, yapışkan veya ekstrüzyon kaplamayla birleştirebilir. Seçim yapıştırıcı türüne, hızına ve alt tabaka genişliğine bağlıdır.
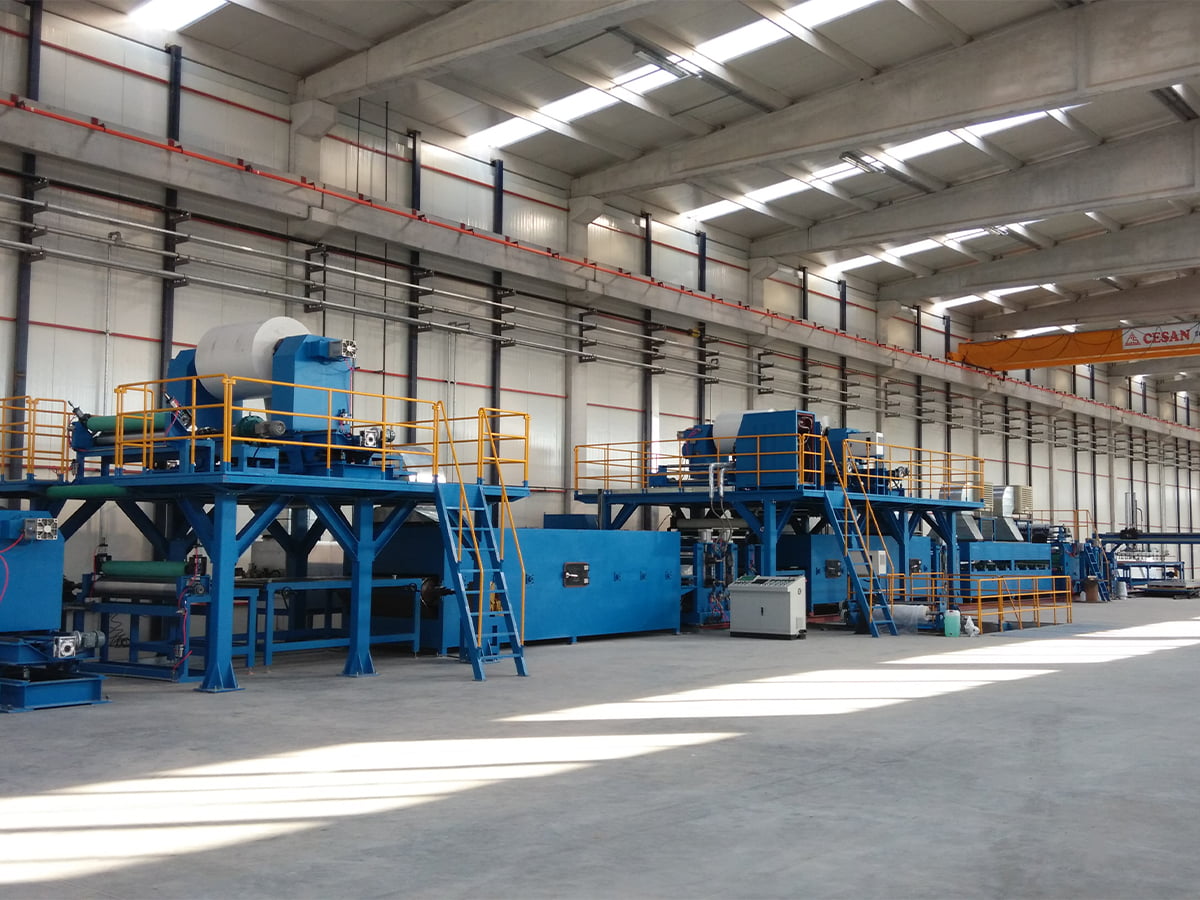
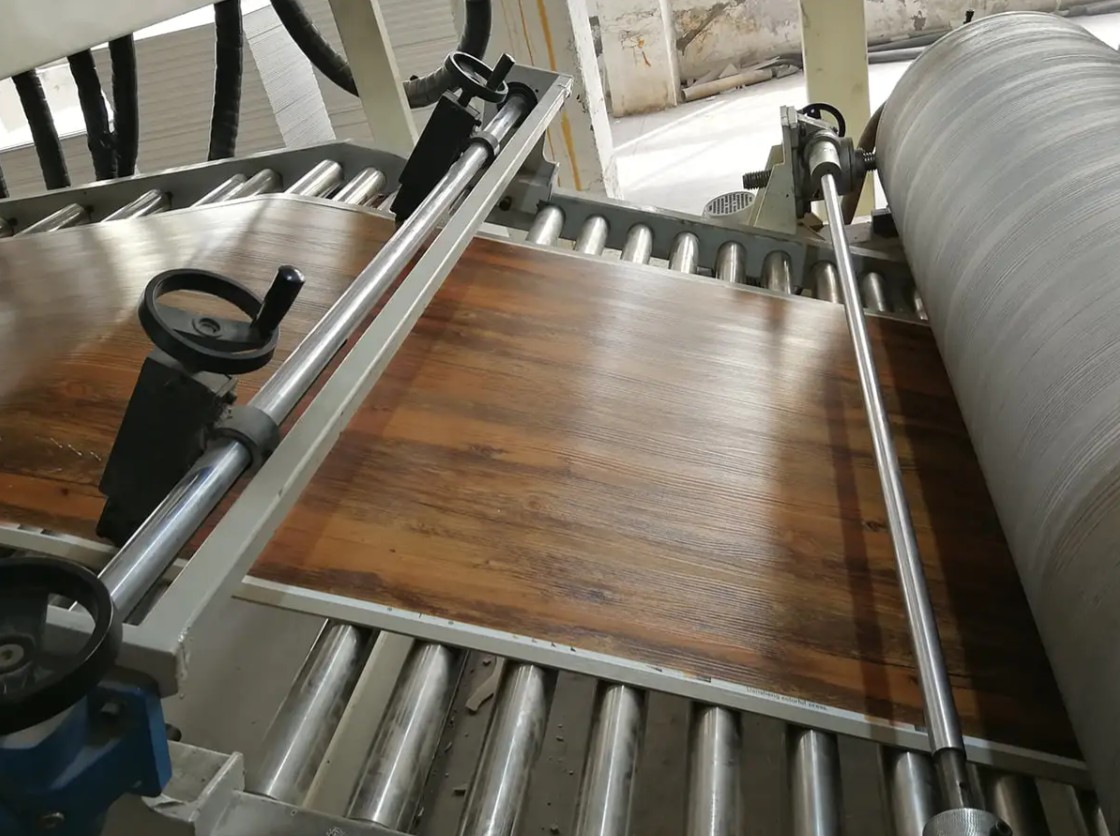
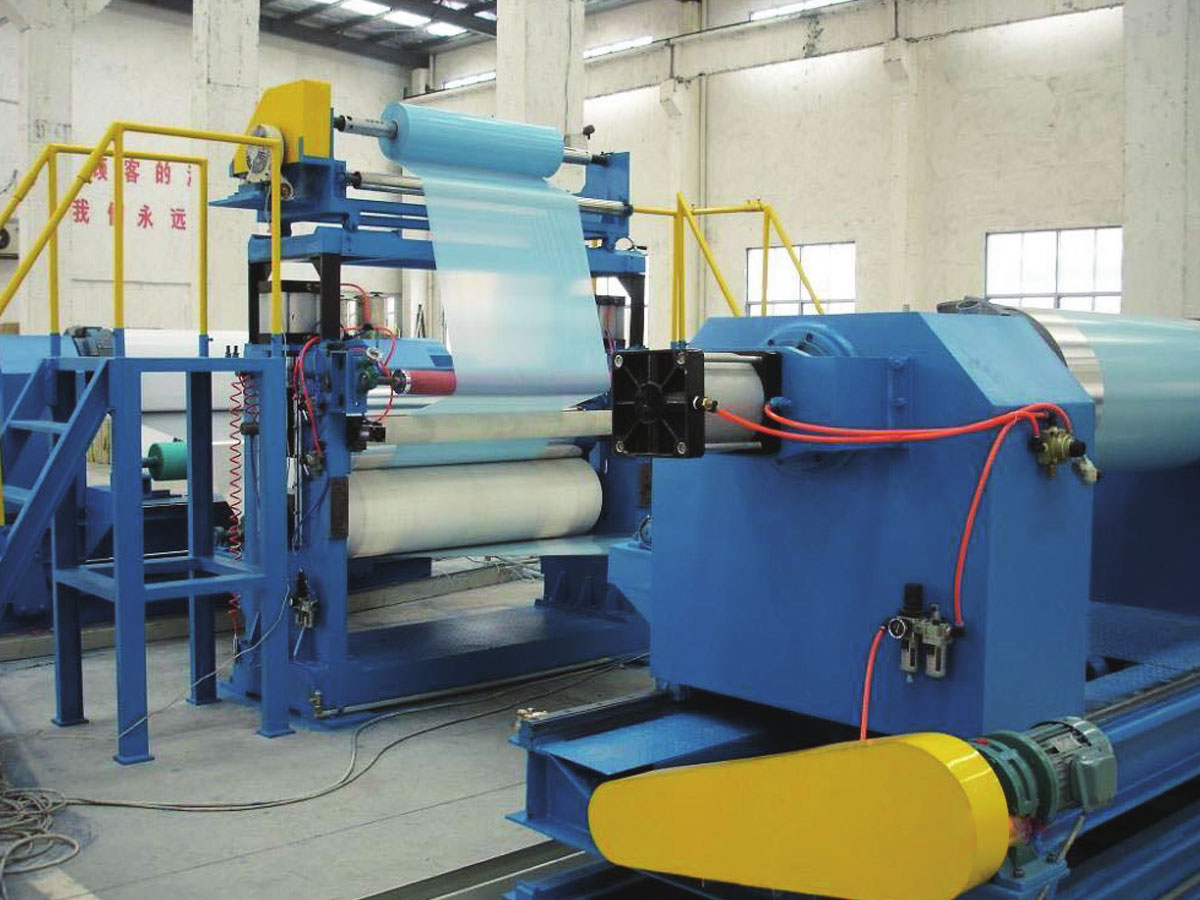 Film Laminasyon Üretim Hattı Daha basit koruyucu film yapıları için bu seri, PE, PET ve fonksiyonel filmleri metal, cam, plastik ve elektronik iş parçalarına hassas gerilim ve laminasyon kontrolüyle uygular. Ürünü Görüntüle →
Bu alt adımlar kritiktir çünkü mükemmel gerilme özelliklerine sahip şişirilmiş bir film, laminasyon bağının zayıf olması veya yapıştırıcının uyumsuz olması durumunda yine de başarısız olabilir. Filmin yüzey enerjisini, yapışkan kimyasını ve hat gerilimini eşleştirmek ekipman spesifikasyonunun bir parçasıdır.
Üflemeli Film ve Aşağı Akım Hatları için Satın Alma Konuları
Üflemeli bir film hattını değerlendirirken, çalıştırmayı planladığınız reçine ve elde etmeniz gereken film özellikleriyle başlayın. Çıktı hızı, film genişliği, katman sayısı ve kalınlık aralığı temel ekipman kapsamını tanımlar. İşte temel sorular:
- İhtiyacınız olan maksimum ve minimum kalınlık nedir ve hangi genişlikte?
- Yüksek düzeyde LLDPE mi yoksa mLLDPE mi kullanacaksınız? Bunlar farklı vida tasarımları ve soğutma kapasitesi gerektirir.
- Baskı veya laminasyon için korona işlemi gibi hat içi yüzey işlemine mi ihtiyacınız var?
- Hangi düzeyde kalınlık toleransı kabul edilebilir? Kapalı döngü ölçüm maliyeti artırır ancak israfı azaltır.
- Hat, sonraki laminasyon, baskı veya torba yapım ekipmanlarıyla nasıl entegre olacak?
Aşağı yönde laminasyon için yapışkan türünü, kürleme gereksinimlerini ve alt tabaka gerginlik kontrolünü göz önünde bulundurun. Dakikada 50 metre hızla çalışan bir hat, kurutma veya sertleştirme bölümünün boyutu küçükse dakikada 200 metre hızla ilerlemekte zorlanabilir. Yedek parça bulunabilirliği ve yerel servis desteği de toplam sahip olma maliyetini etkiler.
Ürün yol haritanız kompozit paneller, PVC laminatlar veya özel filmler içeriyorsa birden fazla kompozit proseste deneyimi olan bir tedarikçi, izole ekipman kararlarından kaçınmanıza yardımcı olabilir. Örneğin, metal kompozit panel hatları ve film laminasyon hatları üreten şirketler, alt tabaka kullanımı, gerilim ve ısı geçmişinin nasıl etkileşimde bulunduğunu anlıyor.
Sonuç
Ekstrüzyonla şişirilmiş film, çok çeşitli özelliklere sahip plastik filmler üretmek için güvenilir ve uyarlanabilir bir süreç olmayı sürdürüyor. Başarı, reçine, kalıp tasarımı, soğutma ve aşağı yönde dönüştürme arasındaki etkileşimin anlaşılmasına bağlıdır. Doğru hat konfigürasyonunu belirleyerek ve BUR ve donma hattı yüksekliği gibi kritik değişkenleri kontrol ederek tutarlı kalite elde edebilir ve israfı azaltabilirsiniz. Uygulamanız laminasyon, kaplama veya kompozit yapılar gerektirdiğinde, doğru alt akış ekipmanının entegre edilmesi, şişirilmiş film hattının kendisi kadar önemlidir. Birden fazla bileşik süreçte deneyimi olan bir iş ortağı, bu bağlantıları verimli bir şekilde kurmanıza yardımcı olabilir.