
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

İki PVC kaplama hattı, bir teklifte neredeyse aynı görünebilir ve üretime girdikten sonra tamamen farklı davranabilir. Biri, kürleme fırını kısmi yükteyken 1800 mm'lik bir ağı 20 m/dak'da tutar. Diğeri de aynı çıktıya ulaşır ancak brülörü tavana yakın tutar çünkü hava akışı düzeni ağ ile savaşır ve egzoz, kaplamaya gitmesi gereken ısıyı uzaklaştırır. İki satın alma fiyatı birbirine yakın. Beş yıllık enerji faturası değil.
Bu nedenle herhangi bir tedarikçiye sorulacak ilk soru, hattın maliyetinin ne olduğu değildir. It is how the heating, airflow and control design will behave at your coating weight, your line speed and your plant conditions. The sections below set out what to check, in the order that matters most.
Ayrıntılardan Önce Kısa Cevap
An energy efficient PVC coating machine is rarely defined by a single feature, such as a variable frequency drive on the main motor. Birlikte çalışan dört şey tarafından tanımlanır: ısıyı yığının üzerine koymak yerine ağın içine veren bir fırın, güvenlik için kalın akmak yerine tutarlı bir film tutan bir kaplama kafası, hat hızını fırın sıcaklığına ve hava hacmine bağlayan bir kontrol sistemi ve gerçek sipariş karışımınıza uyan bir genişlik ve hız aralığı.
Bu dördünü doğru şekilde uyguladığınızda kaplamalı malzemenin metrekaresi başına kullanılan enerji, sertleşme, yapışma veya yüzey kalitesinden ödün vermeden fark edilir derecede düşer. Get them wrong, and no amount of motor efficiency will rescue the utility bill.
Where the Energy Actually Goes on a PVC Coating Line
Donanımı belirtmeden önce hangi bölümlerin tüketime hakim olduğunu bilmek yardımcı olur. The ranges below are indicative for a continuous PVC coating and embossing line in normal production. They shift with formulation, web width and the number of coating passes.
| Hat bölümü | Indicative share of energy demand | Ana sürücüler |
|---|---|---|
| Kürleme ve jelleşme fırını | Yüzde 45 ila 60 | Burner or heater load, air volume, insulation losses, exhaust temperature |
| Geçişler arası kurutma ve ön ısıtma bölgeleri | Yüzde 10 ila 18 | Number of coating passes, water or solvent load to be removed |
| Ana sürücüler, çözme ve geri sarma | yüzde 8 ila 14 | Line speed, tension control, motor and gearbox efficiency |
| Soğutucular ve soğutma silindirleri | Yüzde 6 ila 12 | Her fırından sonra soğutma yükü, kısmi yükte soğutucu kademelendirmesi |
| Egzoz fanları, basınçlı hava ve hidrolik | yüzde 8 ila 14 | Kanal basıncı düşüşü, hava sızıntıları, pompanın tam yükten uzakta boyutlandırılması |
Bunu iki sonuç takip ediyor. Birincisi, tasarruf potansiyelinin büyük kısmı sürücülerde değil, fırında, hava akışında ve egzozda bulunmaktadır. İkincisi, gerçek kaplama ağırlığına göre büyük boyutlu bir fırın, ömrünü, yakıt verimliliğinin zayıf olduğu ve sıcaklık homojenliğinin korunmasının en zor olduğu düşük pişirme hızlarında geçirir.
Six Questions That Reveal a Genuinely Efficient Supplier
Answers to these questions tell you more than any brochure figure:
- Fırın nasıl bölgelere ayrılmıştır ve hat maksimum hızın yüzde 30'unda çalıştığında her bölge ayar noktasını koruyabilir mi?
- Fırın hangi egzoz sıcaklığı için tasarlandı ve bu akışta hangi ısı geri kazanımı önerildi?
- Kontrol sistemi hat hızını fırın sıcaklığına ve hava hacmine nasıl bağlıyor ve durdurma ve yeniden başlatma sırasında ne oluyor?
- Tüm web genişliğinde hangi film kalınlığı toleransı garanti edilir ve fabrika kabul testinde nasıl ölçülür?
- Hangi sürücüler değişken frekans kontrolüyle donatılmıştır ve soğutucular ve kompresörler kısmi yükte nasıl kademelendirilir?
- Tedarikçi, genel bir veri sayfası yerine kaplama ağırlığınız, ağ genişliğiniz ve kürleme aralığınız için ısı ve kütle dengesi sağlayabilir mi?
Fırın, Hava Akışı ve Isı Geri Kazanımı: En Büyük Tek Kol
Kürleme penceresi önce gelir
Energy design starts with the cure, not with the burner. Döşeme, deri ve lamine paneller için kullanılan Plastisol formülasyonları tipik olarak ağın 180 ila 210 santigrat derece aralığında bir tepe sıcaklığına ulaşmasını ve plastikleştiricinin emilmesi için yeterince uzun süre orada kalmasını gerektirir. Bileşik tedarikçiniz pencereyi onaylamalıdır. Bu pencere sabitlendikten sonra fırının net bir hedefi vardır: Uçucu maddeleri hâlâ temizleyen en küçük hava hacmiyle, en kısa sürede, eşit şekilde ulaşmak.
Hava akışı ve ısı geri kazanımı
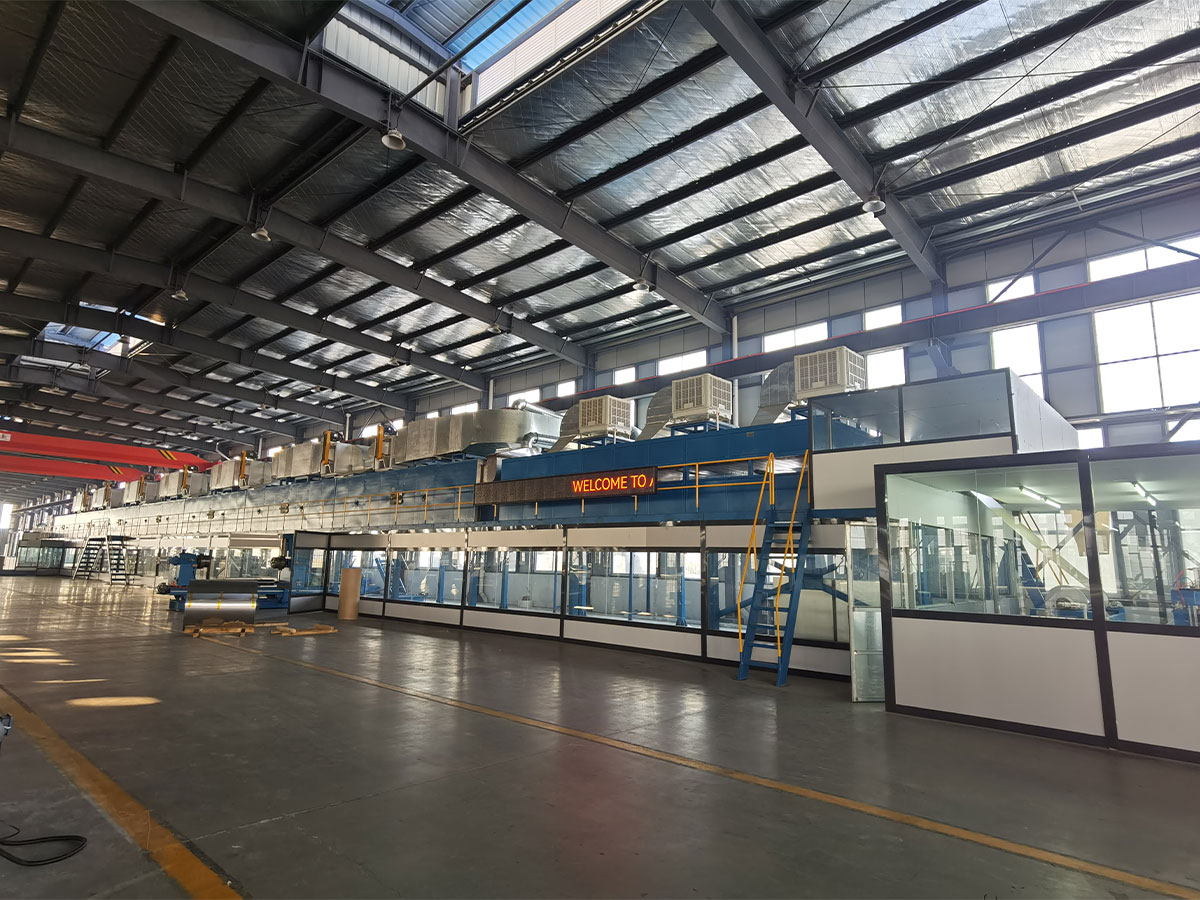
Nozul tasarımı birçok hattın para kaybettiği yerdir. Ağa yönelik yarık nozullar, ısıyı genel çarpma panellerinden daha hızlı aktarır, bu da daha düşük hava hacmine ve daha küçük bir fana olanak tanır. Erken bölgelerdeki devridaim, temiz havanın ısıtılması ihtiyacını azaltırken, egzoz akışının plastikleştirici dumanlardan makul ölçüde temiz tutulması koşuluyla, egzoz üzerindeki bir plakalı veya döner eşanjör, kalan ısının faydalı bir kısmını geri kazanır. Hat hızına bağlı değişken hızlı fanlar da önemlidir çünkü hava hacmi azaldığında fan gücü keskin bir şekilde düşer.
Substrate Choice Changes the Coating Train
PVC kaplama tek bir işlem değildir. Döşeme için sert bir laminat panelin kaplanması, sentetik deri için serbest bırakma kağıdının kaplanmasından ve yine metal bir bobinin kaplanmasından farklı bir mekanik sorundur. Sert paneller sabit desteğe, düz taşımaya ve bükülmeyi önleyen soğutmaya ihtiyaç duyarken, serbest bırakma kağıdının hassas gerginlik ve temiz bir şekilde çözülmesi gerekir. Üçü için de tek bir standart düzen sunan bir tedarikçinin üçünden de taviz vermesi muhtemeldir.
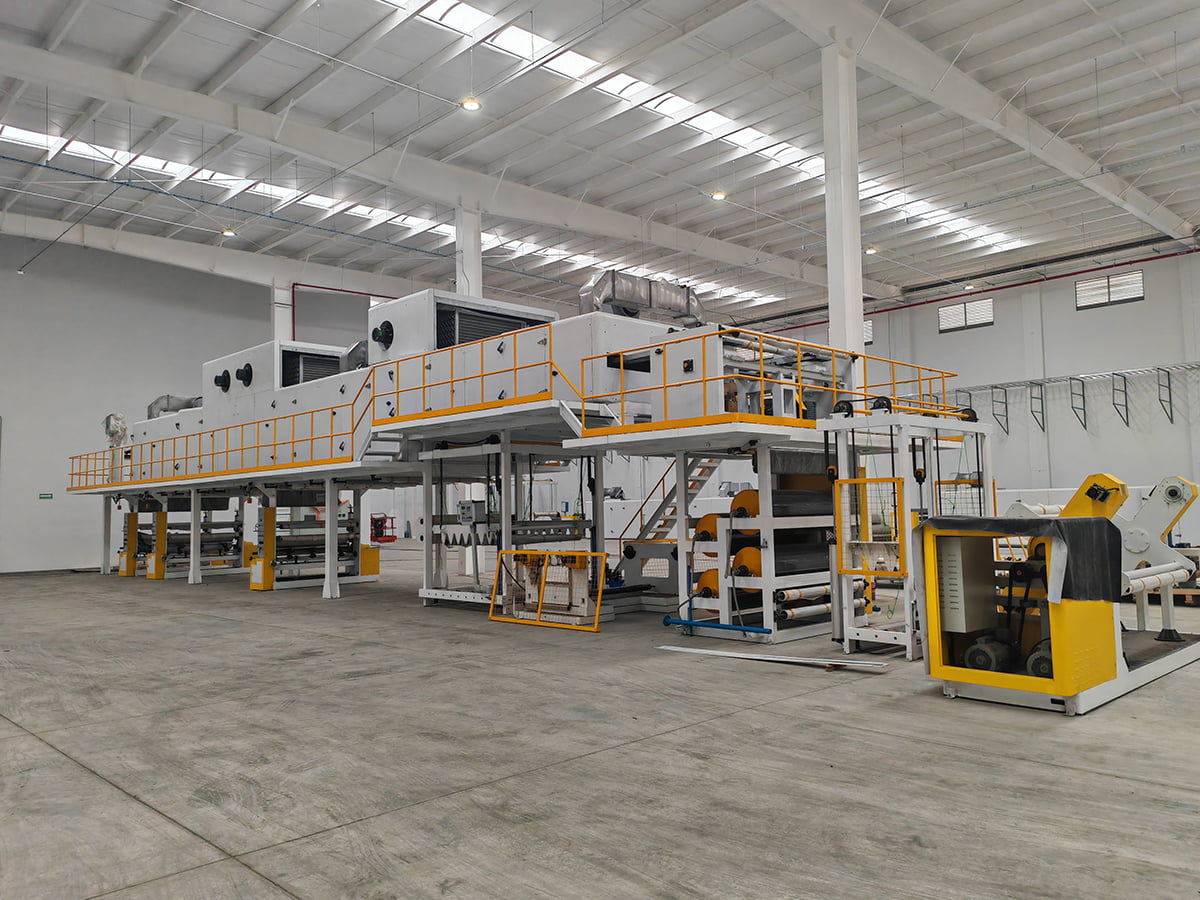
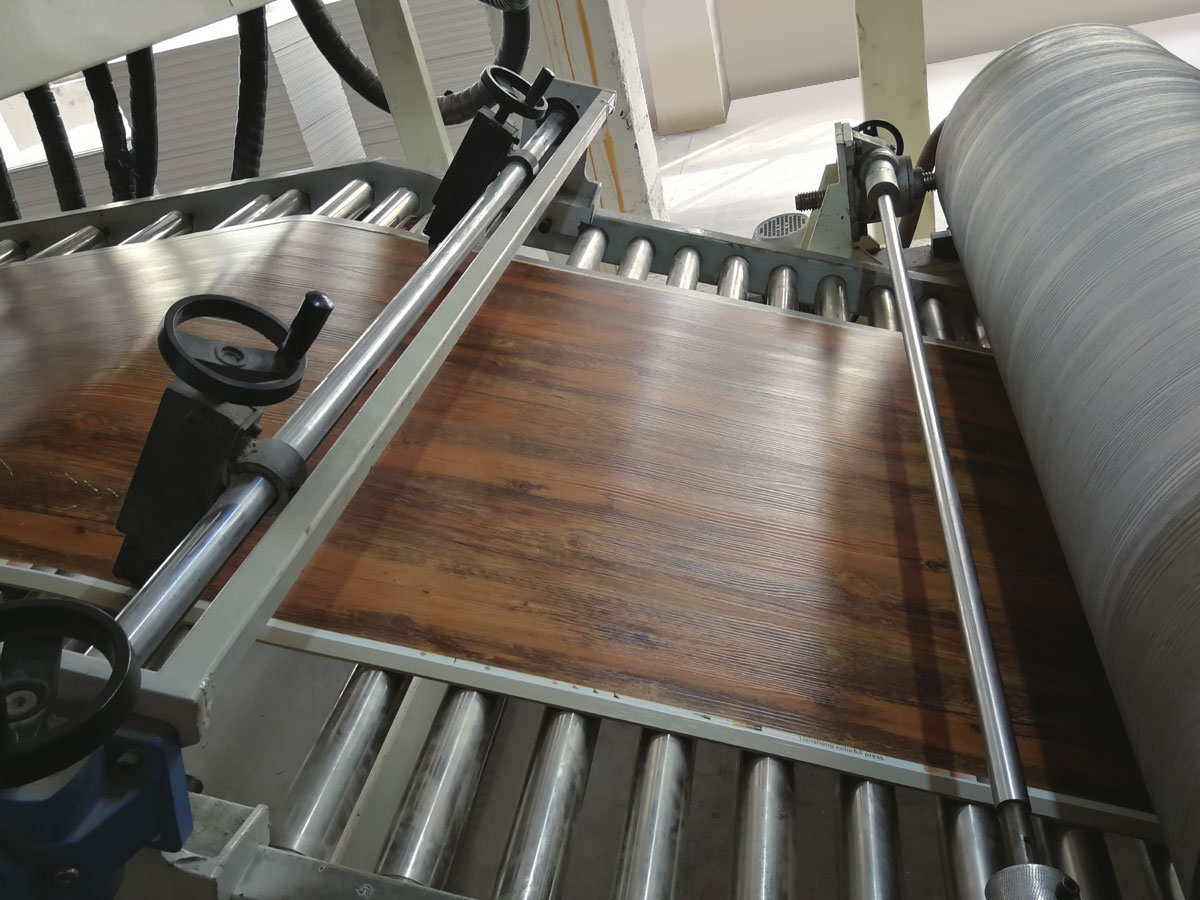
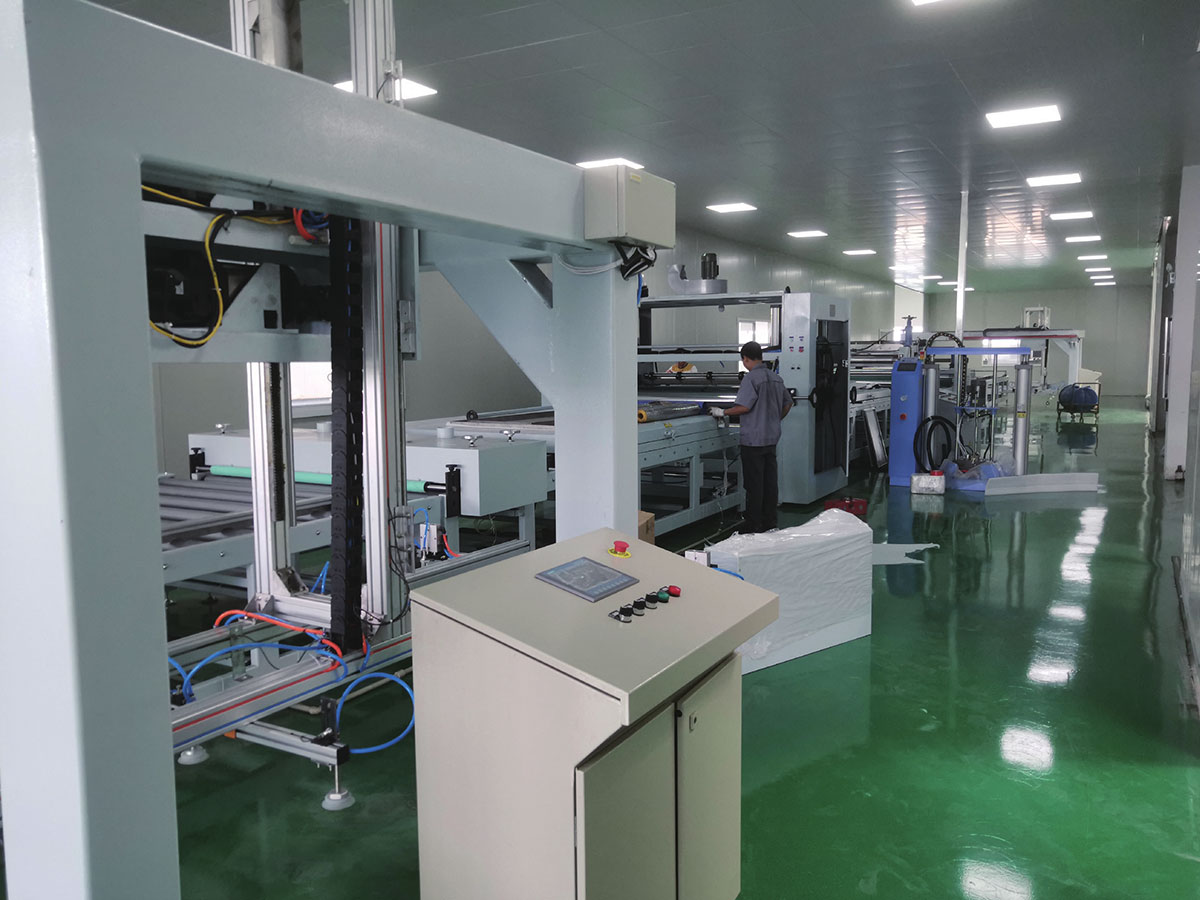
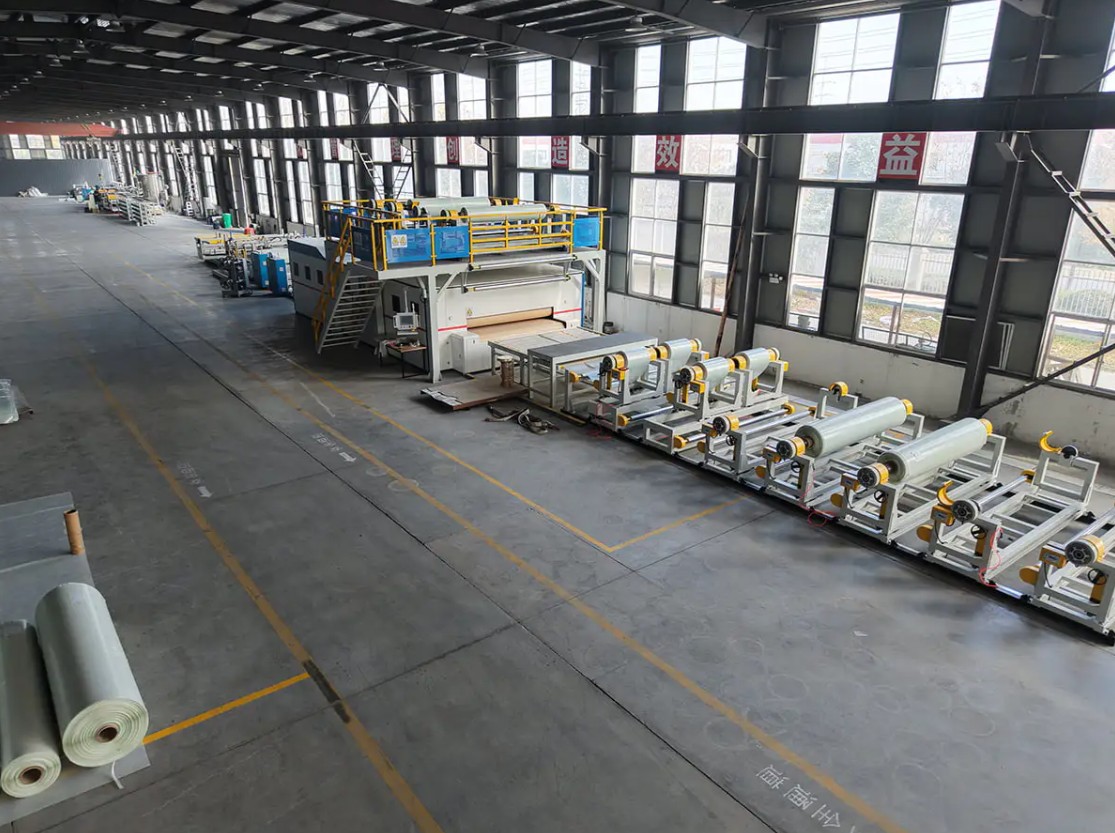
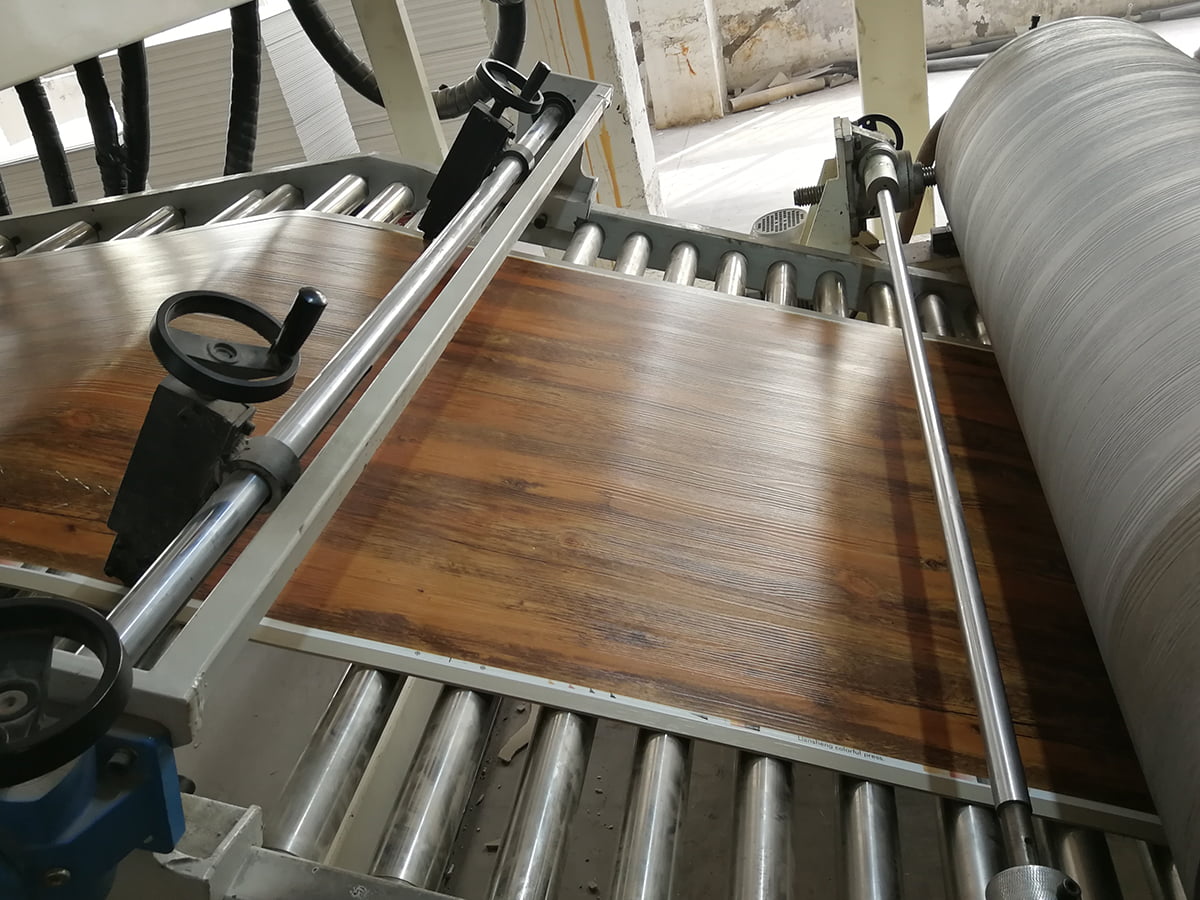 Sert Panel Laminasyon için PVC / WPC / SPC Döşeme Üretim Hattı Sert döşeme panellerini ekstrüde eder ve perdahlar, ardından filme alır, aşınma katmanını lamine eder ve kabartmalar yapar; spesifikasyondan önce stabil destek ve soğutma maddesinin bulunduğu yere konumlandırılmıştır. Ürünü Görüntüle →
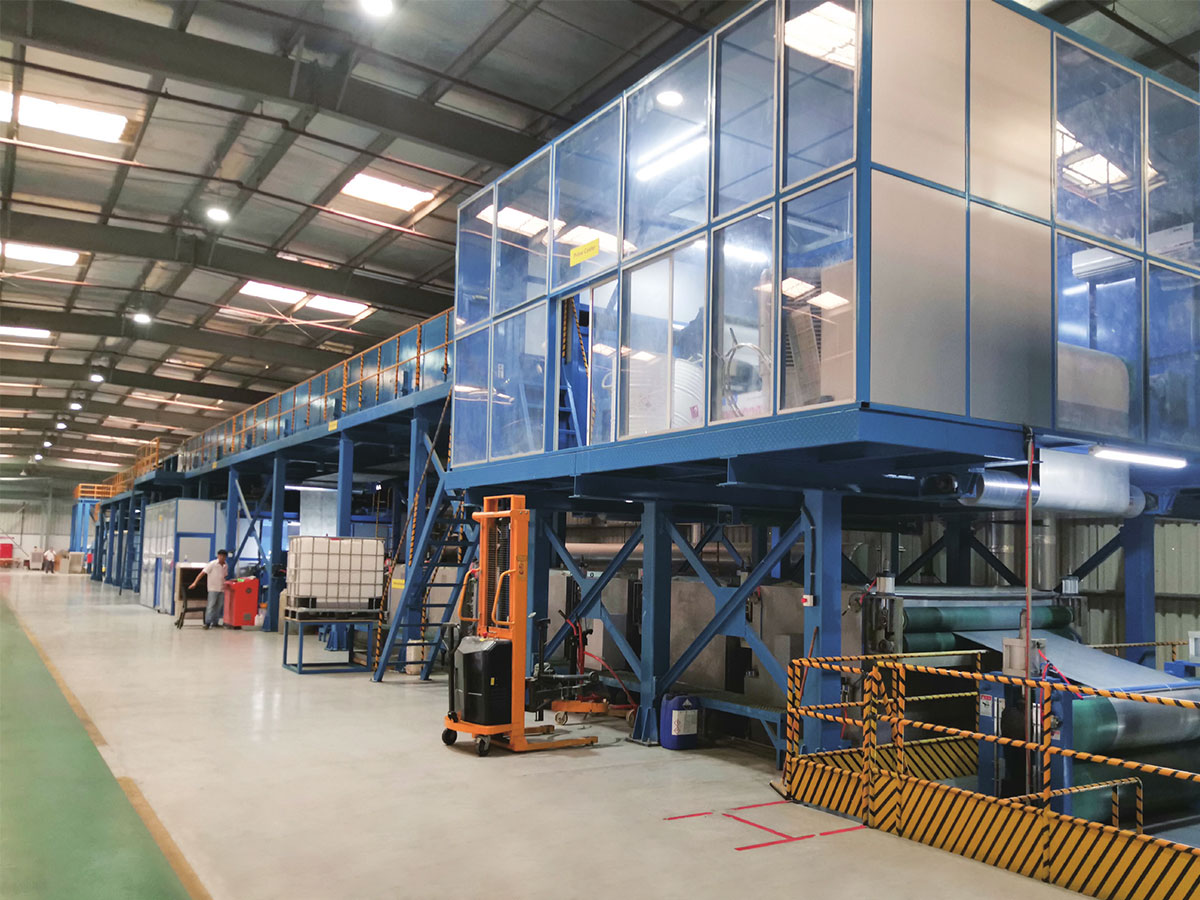
Zemin kaplama üreticileri için kaplama aşaması, makine özellikleri belirlenmeden önce anlaşılması gereken daha uzun bir karıştırma, perdahlama, laminasyon ve profil oluşturma dizisinin içinde yer alır. Genel yapı PVC laminat panel üretim hattının nasıl yapılandırıldığına dair notumuzda açıklanmıştır. Kaplama ve kabartma bölümünün daha sonra her katmanın sıcaklık profiline ve kabartma silindiri basıncına uyması gerekir, çünkü burada bir uyumsuzluk bariz bir kusurdan ziyade parlaklık değişimi olarak ortaya çıkar.
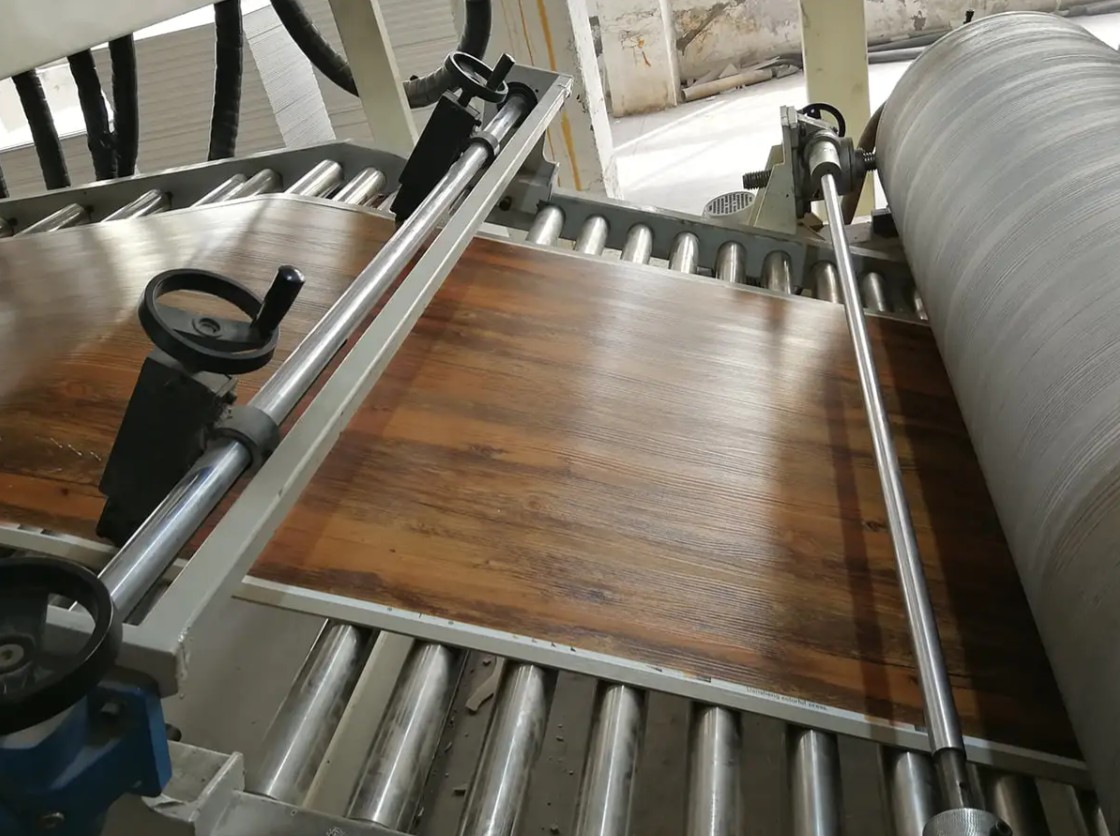
 PVC/PU Deri Kompozit, Kabartma ve Kaplama Hattı Ayırma kağıdını, daha yüksek kaplama ağırlıklarını ve yüzey işaretlemesi olmadan derin kabartmayı işler; sayfa, teklif isteklerini destekler ve hizmet kategorilerini listeler. Ürünü Görüntüle →
Deri ve sentetik yüzey malzemeleri başka bir gereksinimi daha beraberinde getiriyor: Hattın, yüzeyi işaretlemeden yapışkanlı kağıdı, daha yüksek kaplama ağırlıklarını ve derin kabartmayı işlemesi gerekiyor. Isı geri kazanımı hala değerlidir, ancak ilk öncelik genişlik boyunca tekdüzeliktir, böylece tane derinliği kenardan merkeze doğru kaymaz.
Custom Widths, Coat Weights and Layouts
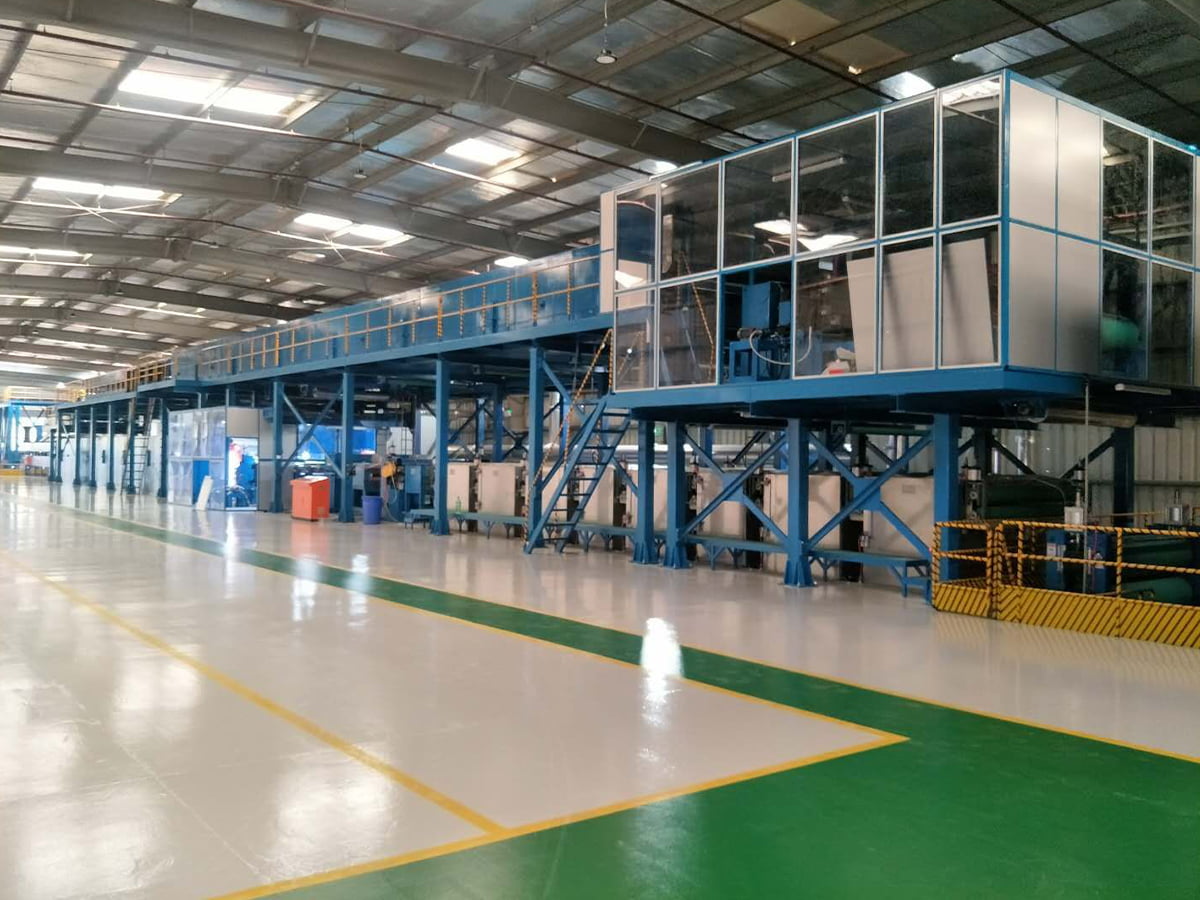
Most buyers do not fit a catalogue machine. 1200 ila 1600 mm arasındaki ağ genişlikleri, sıra dışı kaplama ağırlıkları, sınırlı yüksekliğe sahip bir bina, yeniden kullanılması gereken mevcut bir çözgü veya tek bir hatta yürütülmesi gereken iki geçişli bir prosesin tümü normal koşullardır. Pratik test, tedarikçinin her sapmayı daha sonra bir mühendislik değişiklik emrine dönüştürmeden standart dışı bir düzen teklif edip edemeyeceğidir. Teklif aşamasında fırın uzunluğunu, fan konumlarını, servis platformlarını ve silindir değişiklikleri için gereken alanı gösteren genel bir düzenleme çizimi isteyin.
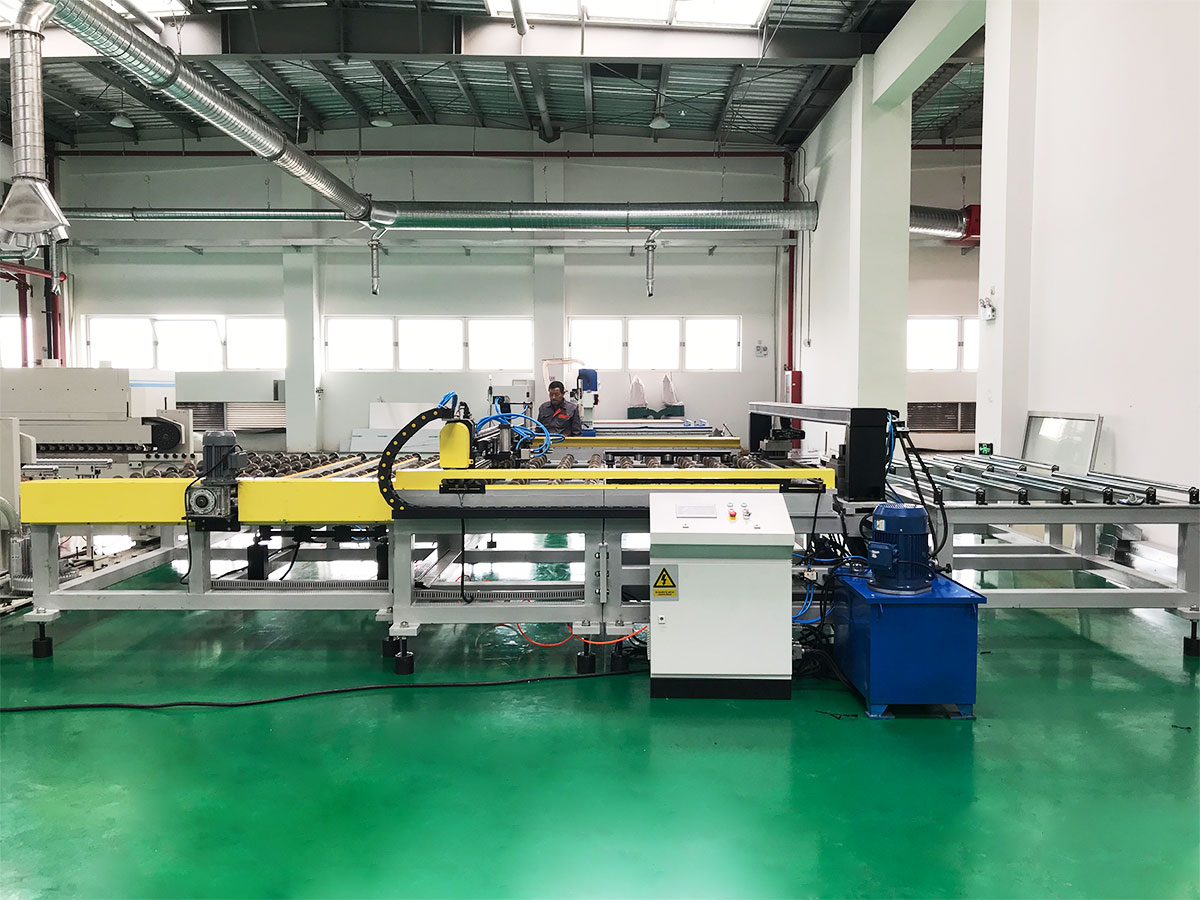 Özel Yapım Ekipmanları ve Standart Dışı Üretim Hatları Standart dışı düzenlere, sıra dışı web genişliklerine veya sınırlı yükseklikte kurulumlara ihtiyaç duyan alıcılar için; sayfa, özel ekipman ve üretim hatları için teklif talepleri sunar. Ürünü Görüntüle →
Yanıltılmadan İki Alıntı Nasıl Karşılaştırılır
İki teklif yüzde 15 veya 20 oranında farklılık gösterdiğinde aradaki fark genellikle kar marjı değil kapsamdır. Put both against the same list.
| Karşılaştırma noktası | En düşük fiyat teklifi | Efficiency-focused quotation |
|---|---|---|
| Fırın imar | Two zones on one set point | Four to six zones with independent control |
| Hava akışı kontrolü | Fixed fan speed, manual dampers | Variable speed fans linked to line speed |
| Egzoz ısısı | Atmosfere boşaltılan | Air to air recovery or selective recirculation |
| Kaplama kalınlığı | Operator adjustment by feel | Otomatik düzeltmeli kapalı döngü ölçümü |
| Devreye alma verileri | Yalnızca mekanik çalışma | Garantili rakamlara göre ısı ve kütle dengesi kontrol edildi |
Bir tedarikçi karşılaştırılabilir bir hattan ölçülmüş rakamlar üretemezse, verimlilik iddiasını doğrulanmamış olarak değerlendirin ve riski buna göre fiyatlandırın.
Verification, Installation and Long-Term Support
Verimlilik satış toplantısında değil devreye alma sırasında kanıtlanır. Ciddi bir kabul protokolü, ton başına gaz veya elektrik tüketimini, her bölgenin sonundaki ağ sıcaklığını, genişlik boyunca film kalınlığını ve nominal hızda 72 saatlik çalışmayı kaydeder. Ayrıca uzaktan teşhis, ısıtıcılar, fanlar, sürücüler ve silindirler için yedek parça listesi ve bir teknisyenin tesisinize ne kadar hızlı ulaşabileceği hakkında da bilgi alın. Bu noktaların kendi ürününüz ve binanız açısından incelenmesini istiyorsanız mühendislik ekibiyle iletişime geçin.
Enerji tasarruflu bir PVC kaplama makinesi tedarikçisi seçmek sıfatlardan ziyade kanıtlara bağlıdır. Fırınları bölgelere ve hava akışına göre karşılaştırın, kaplama başlıklarını ölçülen kalınlık toleransına göre karşılaştırın, kontrolleri kısmi yükte nasıl davrandıklarına göre karşılaştırın ve iki teklifi satır satır karşılaştırın. Ürününüzün ısı dengesini gözden geçirebilen, toleransları rakamlarla belirtebilen ve aynı tasarımı başka yerlerde de çalışırken gösterebilen bir tedarikçi, makinesi beşinci yılda hala ekonomik olacak olan tedarikçidir.