
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Bir metal bobin kaplama hattı teklif edildiğinde, çoğu alıcının ilk karşılaştırdığı sayı hat hızıdır. Aynı zamanda yatırımın geri dönüp dönmeyeceğine de en az karar veren sayıdır. Kaplama kalınlığını tüm şerit genişliği boyunca artı veya eksi 2 mikron dahilinde tutan, dakikada 60 metre hıza sahip bir hat, kenarlarda 8 mikron sürüklenen daha hızlı bir hat kazanacaktır çünkü daha kullanışlı rulo satar ve daha az hurdaya çıkar.
Kârlılık, alt tabaka hazırlığı, kaplama yöntemi, en yüksek metal sıcaklığı, gerilim kontrolü ve geçiş süresi konularında spesifikasyonların daha alt kısımlarında yer alır. Bu makalede, düz metal ve kompozit yüzeylere yönelik kaplama ekipmanlarının nasıl bir araya getirildiği, bir yöntemin bir ürünle nasıl eşleştirileceği ve güvenilir bir hattı pahalı bir dersten ayıran kontrollerin neler olduğu açıklanmaktadır.
Kaplama Ekipmanları Neleri Kapsar?
Endüstriyel metal işlemede kaplama ekipmanı, hareketli bir alt tabaka üzerine işlevsel veya dekoratif bir katman uygulayan, sertleştiren veya lamine eden makineler anlamına gelir. Bobin ve panel üreticileri için bu aile normalde şunları içerir:
- Alüminyum ve çelik bobinlere astar, son kat, arka kaplama veya baskılı desen uygulayan rulo kaplama ve baskı üniteleri.
- Tek bir silindir geçişinin sağlayabileceğinden daha ağır veya daha düzgün bir yapıya ihtiyaç duyulan yerlerde kullanılan sprey kaplama istasyonları.
- Koruyucu veya dekoratif filmi bobine poliüretan yapıştırıcıyla yapıştıran PUR ve film laminasyon üniteleri.
- Kaplamadan önce alt tabakayı yağdan arındıran, durulayan ve pasifleştiren ön arıtma ve temizleme hatları.
- Kabartma makineleri, bobin yeniden haddeleme hatları ve üç silindirli tesviye makinesi gibi ilgili son işlem ekipmanları.
Aynı tabir farmasötik tablet kaplama tavaları ve akışkan yataklı kaplayıcılar için de kullanılır. Bu, farklı malzemelere, temiz oda gerekliliklerine ve doğrulama kurallarına sahip ayrı bir ekipman ailesidir ve buradaki hiçbir şey bunun için geçerli değildir.
Kaplama Yönteminin Ürünle Eşleştirilmesi
Çoğu spesifikasyon argümanı tek bir soruya indirgenir: rulo kaplama, sprey kaplama veya laminasyon. Cevap, tutmanız gereken kuru film kalınlığına, müşterinizin denetlediği görünüm standardına ve sonrasında bobinin ne kadarının büküleceğine, katlanacağına veya delineceğine bağlıdır.
| Yöntem | Tipik kuru film | En uygunu | Ana kısıtlama |
|---|---|---|---|
| Doğrudan rulo kaplama | 5 ila 20 mikron | Yüksek hat hızında astarlar ve ince son katlar | Film kusurları doğrudan silindir yüzeyi kusurlarını takip eder |
| Ters silindir kaplama | 10 ila 25 mikron | Görünümün kritik olduğu yerlerde pürüzsüz son katlar | Sıkı viskozite ve kıstırma basıncı kontrolü gerektirir |
| Sprey kaplama | 20 ila 60 mikron | Daha ağır yapılar, iki bileşenli sistemler, kısa süreli işler | Aşırı püskürtme, kabin çıkarma ve malzeme kaybı |
| Kombine rulo ve sprey | Değişken | Hem ince hem de ağır katları çalıştırması gereken çizgiler | Daha yüksek sermaye maliyeti ve daha uzun değişim |
| PUR ve film laminasyonu | Metrekare başına 3 ila 12 gram yapıştırıcı | Koruyucu film, dekoratif film, yapıştırma katmanları | Nem kontrolü ve kıstırma basıncı kabarcıkları belirler |
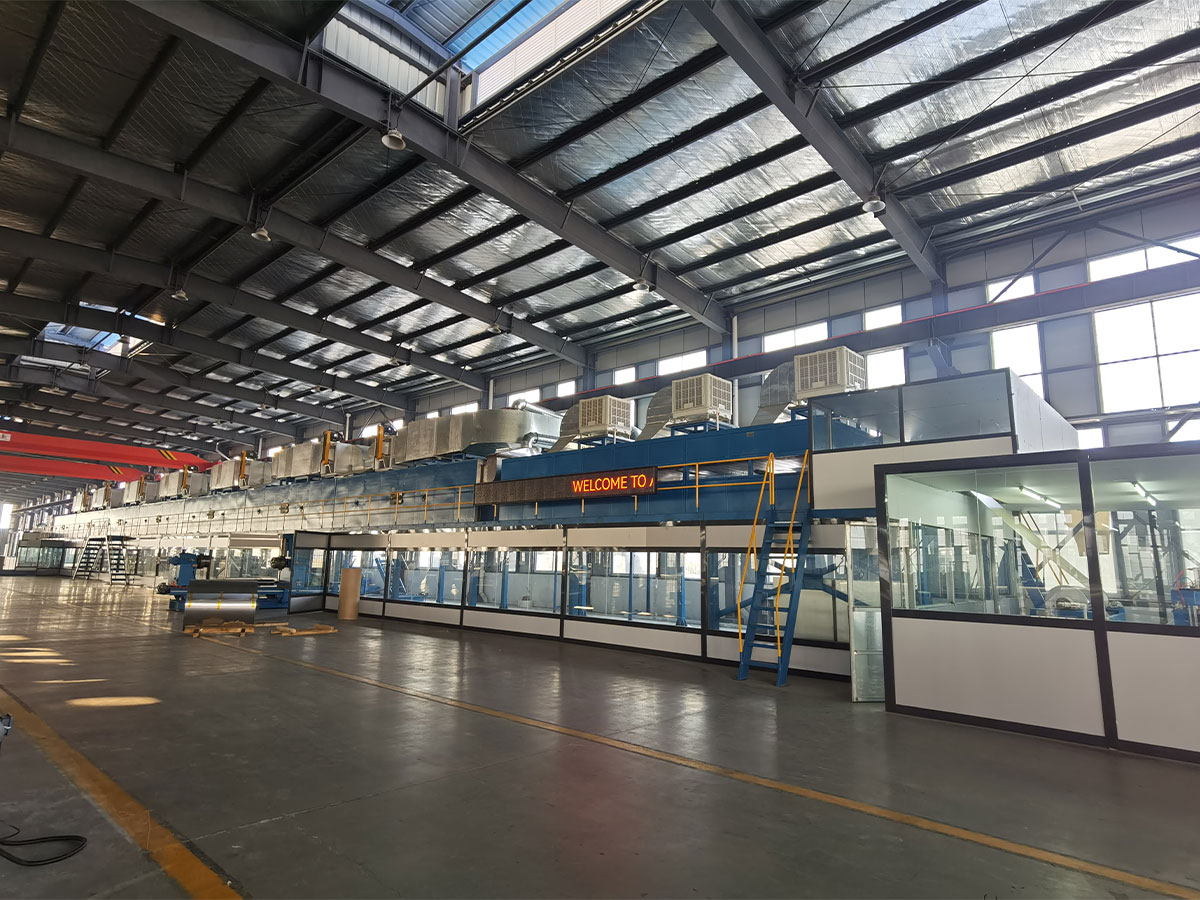
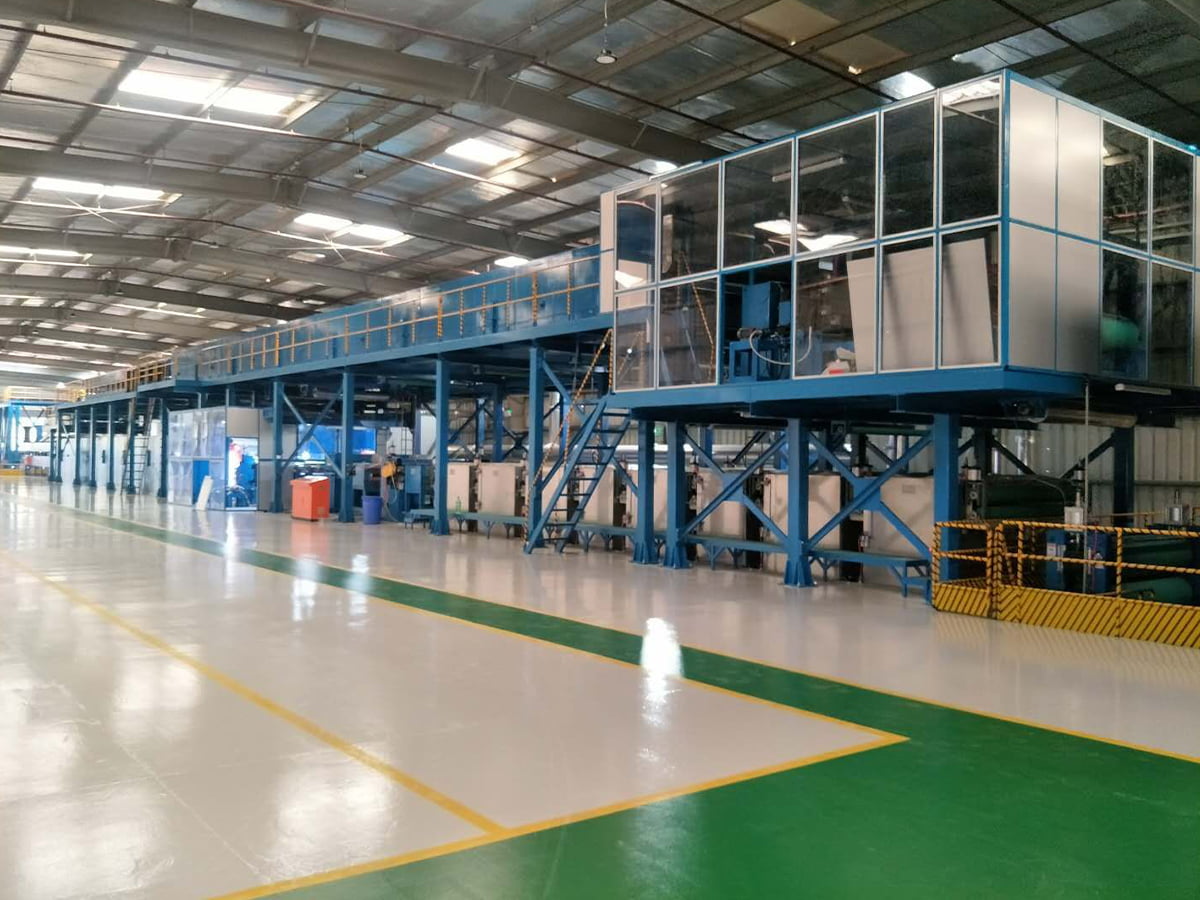
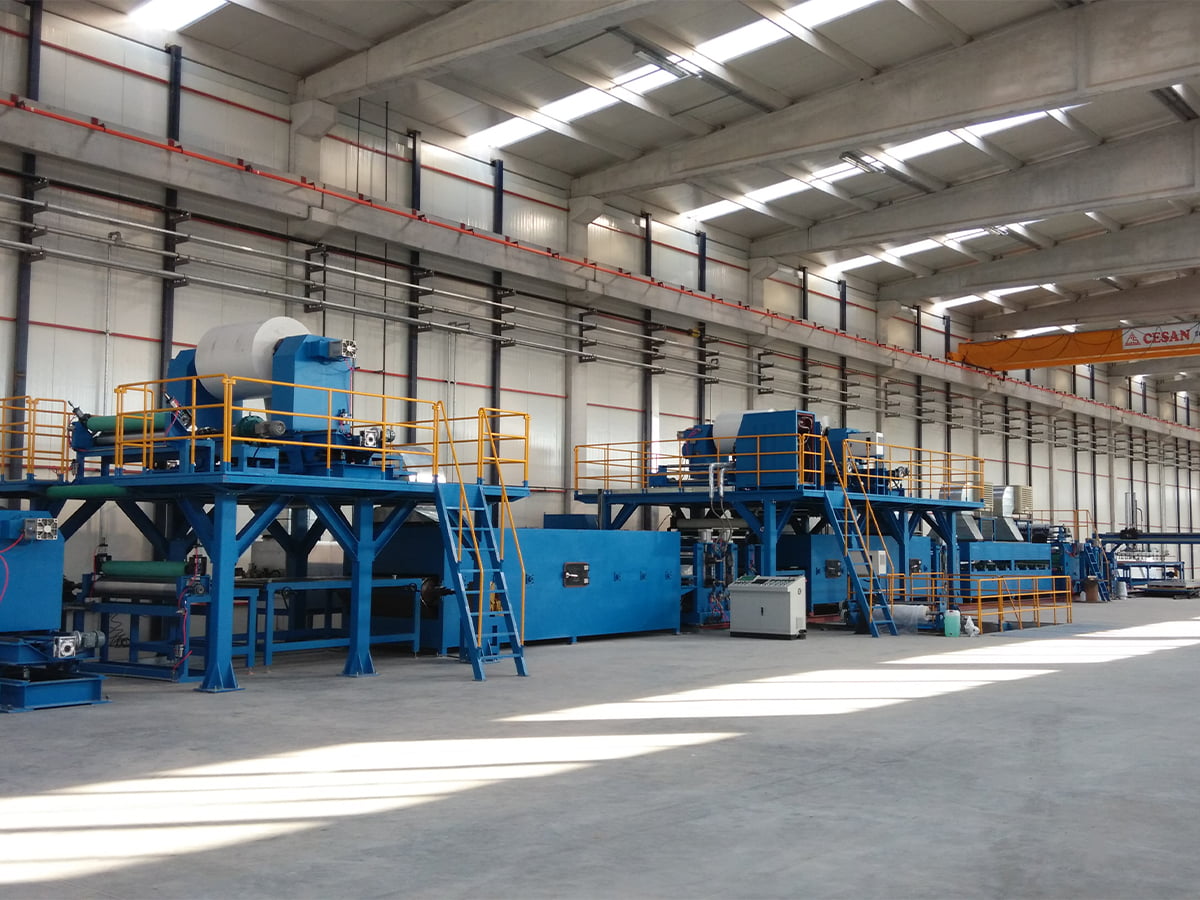
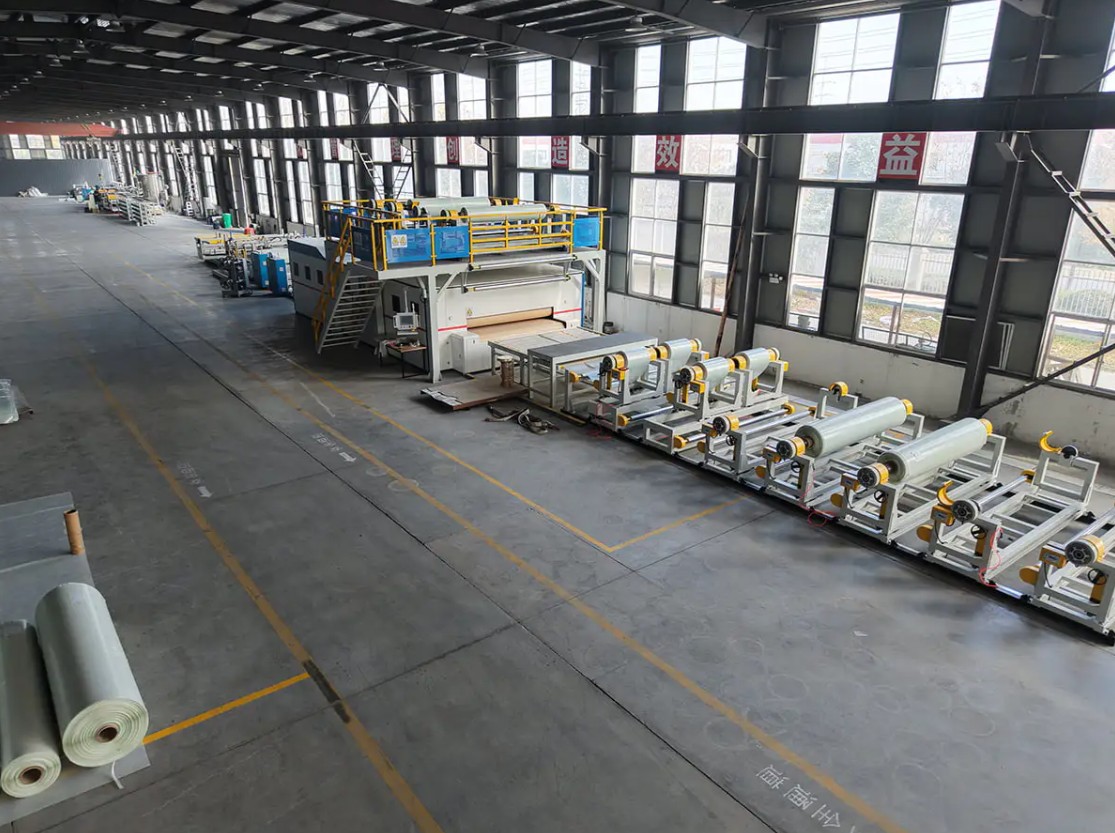
 Renk Kaplama Hattı Kaplama üretim hattı, otomatik ve akıllı süreçler sayesinde çok çeşitli uygulamalar için estetik açıdan hoş, dayanıklı ve işlevsel yüzey kaplamaları sağlar. Ürünü Görüntüle →
Rulo uygulamasını çok bölgeli kürleme fırınıyla eşleştiren renkli kaplama hattı, önceden kaplanmış alüminyum ve çelik bobinler için standart iş makinesidir. Bir hattın hem ince astar hem de daha ağır son kat işini kapsaması gerektiğinde, birleşik rulo ve püskürtme konfigürasyonu, daha yavaş geçiş ve daha dikkatli sıvı kullanımı pahasına iki makineye olan ihtiyacı ortadan kaldırır.
Yüzey Hazırlama ve Kürleme Tavanı Belirler
Yapışma hataları nadiren kaplama kafasında başlar. Değirmen yağı, oksit veya artık haddeleme emülsiyonunun temizleme aşamasından sağ çıktığı ve metal ile astar arasına oturduğu şerit yüzeyinde başlarlar. Bir ön arıtma temizleme hattı, alkali yağdan arındırma, iki aşamalı durulama, reçine sistemine uygun bir dönüştürme veya pasifleştirme adımı ve ani paslanma olmadan şeridi tamamen kuru bırakan bir kurutucu içermelidir.
Kürlenme ikinci tavandır. Santigrat derece cinsinden fırın ayar noktaları, şeridin ulaştığı en yüksek metal sıcaklığından ve reçine aktivasyon eşiğinin üzerinde kaldığı süreden daha az önem taşır. Kürlenme altında zayıf yapışma ve zayıf solvent direnci sağlar. Aşırı kürleme filmi kırılgan hale getirir, dolayısıyla dar bükülme yarıçaplarında çatlar. 0,3 mm'lik bir alüminyum bobin ve 1,2 mm'lik bir çelik bobin aynı hat hızında aynı sıcaklığa ulaşamayacağından alt tabaka kalınlığınız için en yüksek metal sıcaklığı penceresini isteyin.
Geri Ödemeyi Belirleyen Spesifikasyon Numaraları
Fiyatları karşılaştırmadan önce işi tanımlayan sayıları düzeltin. Bu değerler soruşturmaya ve daha sonra sözleşmeye aittir:
- Alt tabakanın genişlik ve kalınlık aralığı en ince ölçü de dahil olmak üzere çizgide kırışmadan ilerlemelidir.
- Genişlik boyunca ve bobin boyunca kaplama kalınlığı toleransı, bir hedeften ziyade ölçülen bir değer olarak belirtilir.
- Nominal kalınlıktaki hat hızı, sürücünün ulaşabileceği maksimum hız değil.
- Her fırın bölgesinde en yüksek metal sıcaklığı aralığı ve bekleme süresi.
- Web gerginlik aralığı ve bunu tutmak için kullanılan kontrol yöntemi.
- Bobin ağırlığı, iç çapı ve ürünler arasındaki geçiş süresi.
- Kabul testi yöntemi, örnekleme sıklığı ve başarısız bir denemenin bedelini kimin ödediği.
Kağıt üzerinde toplamlar ne kadar yakın görünse de, tolerans ve kabul yöntemini içermeyen bir alıntı, bunları belirten bir alıntıyla karşılaştırılamaz.
Kaplamanın Kompozit Panel Fabrikasında Yer Aldığı Yer
Kaplama ekipmanı nadiren tek başına durur. Bir alüminyum kompozit panel tesisinde kaplama hattı, daha sonra laminasyon aşamasında bir yapışkan film ve bir çekirdekle buluşan önceden kaplanmış bobin üretir. Her iki prosesin de yüzey enerjisi, astar kimyası ve film kalınlığı üzerinde anlaşmaya varması gerekir, çünkü kendi başına bant testini geçen bir kaplama, yangına dayanıklı bir çekirdeğe bağlanıp bir cephe paneline büküldüğünde yine de katmanlara ayrılabilir.
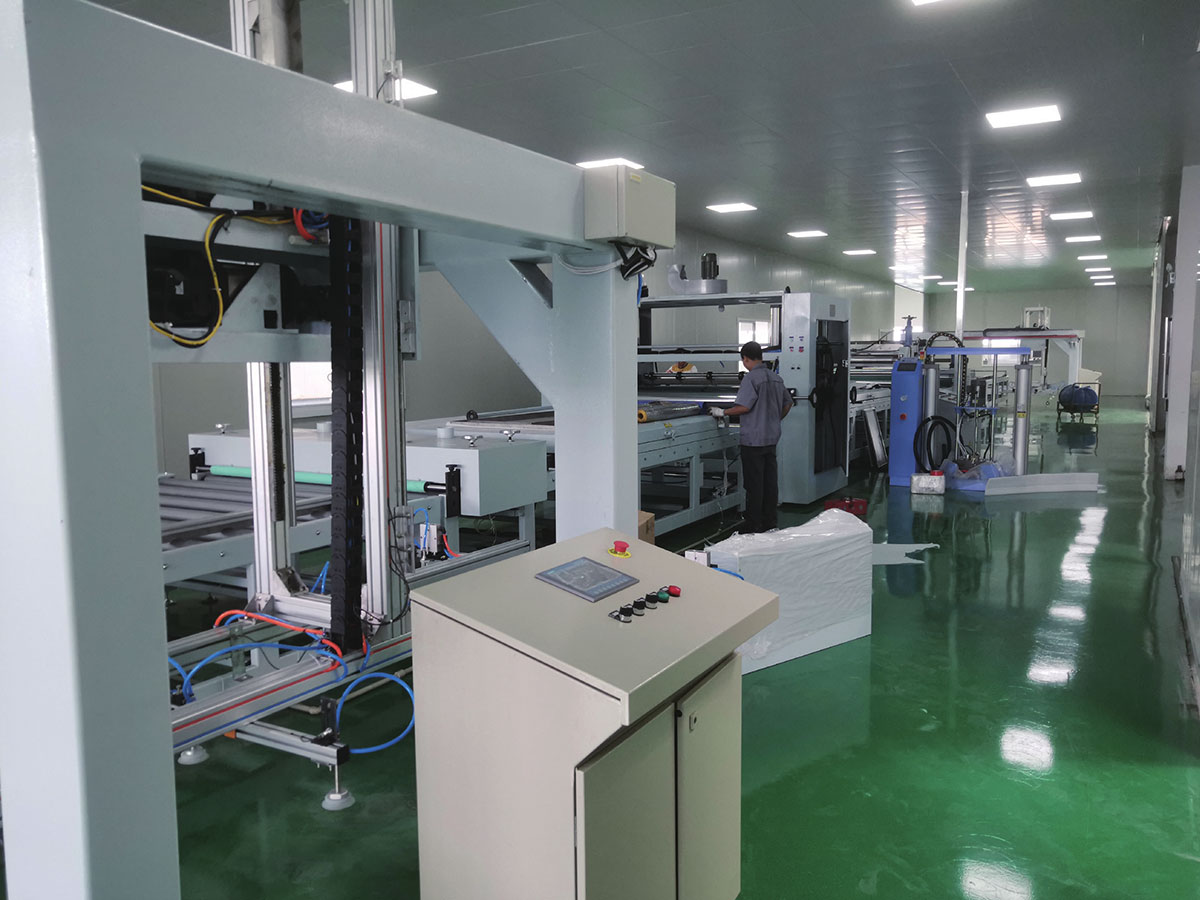
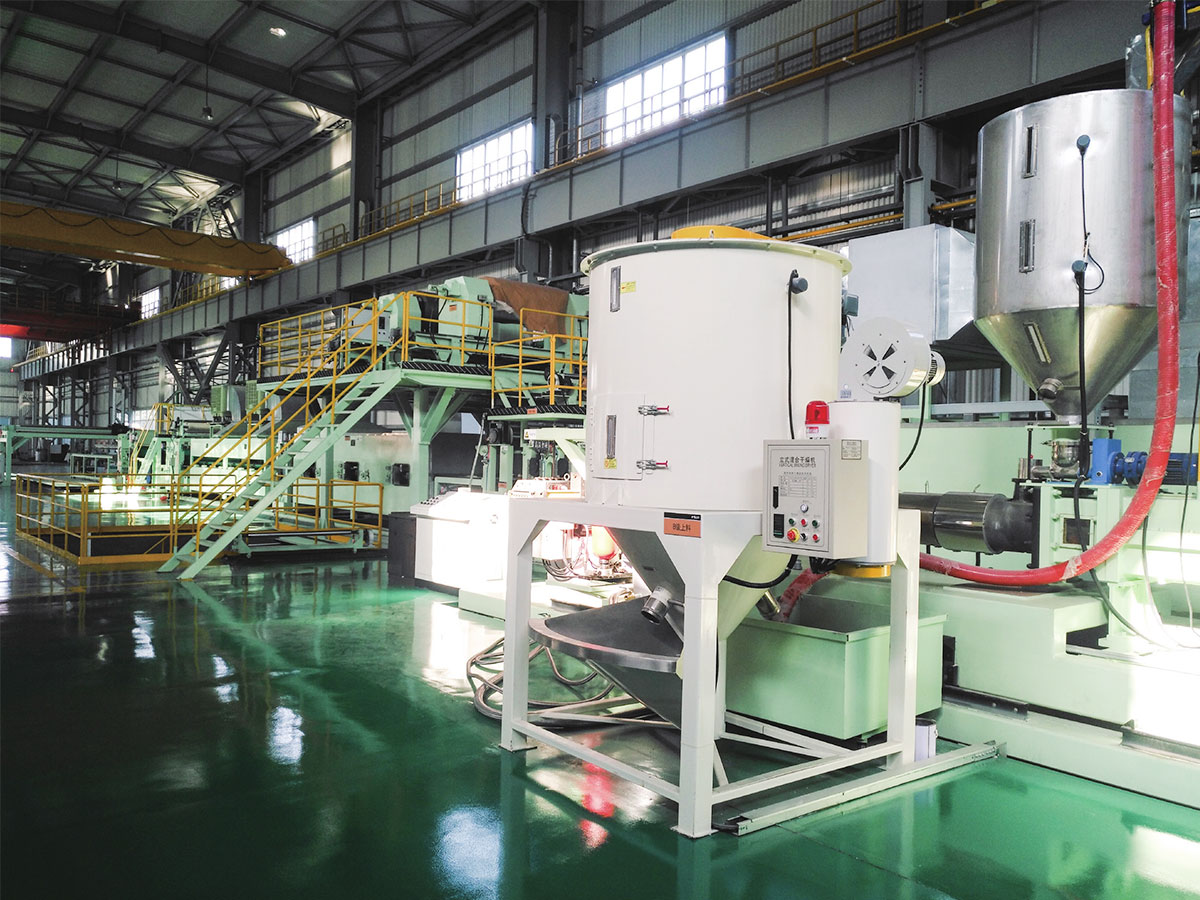
 PUR Kaplama ve Film Laminasyon Hattı PUR kaplama ve laminasyon hattı öncelikle çeşitli fonksiyonel filmlerin (dekoratif filmler, koruyucu filmler ve fonksiyonel filmler gibi) yüksek mukavemetli laminasyonu için kullanılır. Ürünü Görüntüle →
A2 ve B1 yangına dayanıklı alüminyum kompozit panel üretiminde kaplama aşaması ve kompozit aşaması genellikle birlikte belirtilir. Çekirdek sınıfı, yapışkan film ve kaplama sistemi bir zincir oluşturur ve en zayıf halka, bir test raporunun destekleyebileceği yangın performansını belirler.
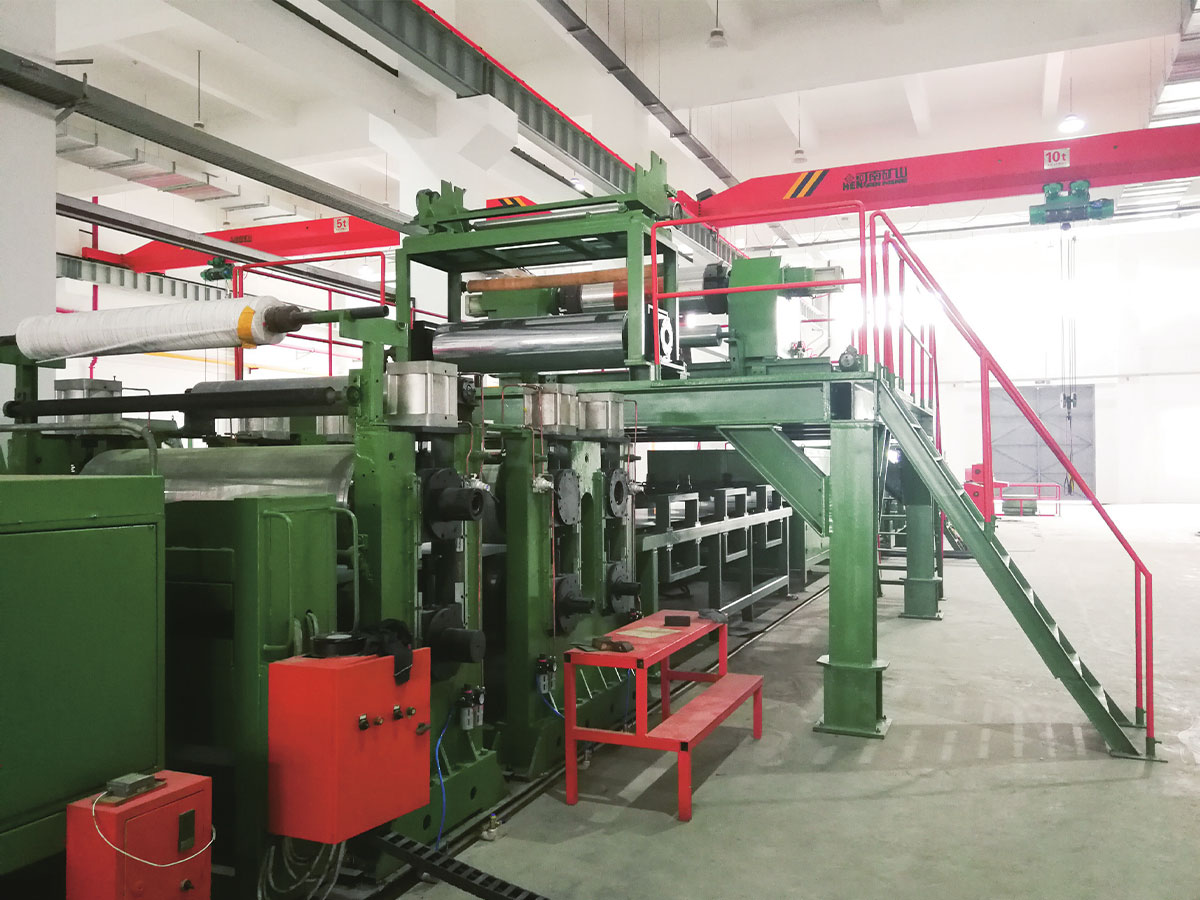
 A2 Metal Kompozit Panel Üretim Hattı 2012 yılında bağımsız olarak, özellikle Cl üretimi için tasarlanmış ikinci nesil sürekli laminasyon hattı olan A2 Metal Kompozit Panel Üretim Hattını geliştirdik. Ürünü Görüntüle →
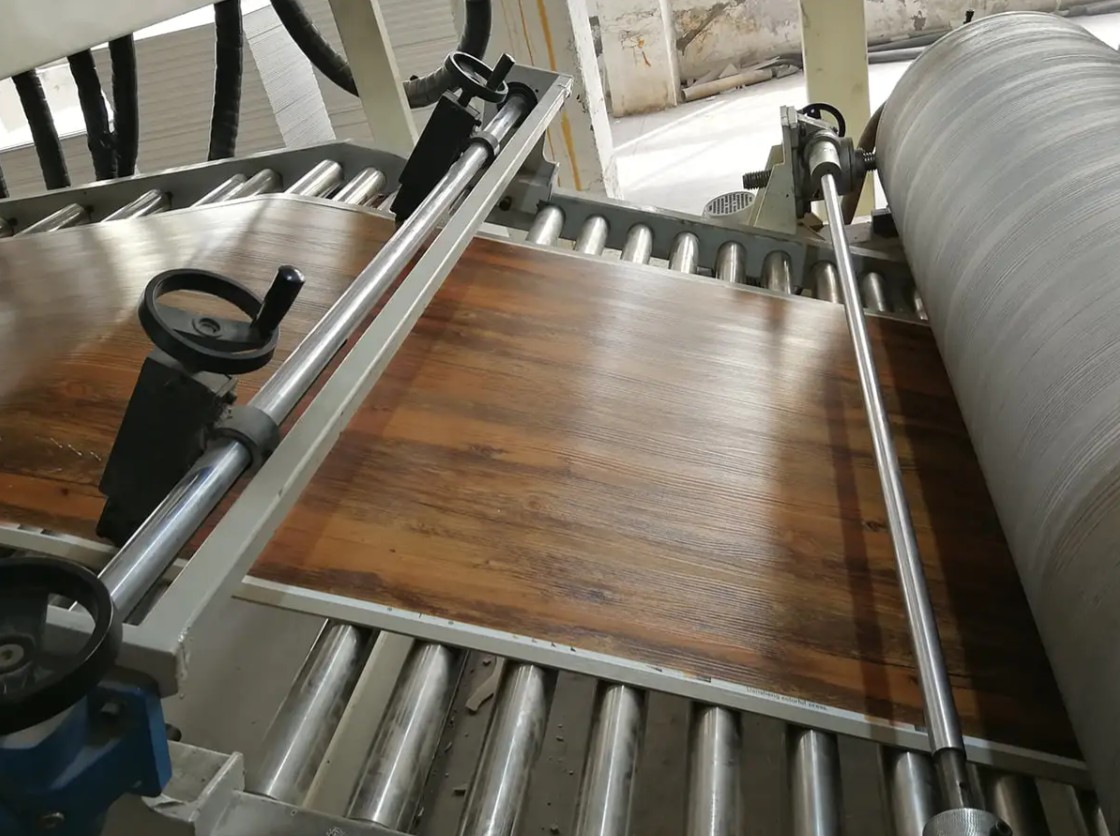
Aynı zamanda SPC döşeme, PVC ve PU deri veya sürekli fiber takviyeli termoplastik kompozitler de çalıştıran tesisler, farklı alt tabakalarla aynı mantıkla karşı karşıyadır. Kaplama veya laminasyon ünitesi, germe bölümü ve aşağı yöndeki kabartma ekipmanının, ayrı tekliflerden bir araya getirilmesi yerine tek bir hat olarak tasarlanması gerekir.
Taahhüt Etmeden Önce Tedarik Kontrolleri
Bu kontroller birkaç haftaya mal olur ve genellikle maliyetinden çok daha fazla tasarruf sağlar:
- Kendi alt tabakanızı kendi kalınlık aralığınızda, inşaatçının referans hattında veya ortak bir tesiste çalıştırın.
- Hangi parametrelerin garanti edildiğini ve kabul sırasında her birinin nasıl ölçüldüğünü sorun.
- Silindir yeniden taşlama aralıkları ve pompa contaları dahil yedek parça listesini doğrulayın.
- Yumuşak bir merdane aşındırıcı yüzeylerde aylar içinde tepesini kaybettiğinden, merdane sertliğini ve yüzey işlemini kontrol edin.
- Zemin yüklemesini, temel gerekliliklerini ve sağlamanız gereken tesisat bağlantılarını doğrulayın.
- Kurulum, devreye alma, operatör eğitimi ve devir teslim sonrasındaki destek düzenlemesi konusunda mutabakata varın.
Yaygın Arıza Noktaları ve Bunlardan Nasıl Kaçınılacağı
- Kenar kalınlığı kayması: genellikle silindir tepesi, kıstırma basıncı veya kaplama viskozitesi, pompa değil. Merkezi değil tam genişliği ölçün.
- Portakal kabuğu ve zayıf akış: solvent dengesini, kaplama sıcaklığını ve ilk fırın bölgesindeki rampayı kontrol edin.
- Bükme sonrası yapışma kaybı: normalde ön işlem kalıntısıyla birlikte yetersiz kürlenme veya aşırı kürlenme problemi.
- Çizgiler ve çizikler: Aşınmış kılavuz silindirler, hatalı ağ gerilimi veya silindir üzerinde kurumuş kaplama.
- Lamine filmin altında kabarcıklar: alt tabakada nem, aşırı yapışkan kaplama ağırlığı veya dengesiz kıstırma basıncı.
Her bobin için kaplama ağırlığını, en yüksek metal sıcaklığını ve gerginliğini kaydetmek, bir tesisin tutabileceği en ucuz teşhis aracıdır. Bir kusur ortaya çıktığında, günlük genellikle hangi parametrenin ilk önce taşındığını gösterir.
Tüm Çizgiyi Anlayan Bir İnşaatçı Seçmek
Kaplama ekipmanı bir katalog öğesi değil, bir sistemdir. Ön işlem, uygulama, kürleme, gerdirme ve sonraki işlemler aynı yüzeye ve aynı üretim hedefine göre boyutlandırılmalıdır. Kompozit panel hatları, film laminasyon üniteleri, kabartma makineleri ve tesviye ekipmanı da sağlayan bir inşaatçı, devreye alma gecikmelerinin çoğunun kaynaklandığı yer olan aralarındaki arayüzleri çözmek için kullanılır. Aynı tedarikçinin malzemeniz üzerinde bir deneme yapmasına ve çelik kesilmeden önce teknik özellikleri ayarlamasına da yardımcı olur.
Metal bobin kaplama hattının üretim avantajları makine broşürü yerine üretim ve hurda sayılarında görünün; bu nedenle kurulu kapasite yerine vardiya başına ölçülen çıktıyı isteyin.
Bir kaplama hattı, teklifte belirtilen hıza göre değil, tesisten çıkan bobinlere göre değerlendirilir. Fiyatı görüşmeden önce alt tabaka aralığını, kaplama kalınlığı toleransını, en yüksek metal sıcaklığı penceresini ve kabul yöntemini sabitleyin. Teklifleri bu temelde karşılaştırdığınızda önemli farklar görünür hale gelir.
Yeni bir kaplama, laminasyon veya kompozit panel hattı planlıyorsanız ve spesifikasyonun kendi malzemenize göre incelenmesini istiyorsanız, Alt tabaka ayrıntılarını ve hedef çıktıyı mühendislik ekibine gönderin ve toleransların yazılı olduğu bir hat konfigürasyonu isteyin.