
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Kesilip şekillendirildikten sonra boyanan bir alüminyum bobin, hala sürekli bir hat üzerinde bir bobin iken boyanmış aynı bobinden neredeyse her zaman metrekare başına daha pahalıdır. Bu ekonomik gerçek, ön boyalı alüminyumun kaplama, çatı kaplama, tabela ve alüminyum kompozit panel pazarının çoğunu neden tedarik ettiğini açıklıyor.
Kaplamalı alüminyum bobinde kalite üç yere bağlıdır: kaplama başlığına ulaştığında şeridin ne kadar temiz olduğu, başlığın filmi ne kadar doğru ölçtüğü ve fırının kürlemeyi ne kadar eşit şekilde sağladığı. Renk, parlaklık ve hizmet ömrü yalnızca boya markasından değil, bu üçünden kaynaklanmaktadır.
Alüminyum bobinin sürekli kaplanması nasıl çalışır?
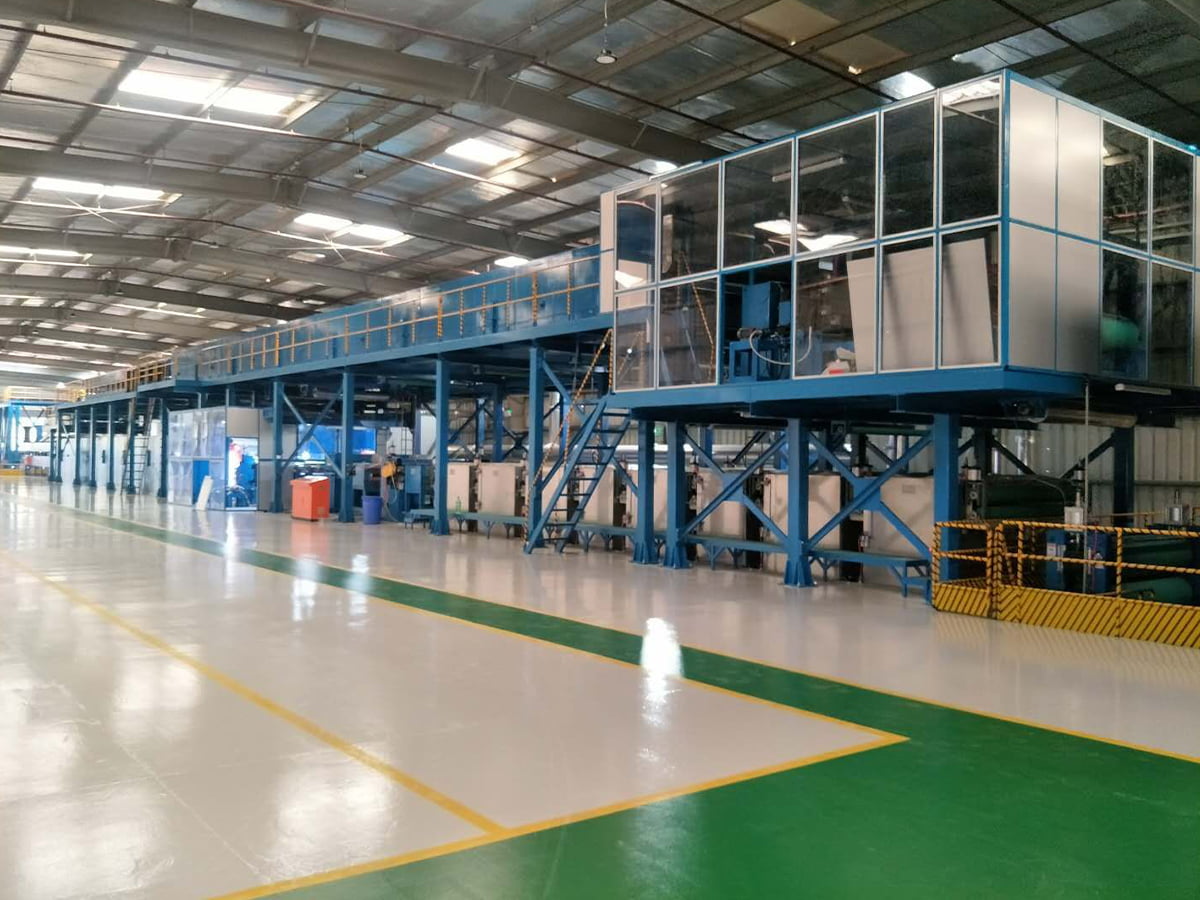
Bobin kaplama, şerit kesilmeden veya şekillendirilmeden önce metal şeride organik bir kaplama uygulayan sürekli, otomatik bir işlemdir. Alüminyum bobin olarak gelir, açılır, temizlenir, kimyasal olarak ön işleme tabi tutulur, kaplanır, kürlenir, soğutulur ve önceden boyanmış bobin olarak yeniden sarılır. Şerit sabit çalışma sırasında durmadığından film kalınlığı, kürlenmesi ve görünümü operatörün hissinden ziyade makine parametreleri tarafından belirlenir. Mimari çizgiler genellikle 600 ila 1600 milimetrelik şerit genişlikleri ve astar dahil 20 ila 27 mikrometrelik toplam kuru film ile dakikada 20 ila 60 metre hızla çalışır.
- Açma ve dikme: Çalışan bobinin kuyruğu bir sonraki bobinin kafasına birleştirilir ve dikiş, işaretleme silindirleri olmadan çizgiden geçmelidir.
- Biriktirme: Giriş akümülatörü şeridi depolar, böylece kaplama kafası ve fırın bobin değişimi sırasında çalışmaya devam eder.
- Temizleme ve ön işlem: alkalin temizleme, durulama, kimyasal dönüşüm kaplaması ve kurutma fırını. Bu aşama yapışmaya diğerlerinden daha fazla karar verir.
- Astar ve son kat: Rulo kaplayıcılar astarı uygular, bir flash-off bölümü solventi uzaklaştırır ve ardından son kat uygulanır.
- Kürleme: Çok bölgeli bir fırın, yalnızca havayı değil, metali de kimyanın ihtiyaç duyduğu en yüksek metal sıcaklığına getirir.
- Söndürme ve geri sarma: Soğutma, şeridi taşıma sıcaklığına getirir ve bitmiş bobin, kontrollü gerilim altında yeniden sarılır.
Şerit hazırlığı çoğu yapışma sonucuna karar verir
Eksik temizleme, dönüşüm kaplamasının eşit şekilde oluşmasını engeller ve arıza daha sonra bir bükülme veya kesme kenarı boyunca kaplama kaybı olarak ortaya çıkar. Bu nedenle temizleme bölümü, gerçekte çalıştırdığınız hat hızına yetecek kadar uzun olmalıdır ve kurumuş kimyasal kalıntı şeritler halinde doğrudan şerit üzerine aktarıldığı için ıslak bölüm silindirlerinin bir temizleme planına ihtiyacı vardır.
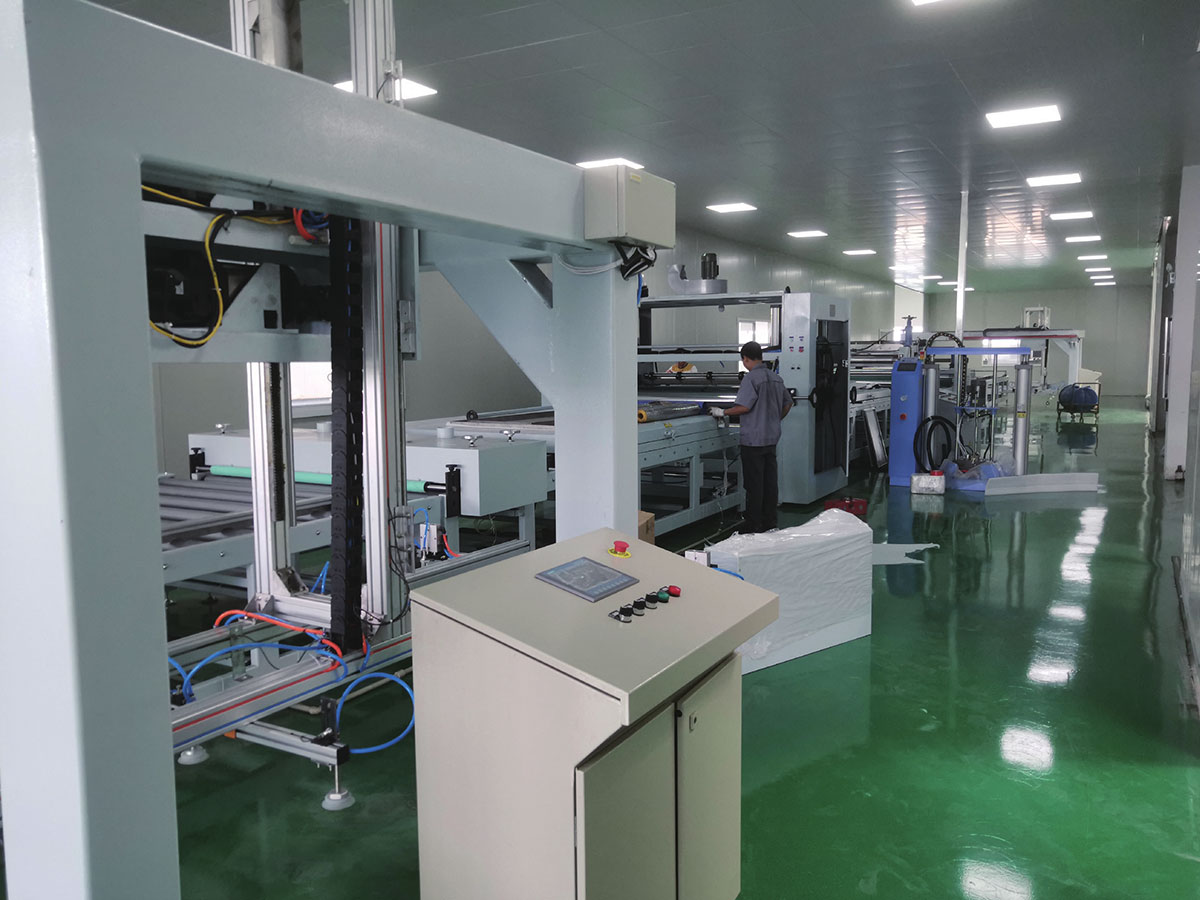
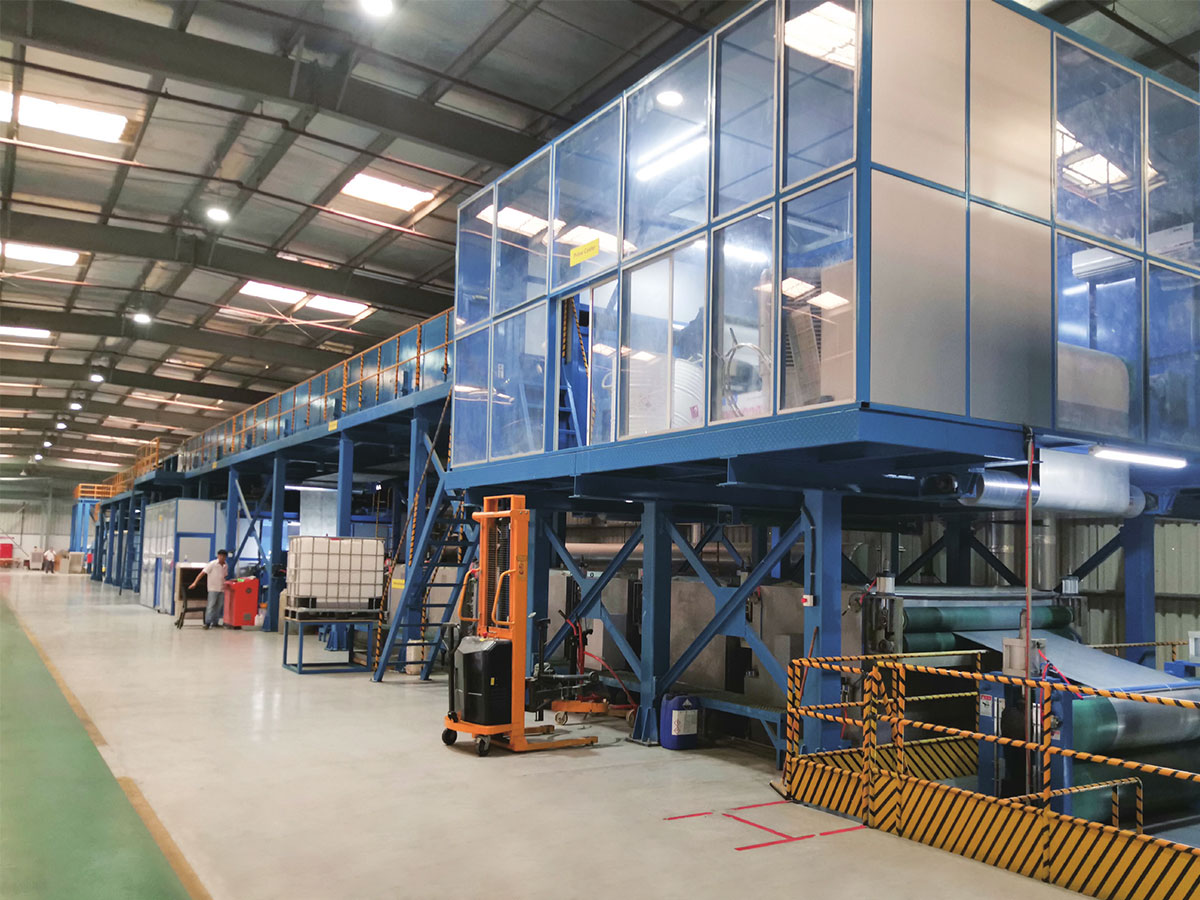
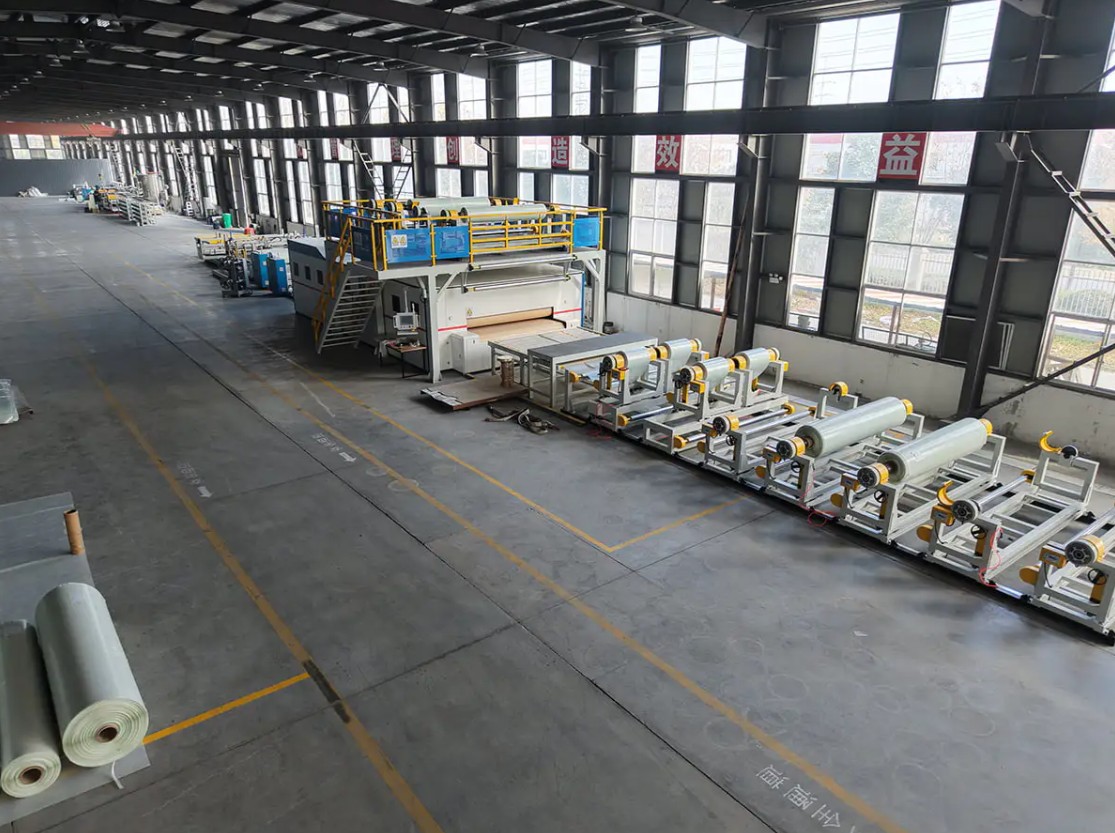
 Ön Arıtma Temizleme Hattı Metal yüzeylerin temizliği ve kimyasal dönüşüm kaplamalarının kalitesi, korozyon direncini, boya yapışmasını ve nihai ürün kalitesini doğrudan belirler. Ürünü Görüntüle →
Kaplama kafaları, film kontrolü ve kürleme
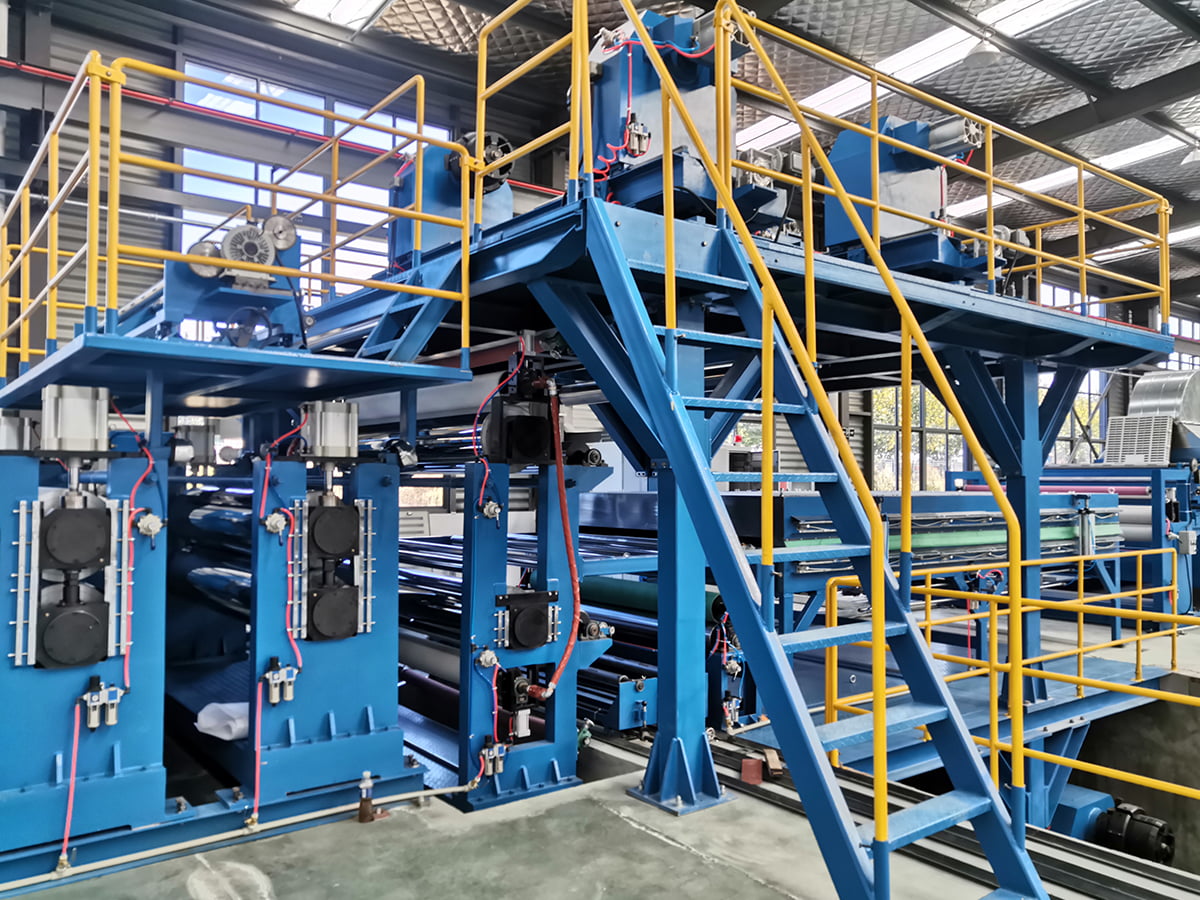
Hatlar üç rulolu veya dört rulolu kafaları kullanır. Üç rulonun bakımı daha kolaydır, dört rulo ise çok ince filmleri daha hassas bir şekilde kontrol eder ve aynı zamanda baskı yapan çizgilere de uygundur. Film kalınlığı aplikatör ile şerit arasındaki hız oranıyla ayarlanır, bu nedenle sabit hız ve sabit gerilim önce gelir. Daha da ileri giderek, yetersiz kürleme solvent direncine ve esnekliğe, aşırı kürleme ise renk ve sünekliğe mal olur. Kontrol değişkeni şeritte ölçülen en yüksek metal sıcaklığıdır; tipik olarak PVDF için 230 ila 249 santigrat derece ve polyester için 216 ila 232 santigrat derecedir. Fırını ayarlamadan önce pencereyi kaplama tedarikçisinden onaylayın.
Kaplama sistemleri ve her birinin uyduğu yerler
Tek bir kaplama her maruziyeti kapsamaz. Seçim, bitmiş ürünün karşılaşacağı ortama, daha sonra bobinin nasıl şekillendirileceğine ve renk ve parlaklığın ne kadar uzun süre dayanması gerektiğine bağlıdır.
| Kaplama sistemi | Tipik toplam kuru film | Tedavi penceresi | En uygunu | Ana sınırlama |
|---|---|---|---|---|
| polyester | 18 ila 25 mikrometre | 216 ila 232 C | İç paneller, tabelalar, hafif hizmet kaplamaları | Açık havada tebeşirlenme ve solma |
| Silikonla modifiye edilmiş polyester | 20 ila 25 mikrometre | 220 ila 235 C | Ilıman iklimlerde çatı ve duvar kaplaması | PVDF'den daha zayıf solvent direnci |
| PVDF | 23 ila 27 mikrometre | 230 ila 249 C | Dış cepheler, kıyı ve endüstriyel maruziyet | Daha yüksek maliyet, dar tedavi aralığı |
| Poliüretan | 20 ila 25 mikrometre | 210 ila 230 C | Film laminasyonu ve birinci sınıf iç kaplamalar | Depolamada nem hassasiyeti |
| Epoksi astar | 5 ila 7 mikrometre | Son kat tarafından ayarlanır | Yapışma ve korozyona neden olan taban katmanı | Kaplamasız bırakılırsa tebeşirler |
İki kural uygulanır. İnce veya pürüzlü bir astar üzerine uygulanan PVDF son kat, korozyonun açıkta kalan metalde başlaması nedeniyle kesim kenarında başarısız olmaya devam eder. Ve penceresinin alt kısmında kürlenen bir kaplama, görsel kontrolü geçse de aynı gün içinde solvent sürtme veya bükme testinde başarısız olabilir.
Kaplanmış bir bobini serbest bırakan testler
Sürüm testi hızlı, yıkıcı ve spesifiktir. Numuneler her bobinin başından, ortasından ve kuyruğundan gelir, çünkü doğru görünen bir parti yine de aşağıdakilerden birinde başarısız olabilir.
- Kuru film kalınlığı şerit üzerinde manyetik veya girdap akımı ölçer ile kabaca artı veya eksi 2 mikrometrelik bir toleransla okuyun.
- T-bükülme yapışması kaplama kaybını kontrol etmek için kuponun kendi üzerine büküldüğü ve bandın çekildiği; dış ürünlerin genellikle 1T veya 2T'yi geçmesi gerekir.
- MEK çift losyonları , uzun vadeli kimyasal performanstan ziyade kürlenme seviyesini gösterir.
- Ters etki Bu, kaplamanın yalnızca yavaş bir bükülmeye değil, ani deformasyona da dayandığını doğruluyor.
- 60 derecede parlaklık ve renk farkı , yan yana oturacak paneller için genellikle yaklaşık 1,0 veya daha sıkı tutulan delta E ile onaylı numuneye göre ölçülmüştür.
- Tuz spreyi veya neme maruz kalma , genellikle 1000 saattir ve her parti için değil kalifikasyon için kullanılır.
Bu kontroller ucuz ve tekrarlanabilirdir, ancak dış hava koşulları verilerinin yerini almazlar ve hiçbir zaman yayınlanmış penceresinin dışında kürlenen bir kaplamayı yayınlamamalıdırlar.
Kaplama hattının belirlenmesi: önemli olan sayılar
Hat alımları genellikle fiyatla başlar ve getiriyi belirleyen detaylarla biter. Bu öğeler, bir sözleşme imzalanmadan önce yazılı olarak düzeltilmeye değerdir.
- Şerit genişliği ve kalınlık aralığı Gerçekte koşacağınız en dar genişlik de dahil olmak üzere, silindir taçları bir aralığın kenarlarında farklı davranır.
- Hat hızı ve bobin değişim süresi Akümülatör kapasitesi hattın bobinler arasında ne kadar süre çalışacağını belirlediğinden.
- Kaplama kafası konfigürasyonu , üç rulolu veya dört rulolu ve astar, son kat ve herhangi bir arka kat için kaç başlığın takıldığı.
- Fırın bölgeleme ve tepe metal sıcaklık kontrolü iyileştirme penceresini hem en düşük hem de en yüksek hat hızında tutma yeteneği de dahil.
- Ön arıtma bölümü uzunluğu ve kimyası , hat hızıyla eşleştirilir, böylece temas süresi kısa sürede değişmez.
- Gerginlik dengeleme ve şerit gerginlik kontrolü düzlüğü, kaplama düzgünlüğünü ve dikişten şeritleri etkiler.
- Renk değişim süresi ve yedek parça desteği , nadiren bir alıntıda görünen ancak her vardiyada ortaya çıkan rakamlar.
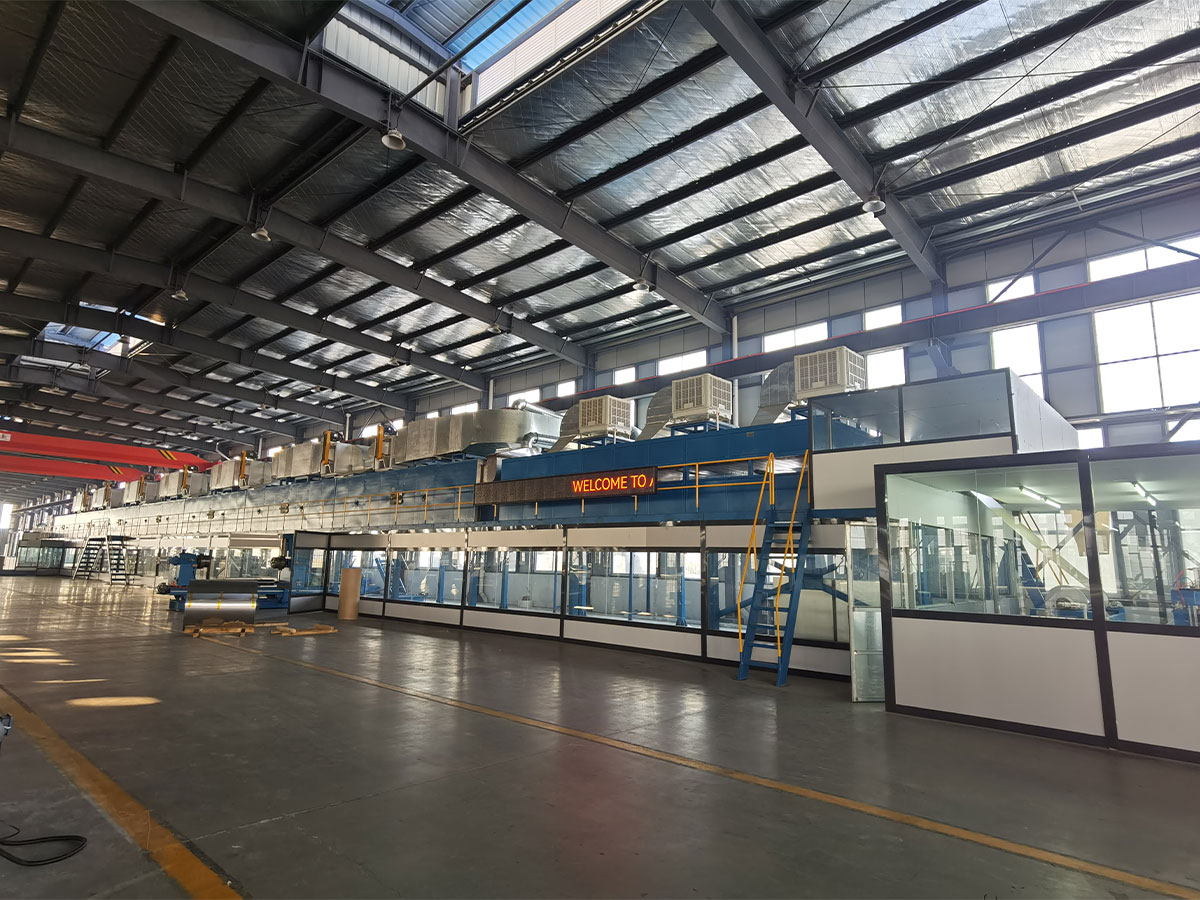
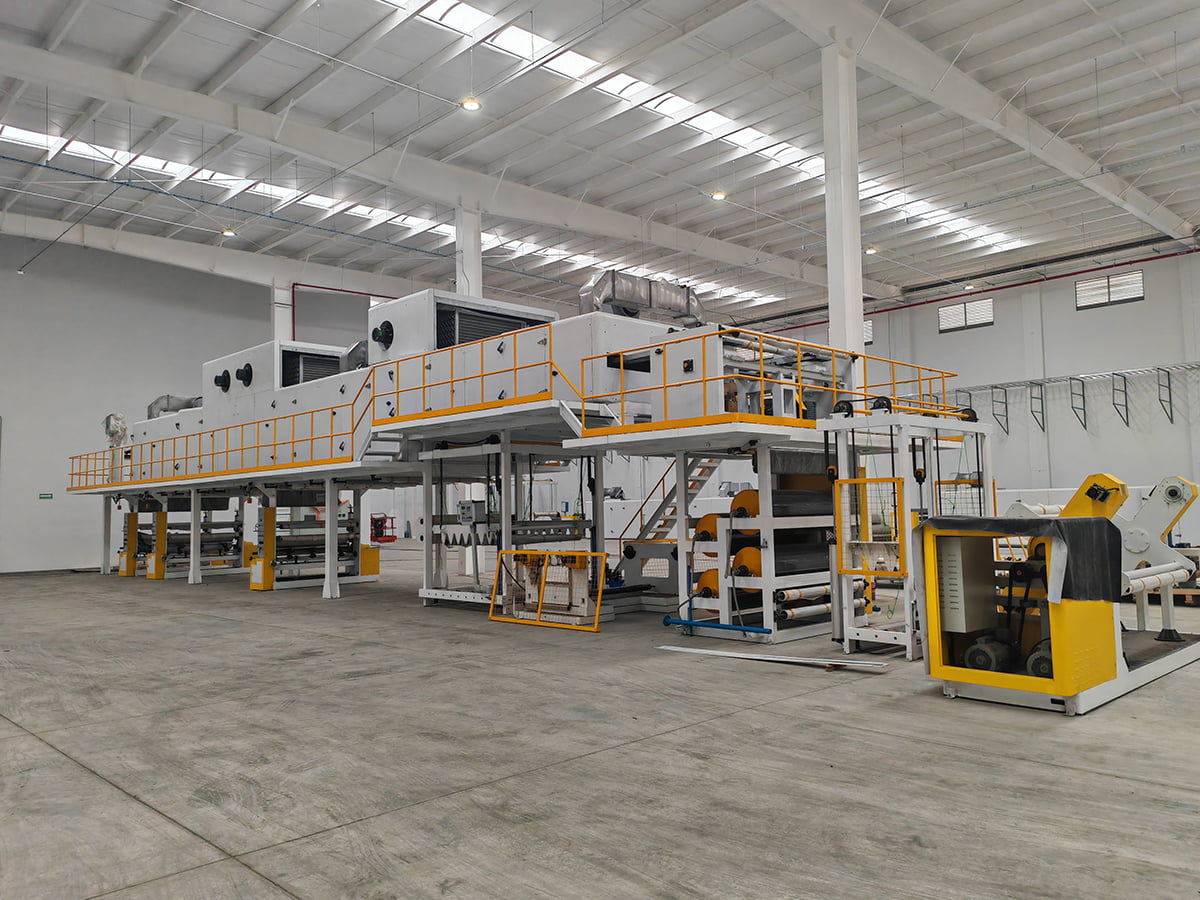
 Renk Kaplama Hattı Kaplama üretim hattı, otomatik ve akıllı süreçler sayesinde çok çeşitli uygulamalar için estetik açıdan hoş, dayanıklı ve işlevsel yüzey kaplamaları sağlar. Ürünü Görüntüle →
Alıcılar ayrıca hattın bir kaplama kimyasından diğerine değişimi nasıl gerçekleştirdiğini ve aynı ekipmanın baskı veya film laminasyonunu çalıştırıp çalıştıramayacağını sormalı çünkü bu seçenekler makinenin ömrü boyunca ürün karışımını değiştiriyor. Nominal hız tek başına çok az karar verir, bu nedenle metal bobin kaplama hattının üretim avantajları Broşürdeki rakama göre yıllık üretim ve geçiş kayıplarına göre daha iyi karar verilir.
Kusurlar, nedenleri ve ilk düzeltmeleri
Çoğu kaplama problemi tekrarlanır ve çoğu şerit temizliğine, film ölçümüne veya kürlenmesine dayanır.
| Kusur | Muhtemel sebep | İlk düzeltme |
|---|---|---|
| Kaplama kesme kenarı boyunca kalkar | Kenarda ince astar veya eksik ön işlem | Astar filmini ve temizleme temas süresini kontrol edin |
| Bobin yönünde uzanan çizgiler | Kirlenmiş rulo veya kurumuş kimyasal kalıntı | Temiz kaplama ve ıslak bölüm silindirleri |
| Portakal kabuğu görünümü | Çözücü tutma veya eşit olmayan film bölünmesi | Flash-off bölgesini ve silindir hızlarını ayarlayın |
| Bir partide renk kayması | Bobinler arasındaki en yüksek metal sıcaklığı değişimi | Bobin başına şerit sıcaklığını kaydedin ve kürleme penceresini yeniden kontrol edin |
| Sertleştikten sonra kabarcıklanma | Şerit üzerinde nem veya yetersiz kürlenme | Kurutma fırınını kontrol edin ve durulayın |
| Zayıf bükülme yapışması | Aşırı sertleştirme veya kalınlık aralığının dışında astarlama | Tepe metal sıcaklığını düşürün ve astar filmini doğrulayın |
Kaplama hattı için tedarikçi seçimi
İki tedarikçi aynı hat hızını ve şerit genişliğini teklif etse de yine de çok farklı ekipmanlar sunabilir, bu nedenle bir inşaatçının kaplama hattı dışında ne yaptığını sormak faydalı olacaktır. Aşağı yönde kullanılan malzemeleri de sağlayan bir tedarikçi, ekipmanın yalnızca nasıl çekildiğini değil, üretimde nasıl davrandığını da anlar.
Merkezi Huai'an, Jiangsu'daki Jinhu Ekonomik Kalkınma Bölgesi'nde bulunan JiangSu XieCheng Intelligent Equipment Co., Ltd., metal bobin kaplama ve baskı hatları, ön işlem temizleme hatları, PUR ve film laminasyon hatları ve kombine rulo ve sprey kaplama hatları inşa ediyor. Makine geçmişi, önceki şirketin alüminyum kompozit panel laminasyon makineleri ve renk kaplama hatları üretmeye başladığı 2004 yılına kadar uzanıyor. Artık Jiangsu Aludeco New Materials'ın makine yan kuruluşu olarak faaliyet gösteriyor ve aynı zamanda A2 ateş çekirdekli bobin, ön kaplamalı alüminyum bobin ve polimer bağlama filmi de sağlıyor, böylece mühendisler kaplamalı bobini makinenin her iki tarafından da görebiliyor.
Daha geniş ALMINE grubu içinde operasyon, A2 sınıfı yangına dayanıklı alüminyum kompozit panel ve üretim ekipmanı için il mühendislik teknolojisi araştırma merkezi olarak tanınmaktadır ve AA notu kalite kredi notuna sahiptir. A2 sınıfı alüminyum kompozit panel serisi, Jiangsu'nun ilk ana ekipman ve ana bileşen seti olarak adlandırıldı. Daha geniş ürün yelpazesi, teslimattan sonra uzaktan destek, yerinde servis ve yedek parçalarla desteklenen metal kompozit panel hatlarını, SPC döşeme hatlarını, PVC ve PU deri kaplama hatlarını, CFRT kompozit hatlarını ve standart dışı özelleştirilmiş ekipmanları kapsamaktadır.
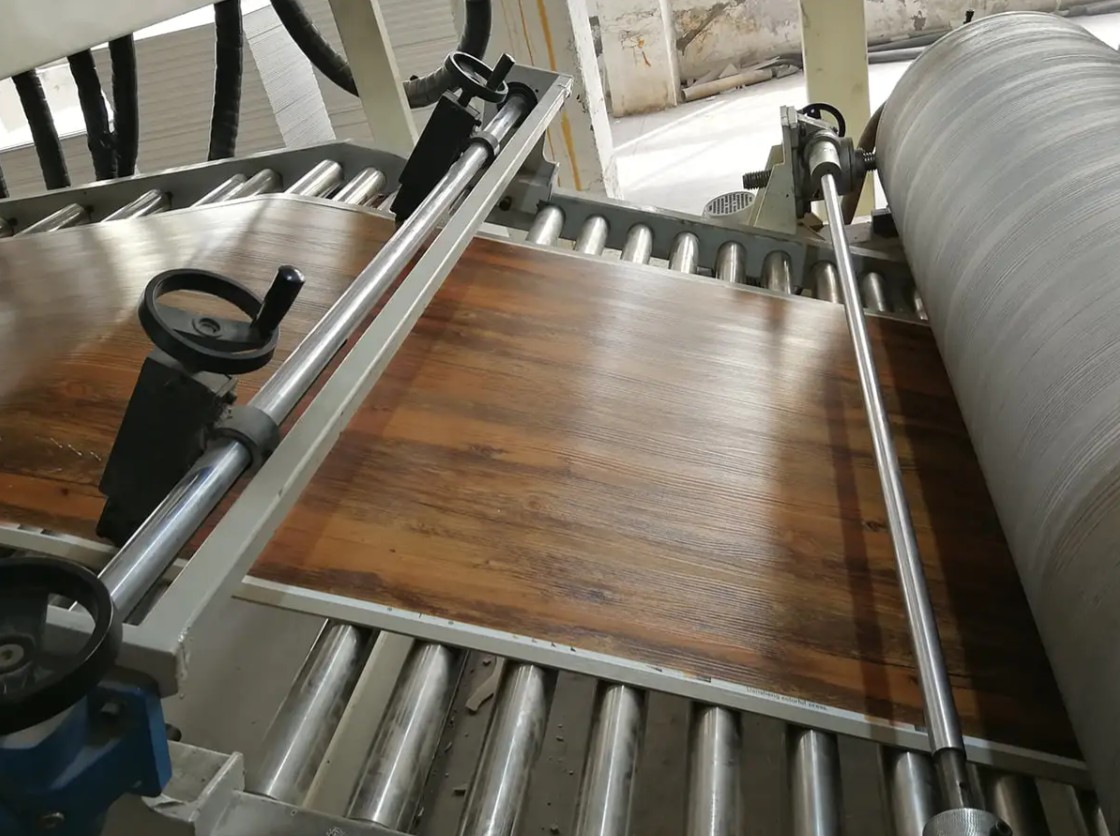
 Alüminyum/Çelik Rulo Kaplama ve Baskı Hattı Ekipman Aksesuarları Ürünü Görüntüle →
Teklifleri karşılaştırırken, yukarıda belirtilen teknik özellikler listesini teklif edilen ekipmanın yanına koyun ve sevkıyattan önce fabrikada en yüksek metal sıcaklığının ve film toleransının nasıl doğrulandığını sorun. Bu konuşma genellikle ciddi inşaatçıları katalog satıcılarından ayırır. Mühendislik ekibine şu adresten ulaşabilirsiniz: iletişim sayfası belirli bir proje için şerit genişliğini, kaplama kimyasını ve hedef çıktıyı tartışmak.
Alüminyum bobinin kaplanması her tesiste aynı disiplini ödüllendirir: şekillendirmeden önce sürekli çalışma, şerit temizliğinin sıkı kontrolü, film ölçümü ve sertleştirme. Yalnızca fiyatına göre satın alınan bir hat, değişim süresindeki zayıflıklarını, renk şikayetlerini ve kenar korozyonunu iki veya üç yıl sonra göstermeye eğilimlidir.
Bu üç değişkeni doğru anlayın, gerisi gelecektir. Renk korunur, bükülmeler hayatta kalır, kenarlar en son kesilir ve bobin, cepheye ulaştığında vaat edilen spesifikasyona göre davranarak hattan ayrılır.