Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

"3A kompozitleri" terimi birçok bağlamda karşımıza çıkmaktadır. Mimarlar ve inşaatçılar için akla, dünyada en yaygın kullanılan alüminyum kompozit panel markalarından bazılarının arkasındaki şirketi getiriyor. Ancak bir üretici için bu isim daha pratik bir soruyu gündeme getiriyor: 3A kompozitlerini cephe mühendisliğinde bir referans noktası haline getiren aynı yangın derecelerini, düzlük toleranslarını ve yüzey kalitesini karşılayan kompozit paneller üretmek için ne gerekiyor? Cevap, yalnızca malzeme biliminden çok, alüminyum bobinleri ve yangına dayanıklı çekirdek malzemeleri bitmiş birleştirilmiş panele dönüştüren sürekli üretim teknolojisinde yatmaktadır. Doğru kompozit panel üretim hattını seçmek Bu sorunun pratikte yanıtlandığı yer burasıdır.
Panel Üretiminde 3A Kompozitlerin Anlamı
Üretimi tartışmadan önce referansın tanımlanmasına yardımcı olur. 3A kompozitler ürün ailesi olarak polietilen, alev geciktiricili, mineral dolgulu A2 çekirdekli alüminyum kompozit panelleri; sandviç yapımı için sert köpük ve balsa çekirdek malzemeleri; ve tabela ve grafik gösterimde kullanılan yazdırılabilir sayfalar. Ticari olarak panel üreten herkes için bunlardan en önemlisi yangına dayanıklı alüminyum kompozit paneldir. Böyle bir panelin performansı üç değişken tarafından belirlenir: çekirdeğin mineral içeriği, alüminyum yüzeyler ile çekirdek arasındaki yapışma kuvveti ve panelin uzunluğu boyunca kalınlık toleransı. Her üç değişkene de yalnızca hammaddeler değil, üretim hattı karar veriyor.
Bu grafik, üç yaygın çekirdek tipindeki mineral dolgu payını karşılaştırmaktadır. Standart bir polietilen çekirdek, kabaca yüzde 30 oranında mineral dolgu içerir, bu da ona hafiflik ve iyi şekillendirilebilirlik sağlar, ancak yangına karşı davranışı kötüdür. Alev geciktirici B1 çekirdeği, alüminyum hidroksit ve diğer yanıcı olmayan dolgu maddeleri kullanılarak mineral payını yaklaşık yüzde 65'e çıkarır. Bir A2 çekirdeğinin, Avrupa yangın güvenliği sınıfları tarafından tanımlanan yanmazlık testini geçebilmesi için en az yüzde 90 dakikaeral içeriğine sahip olması gerekir. Uygulamada, burada gösterildiği gibi yüzde 92 oranında mineral içeren bir çekirdek, birçok panel üreticisinin hedeflediği şeydir. Yüzde 65'ten yüzde 92'ye sıçrama sadece kimyayı değil, aynı zamanda çekirdek malzemenin sürekli bir üretim hattı içinde akma, sıkışma ve bağlanma biçimini de değiştiriyor. Bu nedenle A2 özellikli bir hat, farklı malzemeyle çalışan aynı B1 hattı olamaz; makine tasarımı, ısıtma profili ve rulo basıncının hepsinin uyarlanması gerekir.
A2 Yangın Derecelendirmesi: Yeni Temel
A2 sınıflandırması önemlidir çünkü Avrupa, Orta Doğu ve giderek Asya'daki yüksek bina cepheleri ve kamu binalarında artık A2 sınıfı paneller kullanılmaktadır. Panelin yangına katkıda bulunmaması için çekirdek en az yüzde 90 oranında mineral malzeme ve sınırlı organik bileşenler içermelidir. Bu trendin ekipman alımları açısından pratik sonuçları var. Yalnızca PE veya B1 çekirdek üretebilen bir hat satın alan bir üretici, kompozit panel pazarının en hızlı büyüyen segmentinin dışında kalacaktır. Her büyük cephe projesi, bir yangın testi sertifikası isteyerek panele ön yeterlilik kazandırır. Üretim hattınız tutarlı mineral içeriğine sahip A2 malzeme sunamıyorsa hiçbir sertifikanın faydası olmaz.
Üretim Hattının Gerçekte Neye Karar Verdiği
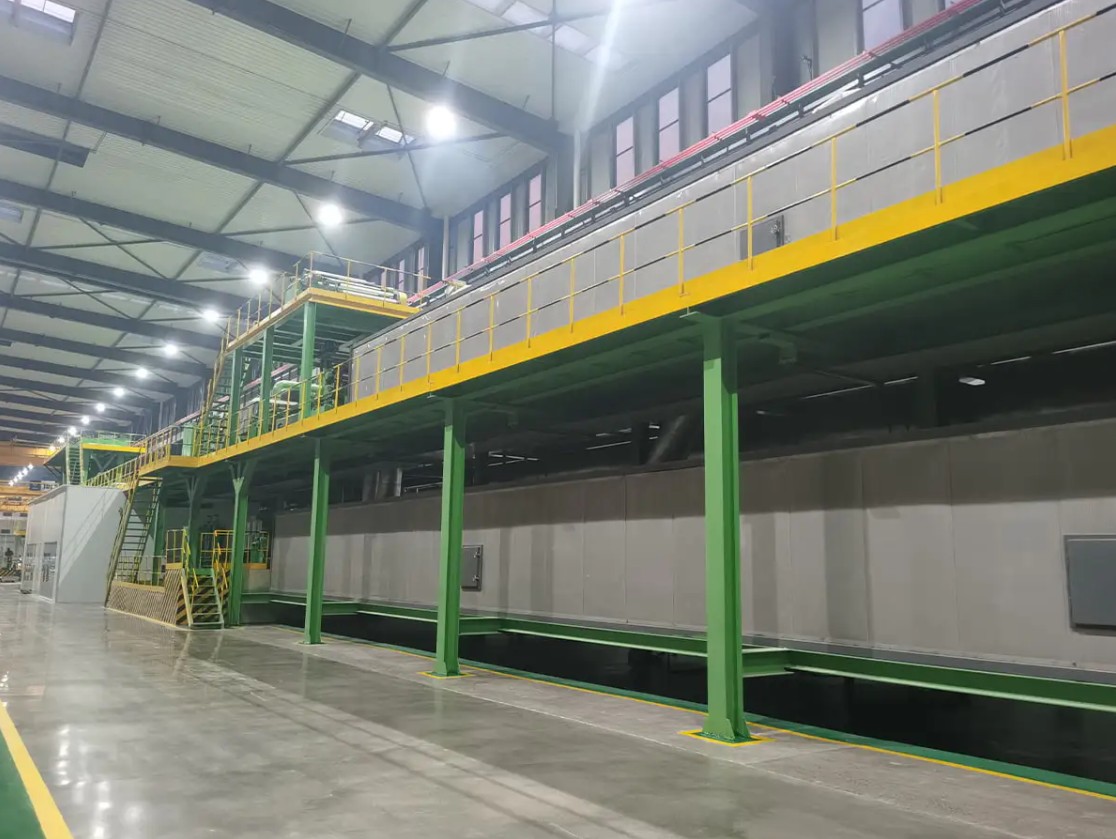
Sürekli bir metal kompozit panel üretim hattı, bir dizi akümülatör, ısıtma tüneli, rulo laminasyon istasyonu, bant presleri, soğutma bölümleri ve kesme veya geri sarma istasyonlarından oluşur. Her istasyon nihai panel kalitesine katkıda bulunur. Çekirdek tabaka ilk önce reçine, dolgu maddeleri ve katkı maddelerinden birleştirilir ve kontrollü bir kalınlıkta ekstrüzyona tabi tutulur. Alüminyum bobin temizlenir ve ön işleme tabi tutulur, böylece yapıştırıcı kimyasal olarak oksit tabakasına bağlanabilir. Daha sonra düzenek, ısının yapıştırıcıyı etkinleştirdiği ve basıncın katmanları havayı hapsetmeden birbirine bağladığı bant presine girer. Basınç genişlik boyunca eşit değilse, panelde kenar dalgalanması veya çalışma sahasındaki düzlük toleransını aşacak bir yastık etkisi oluşacaktır. Hava cepleri sıkışırsa panel fabrikada düz görünebilir ancak cephede ısıya maruz kaldığında kabarabilir. Tüm bu riskler panel operatörü tarafından değil, ekipman seçimi aşamasında ele alınmaktadır.
Çizgi grafik, 2020'den 2026'ya kadar küresel ACP pazarında A2 dereceli alüminyum kompozit panellerin payını göstermektedir. Trend çizgisi 2020'de yüzde 28'den başlıyor ve her yıl yükselerek 2026'da tahmini yüzde 67'ye ulaşıyor. Bu büyüme, yangına duyarlı sektörlerdeki sıkılaşan bina düzenlemelerinden kaynaklanıyor. 2022 yılında birçok Avrupa şehri, belirli bir yüksekliğin üzerindeki binaların cephe malzemeleri için minimum yangın sınıfını yükseltti. 2024 yılında Körfez bölgesindeki ülkeler de benzer gereklilikleri takip etti. Sonuç, panel üreticileri için net bir sinyaldir: A2 üretimi için kapasite artık isteğe bağlı değildir. 2024'ten önce A2 özellikli hatlara geçen tedarikçiler yatırımlarının bir kısmını şimdiden geri almış durumdayken, bekleyenler daha kalabalık bir pazar ve daha düşük marjlarla karşı karşıya kalacak.
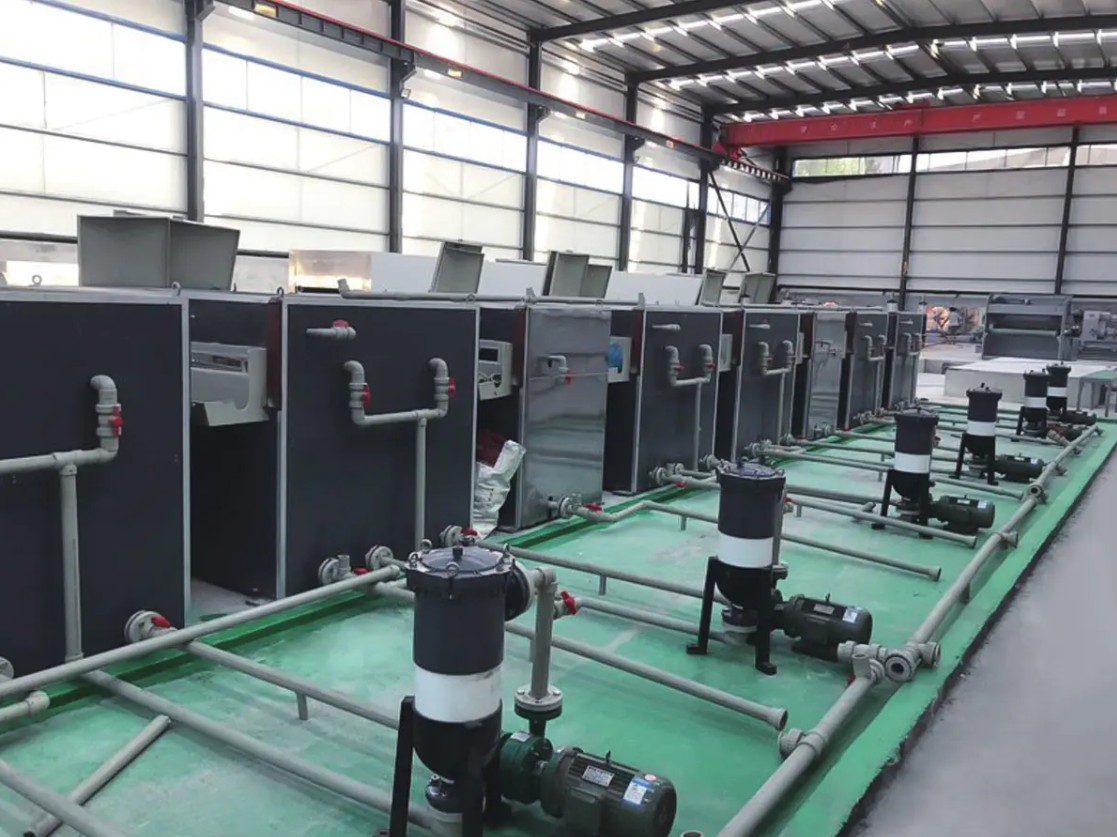
Panel yüzey kalitesini etkileyen faktörlerden bir diğeri de boyalı alüminyum bobinin kaynağıdır. Bobin kaplamayı kendi bünyesine getiren panel üreticileri, renkleri hassas bir şekilde eşleştirebilir, teslimat sürelerini kısaltabilir ve boyalı rulo satışından ek kar elde edebilir.
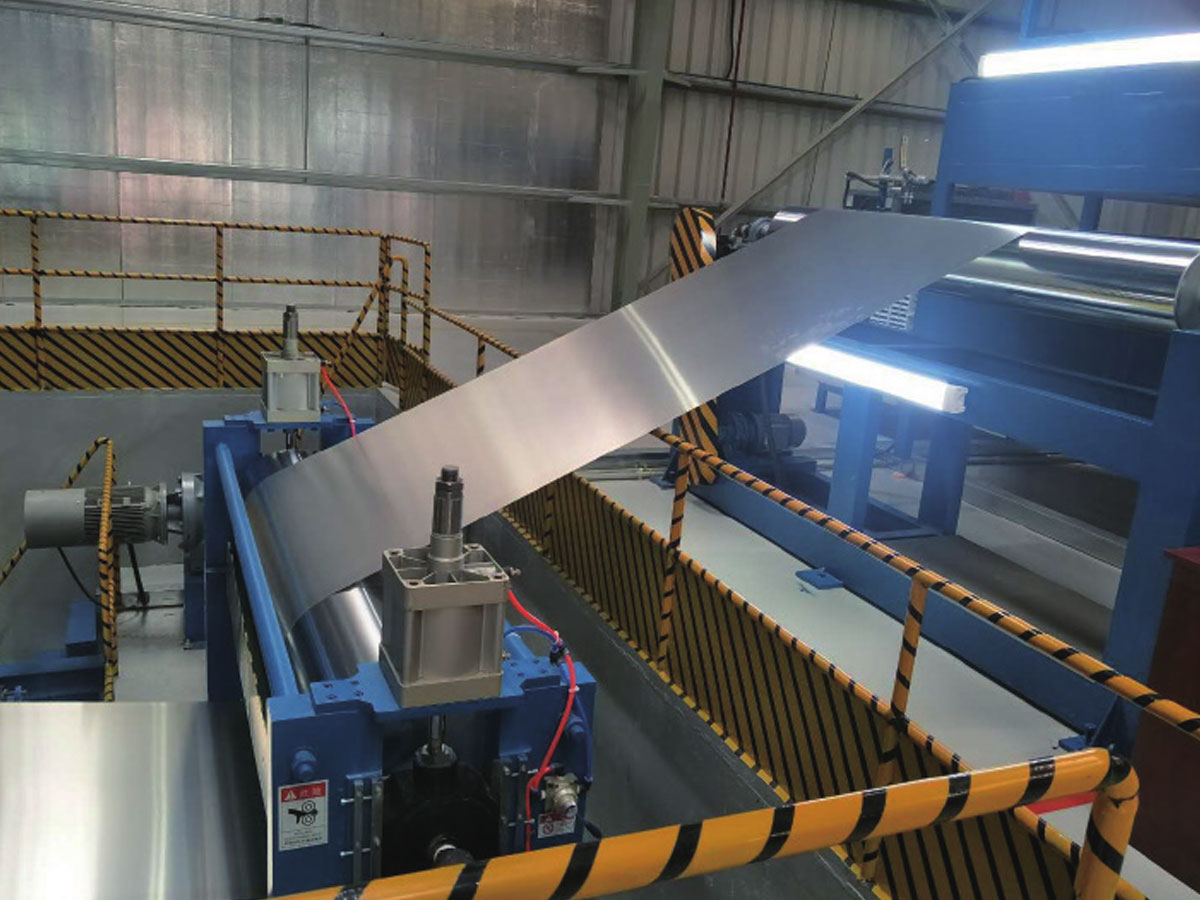 Boyalı Alüminyum Rulo için Renkli Kaplama Hattı Bu hat, dayanıklı kaplamalı bobinler üretmek için ön arıtmayı, otomatik püskürtmeyi ve kürlemeyi birleştirir. Panel üreticileri için hassas renk eşleştirme ve daha kısa teslimat süreleri sağlayan şirket içi bobin kaplamayı destekler. Ürünü Görüntüle →
Üç Hatlı Konfigürasyonların Karşılaştırılması
Üç ortak konfigürasyon pazara hakimdir. Seçim, yangın derecelendirme stratejisine, hedef çıktı hacmine ve üreticinin sunmak istediği ürün yelpazesine bağlıdır.
| Hat Yapılandırması | Maksimum Yangın Sınıfı | Günlük Çıkış | Çekirdek Değişim Zamanı | Göreceli Yatırım |
|---|---|---|---|---|
| A2/B1 iki yönlü hat | A2 | 3.000 panel | 40 dakika | Yüksek |
| A2 bobin hattı | A2 | 4.800 panel | 90 min | Çok Yüksek |
| PE/B1 FR hattı | B1 | 3.600 panel | 10 dakika | Orta |
Bunlardan ilki A2/B1 çift yönlü metal kompozit panel üretim hattıdır. Üreticinin maça beslemesini değiştirerek ve proses sıcaklıklarını ayarlayarak A2 ve B1 ürünleri arasında geçiş yapmasına olanak tanır. Bu, hem cephe pazarına hem de iç dekorasyon pazarına hizmet veren üreticiler için tercih edilen konfigürasyondur çünkü A2 talebi düşük olduğunda bile ekipmanı meşgul tutar.
 A2/B1 Çift Amaçlı Metal Kompozit Panel Üretim Hattı Bu hat, tek bir platformda A2 yangına dayanıklı ve PE/B1 çekirdekler arasında geçiş yaparak hem cephe hem de iç pazara hizmet eder. Esnekliğe ihtiyaç duyan üreticiler için ekipman kullanımını ve yatırım getirisini artırır. Ürünü Görüntüle →
İkincisi ise sürekli bobin formunda A2 kompozit malzeme üreten A2 bobin üretim hattıdır. Bu mimari genellikle daha yüksek hızda çalışır ve metrekare başına daha düşük işçilik maliyeti sağlar çünkü yapıştırma ve soğutma tek bir sürekli geçişte yapılır. Bobin formatı aynı zamanda dilme ve kesme gibi sonraki proseslerin panel elleçlemeden yürütülmesine de olanak tanır, böylece bitmiş panel başına toplam üretim maliyeti genellikle bu üçü arasında en düşük olanıdır.
 Sürekli ACP Üretimi için A2 Bobin Üretim Hattı Bu sürekli bobin hattı, A2 kompozit malzemeyi daha yüksek hızda ve metrekare başına daha düşük işçilik maliyetiyle üretir. Panel işleme gerek kalmadan aşağı yönde dilme ve kesme işlemlerini mümkün kılar ve genellikle en düşük toplam üretim maliyetini sağlar. Ürünü Görüntüle →
Üçüncüsü PE veya B1 FR ACP kompozit hattıdır. Standart PE çekirdekleri ve alev geciktirici çekirdekleri işler ancak A2 malzeme üretemez. Bina kuralları sıkılaştıkça pazardaki rolü giderek azalıyor, ancak yangın gerekliliklerinin daha az katı olduğu iç paneller, tabelalar ve dekoratif kaplamalara odaklanan üreticiler için yararlı bir giriş noktası olmaya devam ediyor.
Çubuk grafik, üç hat konfigürasyonu için günlük panel çıktısını karşılaştırır. A2/B1 iki yönlü hattı, A2 modunda çalışırken günde yaklaşık 3.000 standart panel üretirken, A2 bobin hattı, sürekli makaradan makaraya çalışma nedeniyle günde yaklaşık 4.800 panele ulaşıyor. PE/B1 FR hattı günde 3.600 panel arasında yer alıyor çünkü daha basit süreci daha hızlı rulo değişimlerine izin veriyor ancak daha düşük termal yük uyguluyor. Bu sayılar, tipik 300 metre uzunluğundaki bir panel hattı için büyüklük sırası değerlerini temsil eder; gerçek çıktı panel kalınlığına, çekirdek yoğunluğuna ve otomasyon derecesine bağlıdır. Bir yatırımcı için önemli olan, A2 bobin hattının, daha pahalı olmasına rağmen, giriş seviyesi hattına göre günde yaklaşık yüzde 60 daha fazla üretim sağlamasıdır. Bu nedenle, satın alma fiyatı daha yüksek olsa bile, rulo hattı için panel başına sermaye maliyeti daha düşük olma eğilimindedir.
Üretim Hattı Tedarikçisi Nasıl Değerlendirilir?
Tedarikçileri karşılaştırırken taban fiyatın ötesine bakmalı ve dört alana dikkat etmelisiniz. Bu alanlar, ekipmanın ilan edilen kapasitede çalışıp çalışmayacağını ve panellerin gerekli yangın testlerini geçip geçmeyeceğini belirler.
- Çekirdek dozajlama ve karıştırma doğruluğu. Bir A2 çekirdeğinin yüzde 90'ın üzerinde mineral dolgu payına ihtiyacı vardır. Hattın ne tür tartım besleyicileri ve sürekli karıştırıcılar kullandığını ve bunların ne sıklıkta kalibre edildiğini sorun.
- Laminasyon sıcaklık kontrolü. Alüminyum ile çekirdek arasındaki yapıştırıcı dar bir sıcaklık aralığında etkinleşir. Hat yalnızca açma-kapama ısıtması kullanıyorsa bağ kuvveti panelin uzunluğu boyunca değişecektir.
- Web gerginliği ve takip sistemi. İki alüminyum bobin aynı anda açıldığında, kırışıklıkları ve kaymayı önlemek için hattın yüzde 1 oranında gerginlik kontrolüne ihtiyacı vardır.
- Satış sonrası yapı. Sürekli bir üretim hattı, üç vardiya halinde çalışan yüksek değerli bir varlıktır. Tedarikçinin belgelenmiş bir servis ağına, yedek parça envanterine ve uzaktan teşhis yeteneğine sahip olması gerekir.
Radar grafiği, üç hat konfigürasyonunu beş boyutta karşılaştırıyor: yangın derecelendirme kapasitesi, üretim çıktısı, malzeme esnekliği, sermaye maliyeti ve işletme maliyeti. A2 bobin hattı, en yüksek çıktı ve yangına dayanıklılık kapasitesine ulaşır ancak ürün türleri arasında hızlı geçiş için en yüksek sermaye maliyetini ve en düşük esnekliği taşır. A2/B1 iki yönlü hat, yangın dayanımı ve esneklik arasında eşit bir denge sunar, ancak çıkış, özel bir bobin hattından biraz daha düşüktür. PE/B1 FR serisi, sermaye maliyeti ve işletme maliyeti açısından cazip olmaya devam ediyor, ancak düşük yangına dayanıklılık özelliği, sıkı yangın gerekliliklerine sahip bina projelerinde onu yetersiz kılıyor. Yeni kapasite planlayan çoğu üretici için A2/B1 çift yönlü hattı en rasyonel başlangıç noktasıdır çünkü B1 pazarını dışlamadan A2 kapasitesi sunar. Halihazırda olgun bir B1 müşteri tabanına sahip olan ve büyümek isteyen üreticiler, A2 bobin hattını daha iyi bir yükseltme yolu olarak görebilirler.
Sonuç olarak
"3A kompozitler" sadece bir marka adı değildir; pazarın alüminyum kompozit panellerden beklediği kalite ve yangın güvenliği düzeyinin kısaltmasıdır. Doğru üretim hattını seçmek, üreticinin bu beklentiyi ticari bir ürüne nasıl dönüştüreceğidir. Yangın derecelendirme stratejisiyle başlayın, ardından çıktı gereksiniminin, hammadde kullanılabilirliğinin ve zemin alanının mimariye karar vermesine izin verin. Halihazırda A2 özellikli ekipman teslim etmiş bir hat üreticisi ile konuşun ve uygulama alanınızda referans isteyin. A2 talebinin 2026'da hala arttığı göz önüne alındığında, kararın ertelenmesi, tam olarak en iyi marjı ödeyen projelerden reddedilecek panellerin üretilmesi anlamına geliyor. Seçeneklerinizi belirli bir ürün yelpazesiyle karşılaştırmak istiyorsanız, doğrudan üreticiyle iletişime geçin ve amaçladığınız temel malzemeleri ve yıllık çıktıyı tartışın.