Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Dakikada 12 metre hızla çalışan sürekli bir metal kompozit hattı hayal edin. Laminasyon bölümü hızını koruyor ancak ilk bobinlerde yüzey çizgileri, kenar dalgalanmaları ve ara sıra katmanlara ayrılma görülüyor. Arıza ana basında değil. Merkez sıcaklığı değişiyor, alüminyum şerit düzgün şekilde temizlenmemiş ve geri sarıcı eşit olmayan bir gerilim uyguluyor. Bunların hepsi, ana makinenin gerçekten tasarım hızında satılabilir çıktı gönderip gönderemeyeceğine karar veren destek sistemleri olan yardımcı ekipmanlara atanan işlerdir.
İmalatta yardımcı ekipman ne anlama geliyor?
Resmi olarak yardımcı ekipman, birincil süreci kendisi gerçekleştirmek yerine destekleyen herhangi bir makine veya sistem anlamına gelir. Plastik enjeksiyon kalıplamada yardımcı ekipmanlar arasında hazneli kurutucular, vakumlu yükleyiciler, soğutucular, kalıp sıcaklık kontrolörleri ve granülatörler bulunur. Taramada, takviye pompaları, yüzer boru hatları ve tarak gemisinin çalışmasını sağlayan kontrol sistemleri bulunur. Ticari araçlarda arka liftler, vinçler, kompresörler ve hidrolik alet sistemleri bulunur. Her durumda model aynıdır: Ana ünite ürünü şekillendirir, şekillendirir veya hareket ettirir ve yardımcı üniteler etrafındaki malzemeyi hazırlar, besler, soğutur, kurutur, bitirir, denetler veya işler.
Bir sistem yardımcısının çağrılması onun isteğe bağlı olduğu anlamına gelmez. Metal kompozit panel hattında, alüminyum bobinin haddeleme yağını kıstırma noktasına taşıması durumunda ana laminatör temiz bir yapışma oluşturamaz. Çekirdek tabaka ıslanırsa bağ gücünü koruyamaz. Sargı gerilimi birkaç dakikada bir değişirse kare panel üretemez. Yardımcı işlevler tüm hattın pratik çalışma kapsamını tanımlar.
Sürekli pano ve bobin hatlarında dört yardımcı ekipman grubu
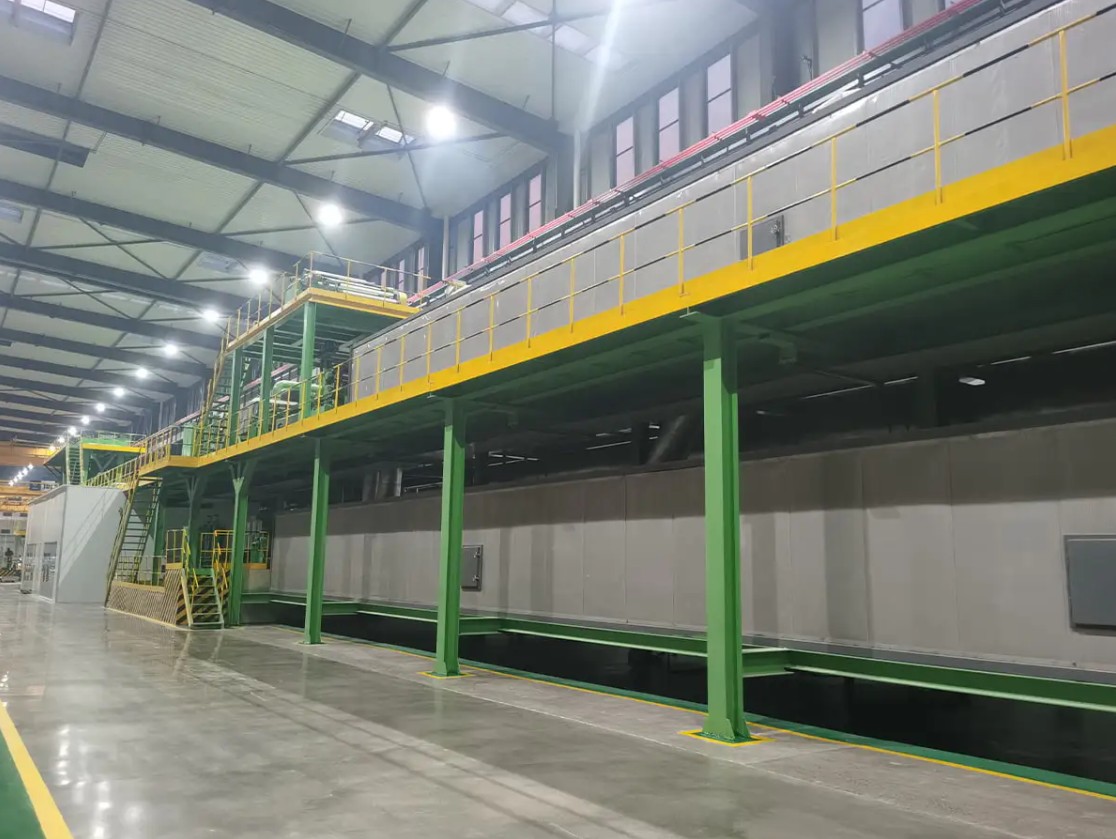
Metal kompozit paneller veya kaplamalı bobinler için sürekli bir hat, her tesiste aynı sırayı takip eder: şerit girişi, yüzey işlemi, kaplama veya laminasyon, kürleme, son işlem ve geri tepme. Hemen hemen her düzende dört yardımcı grup görünür. Şeridin ne kadar temiz olduğuna, proses sıcaklığının ne kadar stabil olduğuna, ürünün ne kadar son halini alacağına ve son bobinin ne kadar iyi sarılacağına onlar karar verir.
| Grup | Birincil görev | Tipik donanım | Göz ardı edildiğinde sonuç |
|---|---|---|---|
| Malzeme hazırlama | Kaplama veya laminasyondan önce şeridi temizleyin, ısıtın ve hizalayın | Açıcılar, akümülatörler, ön işlem temizleme hatları | Kaplama hataları, laminasyon boşlukları, tutarsız yapışkan ıslatma |
| Proses şartlandırma | Kaplama sırasında sıcaklığı, kürlemeyi ve ısı girdisini kontrol edin | Fırınlar, soğutucular, sıcaklık kontrol üniteleri, ısıtma bölgeleri | Yetersiz kürlenmiş kaplama, eğimli paneller, zorla hat hızının azaltılması |
| Yüzey bitirme ve dönüştürme | Doku, profil, film veya boy kesme formatları ekleyin | Kabartma makineleri, film laminatörleri, kanal açma hatları, makaslar | Düşük katma değer, ekstra kullanım, bitmiş panellerin teslim edilememesi |
| Geri tepme ve taşıma | Gerginliği koruyun, şekli düzeltin ve sıkı son bobinler oluşturun | Bobin yeniden haddeleme hatları, gerginlik dengeleyiciler, geri sarıcılar | Teleskoplu bobinler, kenar hasarı, tekrarlanan şerit kırılması |
Malzeme hazırlama ve temizleme
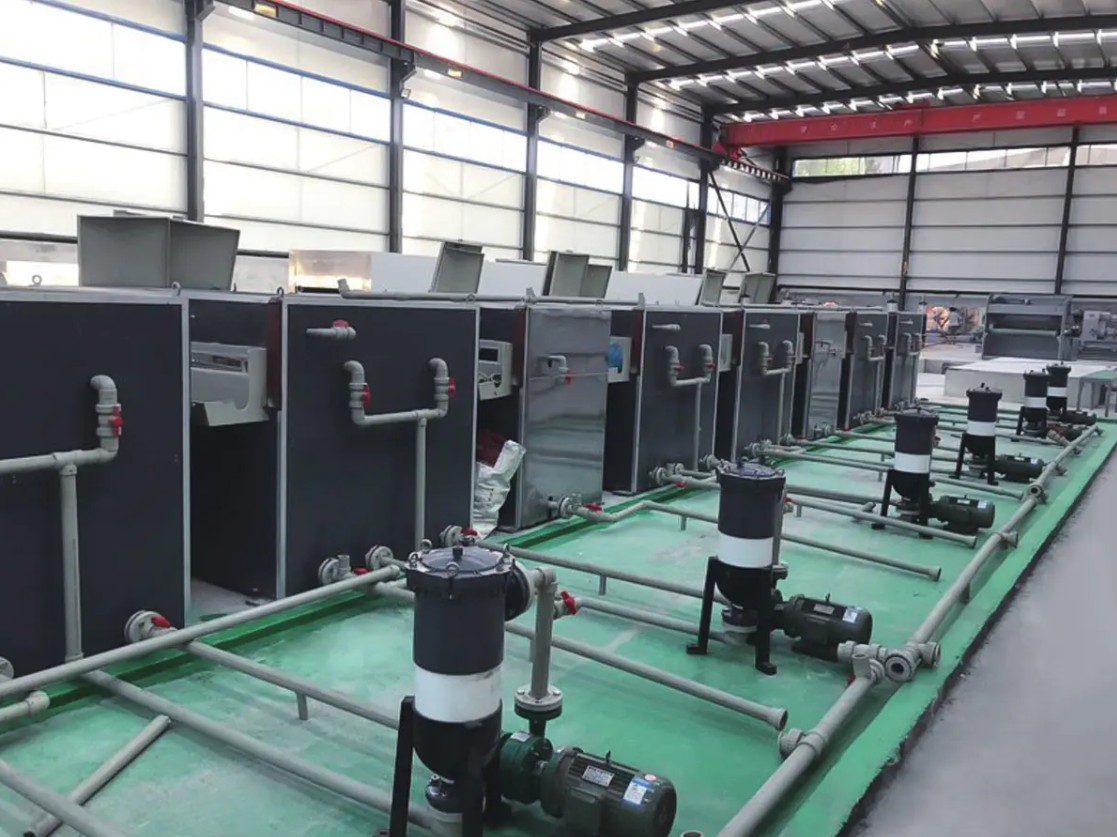
Kaplamanın güvenilir bir şekilde yapışması için alüminyum veya çelik yüzeyin yağ, toz ve oksitten arındırılmış olması gerekir. Ön arıtma temizleme hattı kimyasal banyo konsantrasyonunu, durulama suyu sıcaklığını ve kurutma bölümünü kontrol eder. Çıktısı, kaplamanın yapışmasını ve nihai korozyon direncini doğrudan değiştirir. Küçük bir pH kayması, dönüşüm katmanı ağırlığını, kaplamanın sahada birkaç gün sonra soyulmaya başlamasına yetecek kadar azaltabilir.
 Metal Bobin Yüzey İşlemi için Ön Arıtma Temizleme Hattı Bu temizleme hattı, kaplamadan önce yuvarlanan yağı, tozu ve oksitleri gidererek yapışmayı ve korozyon direncini doğrudan etkiler. Metin, en küçük pH sapmalarının bile kaplama arızasına neden olabileceğini ve bu ekipmanın sonraki kalite açısından kritik hale gelebileceğini vurguluyor. Ürünü Görüntüle →
Yüzey bitirme ve dönüştürme
Laminasyon veya kaplamadan sonra malzemenin hala ürün haline gelmesi gerekiyor. Kabartma makineleri doku ekler, film laminatörleri koruyucu veya dekoratif film uygular ve kanal açma ve kesme ekipmanları müşterilerin sipariş ettiği genişlikleri ve formatları oluşturur. Bu makineler normalde ana prosesin aşağısında bulunur ancak her metrekarenin teslim edilen değerini kontrol ederler.
Panellere Doku ve Sertlik Eklemek için Kabartma Makinesi Kaplamanın ardından kabartma, estetiği ve yapısal gücü artıran üç boyutlu desenler ekler. Bu makine, her metrekarenin teslim edilen değerini kontrol ederek, müşteri spesifikasyonlarını karşılayan özelleştirilebilir dokular ve hassasiyet sağlar. Ürünü Görüntüle → Geri tepme ve taşıma
Sürekli proses hatları nihai ürünleri değil bobinleri üretir. Bobin yeniden haddeleme hattı, kusurları gidermek, teleskoplamayı geliştirmek ve bir sonraki üretim adımının gerektirdiği tam uzunluğu veya görüntüyü ayarlamak için kesilmiş veya kaplanmış bobinleri geri sarar. Gerginlik kontrolü kritik öneme sahiptir; eşit olmayan gerilim, ince alüminyumu kalıcı olarak gerebilir ve satılabilir bir bobini hurdaya dönüştürebilir.
Bitirme ve Muayene için Bobin Yeniden Haddeleme Üretim Hattı Bu yeniden haddeleme hattı, kusurları gidermek ve tam uzunlukları ayarlamak için bobinleri geri sarar, yayar ve inceler. Eşit olmayan gerilim ince alüminyuma kalıcı olarak zarar verebileceğinden gerilim kontrolü hayati önem taşır; bu nedenle bu ekipman, bir bobinin satılabilir ürün haline gelip gelmeyeceğini doğrudan belirler. Ürünü Görüntüle → Yardımcı ekipman neden gerçek çıktı performansını belirler?
Birincil makine teorik üretim hızını belirler. Yardımcı ekipman, teorik hızın yüzde kaçının kabul edilen ürün haline geleceğine karar verir. Bu nedenle her yardımcı grup, ana pres veya kaplama kafasıyla aynı mühendislik ilgisini hak eder.
Bunu, toplayabileceğiniz sayılar olarak değil, tipik bir katkı şekli olarak okuyun. Giriş bölümündeki kirlenme daha sonraki kusurları çoğalttığı için genellikle ilk önce malzeme hazırlığı ortaya çıkar. Sıcaklık ve kürleme kontrolü ikinci sırada yer alır çünkü kaplama ve laminasyon sabit bir ısı eğrisine bağlıdır. Yüzey bitirme ve dönüştürme doğrudan ürün değeri katar. Kesme ve geri sarma, verimi ve taşıma kaybını etkiler. Yardımcı gruplar birlikte çalıştığında hat sürekli olarak gerçek tasarım hızına yakın çalışabilir. Bunu yapmadıklarında en iyi ana baskı makinesi bile telafi edemez.
Yardımcı ekipmanın ihmal edilmesinin gizli maliyeti
Ön arıtma banyosu kimyasının yalnızca haftada bir kez kontrol edildiği bir bobin kaplama hattını düşünün. pH yavaşça kayar, dönüşüm katmanı düzensiz hale gelir ve kaplama kalitesini korumak için hat hızının azaltılması gerekir. Sonuç ani bir çöküş olarak değil, aylarca üretim kaybı olarak ortaya çıkıyor.
Turuncu çizgi, ekipman ihmal edildiğinde ne olacağını gösteriyor: arıza süresi altı ay içinde on beş saatten seksen saatin üzerine çıkıyor. Rutin kontroller ve erken parça değişimini içeren mavi hat yirmi saatin altında kalıyor. Bir üretim hattında kaybedilen her saat, o saatteki tüm üretimin brüt kar marjını taşır. İhmal edilen hat, rulmanlar ve contaların sürekli aşırı çalışma nedeniyle arızalanması durumunda daha fazla yedek parça tüketecektir. Uyarı işaretlerinin okunması kolaydır: gecikmiş ısıtma, değişen gerilim, kaplama çizgileri ve düşük hat hızı. Bu işaretler ciddi mekanik hasarlara dönüşmeden önce harekete geçin.
Merkezi veya bağımsız yardımcı konfigürasyonlar
Yardımcı ekipman için iki pratik düzen vardır. Merkezi bir konfigürasyonda, bir grup pompa, kurutucu, soğutucu veya monitör, bir dağıtım ağı üzerinden birçok hatta hizmet verir. Bağımsız bir konfigürasyonda her hat kendi özel makinesini taşır. Seçim, tesisin ayak izini, işletme maliyetini ve bakım prosedürünü değiştirir.
Radar şeması iki tipik konfigürasyonu altı pratik kritere göre karşılaştırır. Merkezi yardımcı ekipman, paylaşılan altyapısı maliyeti birçok hatta dağıttığı için taban alanı, enerji verimliliği, kullanım kolaylığı ve ölçeklenebilirlik açısından yüksek puanlar kazanır. Bağımsız ekipman, uzun dağıtım ağlarından kaçındığı ve arızaları yerel düzeyde tuttuğu için maliyet etkinliği ve yedeklilik açısından yüksek puanlar alır. Sabit bir ürün karışımına ve sürekli çalışmaya sahip bir tesis için merkezi sistemler genellikle daha düşük işletme maliyeti sağlar. Çok sayıda kısa iş değişikliği veya özel malzeme çalıştıran bir tesis için bağımsız makineler çalışma süresini daha iyi korur. Doğru seçim hat sayınıza, vardiya planınıza ve malzeme aralığınıza bağlıdır.
| Kriter | Merkezileştirilmiş | Bağımsız |
|---|---|---|
| Zemin alanı | Kompakt, bir istasyon birden fazla hatta hizmet veriyor | Her hattın kendi ünitesi olduğundan daha büyük kaplama alanı |
| Enerji tüketimi | Daha iyi çünkü pompalar ve sürücüler paylaşılıyor | Hat başına daha basit ama genellikle daha fazla enerji kaybı |
| Bakım | Planlanmış merkezi bakım gerektirir | Ünite hızla izole edilebilir ve onarılabilir |
| Artıklık | Daha düşük; merkezi ünitenin arızalanması birçok hattı durdurur | Yüksek; her satırın kendi yedekleme marjı vardır |
| Ölçeklenebilirlik | Boru tesisatı sabitlendikten sonra genişletmek daha zor | Kolay, bir özel makine daha ekleyin |
Metal kompozit ve bobin kaplama hatlarında yardımcı ekipman seçim kriterleri
Ana ünite için kullandığınız disipline sahip yardımcı ekipmanı seçin. Seçim süreci genellikle altı alanı kapsar.
- Hız eşleştirme: Yardımcı sistem en yüksek hat hızı artı yüzde 10 rezervi karşılamalıdır.
- Malzeme uyumluluğu: Fiyat teklifi istemeden önce alüminyum alaşımını, çelik kalınlığını, bobin genişliğini ve yüzey kimyasını tanımlayın.
- Otomasyon seviyesi: Operatörlerin bobinleri manuel olarak mı yükleyeceğine veya merkezi bir kontrol odasından başlatıp durduracağına karar verin.
- Bakım erişimi: bileşen ortaklığını ve ünitenin onarım için izole edilip edilemeyeceğini kontrol edin.
- Servis yanıtı: uzaktan arıza tespitini ve yerel yedek parça mevcudiyetini onaylayın.
- Gelecekteki esneklik: Daha geniş bir bobin, daha kalın bir alt tabaka veya ek bir kaplama kafası için yer bırakın.
Grafikte daha iyi bir ön arıtma istasyonuna, ek kurutma bölgelerine ve yeni bir geri sarıcıya yatırım yapan tipik bir bobin kaplama hattı gösterilmektedir. Temizleme ve sıcaklık kontrolünün kaplama arızasının ana kaynaklarını ortadan kaldırması nedeniyle kusur maliyeti yıllık 120.000 Dolardan 35.000 Dolara düştü. Hat, başlatma ve değiştirme sırasında spesifikasyon dışı bobin üretimini durdurduğu için malzeme israfı 95.000 $'dan 30.000 $'a düştü. Enerji maliyeti düştü çünkü hattın kararsız kürlemeyi telafi etmek için artık şeridi aşırı ısıtması gerekmiyordu. Yeni yardımcı ünitelerin uzaktan izleme ve daha hızlı erişim içermesi sayesinde kesinti maliyeti 140.000 $'dan 38.000 $'a düştü. Toplam yıllık tasarruf yaklaşık 290.000 $'dır ve bu, genellikle iki yıl içinde yükseltme masrafını karşılar.
Yeni bir yatırıma başvuracağınız gözle kendi çizginize bakın. Hangi yardımcı fonksiyonun en sık reddetme veya durmalara neden olduğunu belirleyin ve bunu ana makinenin kapasitesiyle karşılaştırın. Bu tek karşılaştırma genellikle ana ekipmanın değiştirilmesinden daha büyük bir tasarruf sağladığını ortaya koymaktadır. Hat seçimini daha iyi anlamak için, Yüksek performanslı metal kompozit panel üretim hattını seçme konusunda eksiksiz kılavuz . Ayrıca doğrudan üreticiyle konuşun özel malzeme karışımınız ve kat planınız için bir konfigürasyon hakkında.